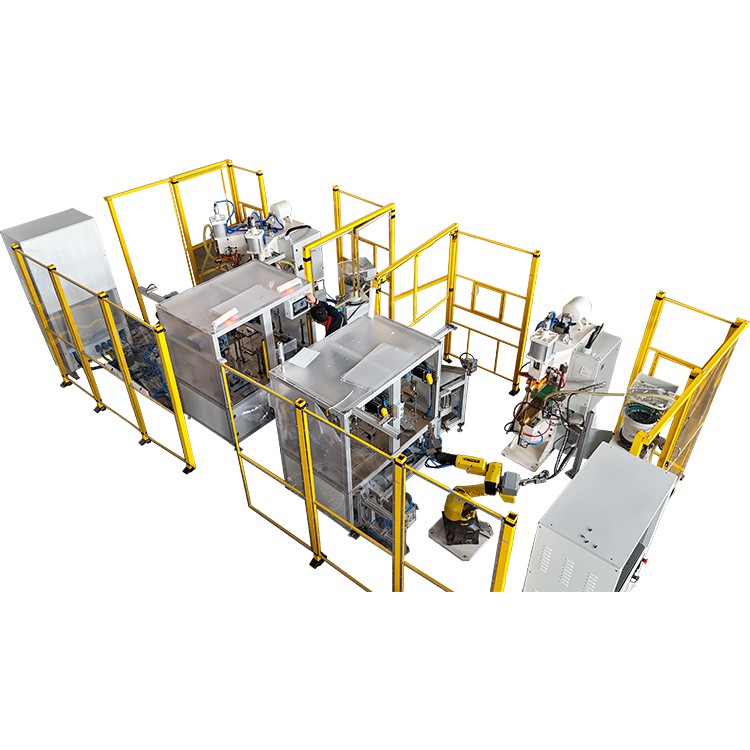
Mesin las khusus kanggo kompresor kondisioner hawa digunakake kanggo welding otomatis omah kompresor lan bagean sing gegandhengan, kalebu braket sikil, lug angkat, terminal listrik, tabung tembaga, lan sambungan pipa akumulator. Bagian sing dilas iki mengaruhi instalasi kompresor, sambungan listrik, penyegelan refrigeran, lan stabilitas operasi jangka panjang. Kanggo kondhisi hawa, kulkas, pompa panas, lan produsen komponen kulkas, sistem welding khusus mbantu nambah konsistensi las, nyuda kesalahan posisi manual, lan ndhukung produksi batch sing stabil.

Apa Mesin Las Kompresor Khusus?
A mesin welding kompresor darmabakti ora mesin welding standar digunakake kanggo titik welding siji. Iki dirancang miturut ukuran cangkang kompresor, posisi las, struktur bagean, wektu siklus, lan tata letak produksi.
Mesin bisa nggabungake posisi produk, loading part, clamping, welding, inspeksi, lan unloading. Gumantung ing bagean sing dilas, bisa uga nggunakake welding titik frekuensi medium, welding proyeksi, welding resistance, brazing, brazing induksi, utawa welding tabung otomatis.
1. Bagean Las Biasa
Aplikasi umum kalebu braket sikil kompresor, lugs sing dipasang, kuping angkat, terminal, tabung nyedhot, tabung discharge, tabung proses, tabung tembaga akumulator, lan sambungan pipa kulkas liyane.
2. Skenario Produksi Cocok
Peralatan iki cocok kanggo manufaktur kanthi produksi bola-bali, posisi welding tetep, syarat konsistensi dhuwur, utawa kudu ngurangi variasi welding manual.
Napa Kompresor Perlu Peralatan Welding Khusus?
Housing kompresor biasane bunder utawa ora duwe wangun, dene kurung, lug, terminal, lan tabung tembaga dumunung ing sudut lan dhuwur sing beda. Posisi manual bisa gampang nyebabake bagean offset, titik las ora konsisten, sudut tabung ora stabil, utawa gangguan perakitan.
Mesin las sing darmabakti nggunakake peralatan khusus lan paramèter las sing dikontrol supaya saben siklus las bisa diulang. Iku mbantu nyuda welds sing ringkih, welds sing ilang, panggonan sing salah, kebocoran tabung, lan ngolah maneh.
Dampak Kualitas
Welding krenjang kaki mengaruhi kekuatan soyo tambah lan stabilitas geter. Welding Lug mengaruhi penanganan lan safety perakitan. Welding terminal mengaruhi linuwih sambungan listrik. Welding tabung tembaga lan akumulator mengaruhi sealing refrigerant lan kinerja tightness udhara -.
Aplikasi Welding Utama
1. Kompresor Kaki Bracket Welding
Kurung kaki dilas ing sisih ngisor utawa ngisor cangkang kompresor. Proses kasebut mbutuhake posisi braket sing akurat, clamping omah sing stabil, titik las sing kuwat, lan dhuwur krenjang sing konsisten. Welding spot frekuensi medium -, welding proyeksi, utawa welding resistance biasane digunakake.
2. Lug lan Lifting Ear Projection Welding
Lugs lan kuping ngangkat biasane dilas kanthi welding proyeksi. Proses kasebut nggunakake proyeksi sing digedhekake kanggo konsentrasi arus lan tekanan, mbentuk sambungan sing bisa dipercaya ing wektu welding sing cendhak. Titik kontrol utama yaiku fusi proyeksi, sudut lug, kekuatan las, lan deformasi omah.
3. Kompresor Terminal Welding
Welding terminal mbutuhake posisi akurat lan input panas kontrol. Proses kasebut kudu nyegah welds sing ringkih, ngimbangi welding, lan karusakan panas ing insulasi utawa struktur sealing sing cedhak. Kanggo produksi-kualitas sing luwih dhuwur, disaranake deteksi ngarsane terminal, deteksi arah, lan ngawasi parameter welding.
4. Kompresor Tembaga Tube Welding
Welding tabung tembaga kalebu tabung nyedhot, tabung discharge, tabung proses, lan sambungan kulkas liyane. Syarat utama yaiku sudut tabung, ambane selipan, pembentukan las lengkap, lan kinerja sealing. Udhara-uji sesak utawa tekanan biasane dibutuhake sawise ngelas.
5. Accumulator Tembaga Tube Welding
Welding tabung akumulator digunakake kanggo kompresor lan pipa sistem pendingin. Posisi mesin awak akumulator lan tabung tembaga bebarengan, banjur ngrampungake pemanasan, brazing, lan pendinginan. Proses kasebut kudu ngindhari bocor, penyumbatan tabung, pengisi sing berlebihan, lan deformasi tembok tabung.
Dianjurake Welding Sequence
Langkah 1: Housing Loading lan Positioning
Perumahan kompresor diselehake menyang peralatan khusus kanthi manual, kanthi robot, utawa liwat conveyor. Posisi sing akurat minangka basis kanggo kabeh operasi welding ing ngisor iki.
Langkah 2: Foot Bracket Welding
Kurung kaki dipanggonke lan dilas dhisik kanggo mbangun basis pemasangan sing stabil kanggo kompresor.
Langkah 3: Lug utawa Lifting Ear Welding
Lugs, kuping angkat, utawa piring sisih dilas miturut struktur kompresor lan syarat perakitan.
Langkah 4: Terminal Welding
Terminal kasebut dipanggonke lan dilas kanthi tekanan, arus, lan input panas sing dikontrol kanggo nglindhungi struktur listrik lan segel.
Langkah 5: Tembaga Tube lan Accumulator Welding
Tabung nyedhot, tabung discharge, tabung proses, lan sambungan pipa accumulator dilas sawise bagean struktural utama rampung.
Langkah 6: Inspeksi lan Unloading
Kompresor sing wis rampung bisa liwat inspeksi las, deteksi anane bagean, mriksa posisi, ngawasi parameter, -uji sesak, lan unloading.
Proses Welding Kompresor Otomatis kanthi otomatis
Sistem welding kompresor kanthi otomatis bisa kalebu loading otomatis, posisi otomatis, clamping, welding, rotasi, inspeksi, lan unloading. Kanggo kompresor kanthi pirang-pirang titik las, meja puteran, unit rotasi servo, utawa robot bisa mindhah omah menyang posisi welding sing beda-beda tanpa penanganan manual sing bola-bali.
Pemriksaan otomatis bisa kalebu ngawasi saiki, ngawasi tekanan, deteksi anane bagean, inspeksi penglihatan, mriksa las, lan uji kekencengan-udara. Yen mesin ndeteksi bagean ilang, panyimpangan posisi, paramèter welding ora normal, utawa asil sealing gagal, bisa weker lan mungkasi prodhuk saka obah kanggo proses sabanjuré.
Jinis Peralatan Umum kanggo Welding Kompresor
Mesin las kompresor khusus bisa dirancang ing macem-macem formulir miturut volume produksi, spesifikasi produk, syarat otomatisasi, lan anggaran. Solusi umum kalebu mesin las semi-otomatis, mesin las stasiun-ganda, mesin las kompresor putar, stasiun kerja las robot, lan jalur las otomatis kanthi otomatis.
1.Semi-Mesin Las Kompresor Kaki Braket Otomatis
Mesin las braket sikil kompresor semi-otomatis cocok kanggo produksi multi-, batch - cilik, utawa manual loading. Operator nempatake omah kompresor lan krenjang sikil menyang peralatan, lan mesin ngrampungake clamping lan welding kanthi otomatis.
Jinis mesin iki relatif fleksibel. Cocog kanggo pelanggan sing pindhah saka welding manual menyang welding otomatis, utawa kanggo situs produksi kanthi owah-owahan produk sing kerep lan volume produksi sing ora stabil.
2.Dual-Mesin Las Kompresor Kaki Braket
Mesin las braket sikil kompresor stasiun dual -biasane bisa ngelas ing siji stasiun nalika operator mbukak lan mbongkar ing stasiun liyane. Iki nyuda wektu tunggu mesin lan nambah panggunaan peralatan. Kanggo las braket sikil sing bola-bali, struktur stasiun -ganda bisa nambah output tanpa nggawe peralatan dadi rumit.
Mesin jinis iki cocok kanggo produksi volume medium -, utamane kanggo pabrikan kompresor utawa panyedhiya komponen kulkas sing pengin efisiensi siklus sing luwih dhuwur nanging durung mbutuhake jalur otomatis kanthi otomatis.
3. Mesin Las Kompresor Rotary
Mesin welding kompresor rotary nyebarake loading, posisi, welding, inspeksi, lan unloading ing sawetara stasiun. Tabel puteran ngindeks ing siklus sing disetel, ngidini saben stasiun bisa kerja bebarengan lan bisa terus-terusan produksi multi{1}}proses.
Jinis peralatan iki cocok kanggo pelanggan karo specifications produk stabil, volume produksi luwih, lan macem-macem proses welding. Kauntungane kalebu proses konsentrasi, perencanaan siklus sing jelas, lan otomatisasi sing luwih dhuwur. Nanging, struktur produk lan urutan proses kudu direncanakake kanthi teliti sadurunge ngrancang.
4. Robotic Compressor Welding Workstation
A workstation welding kompresor robot cocok kanggo aplikasi welding kompresor karo macem-macem sudhut, sawetara titik welding, utawa struktur produk Komplek. Robot bisa nggarap alat welding, perlengkapan, posisi visi, lan positioner kanggo ngrampungake welding ing macem-macem lokasi.
Solusi iki cocok kanggo pelanggan kanthi macem-macem model produk, ngganti jalur welding, utawa posisi welding sing ora bisa gampang ditutupi dening mekanisme tetep. Dibandhingake karo mesin khusus sing tetep, workstation robot nawakake keluwesan sing luwih apik, nanging uga mbutuhake standar sing luwih dhuwur kanggo program, debugging, pangopènan, lan manajemen proses.
5.Fully otomatis Kompresor Welding Line
Garis welding kompresor kanthi otomatis nggabungake pirang-pirang proses pengelasan, stasiun inspeksi, sistem conveying, lan sistem bongkar / muat. Cocog kanggo produksi volume-dhuwur-jangka panjang. Solusi jinis iki uga bisa disambungake karo proses perakitan hulu lan hilir kanggo nggawe aliran produksi otomatis sing luwih lengkap.
Jinis peralatan iki cocog kanggo OEM kompresor, produsen komponen kulkas gedhe, lan supplier komponen piranti ngarep. Sanajan investasi awal luwih dhuwur, nanging menehi kaluwihan sing jelas babagan kapasitas produksi, stabilitas proses, tabungan tenaga kerja, lan traceability kualitas.
Konfigurasi Tombol
Mesin las kompresor khusus kudu dikonfigurasi miturut bagean sing dilas, proses las, siklus produksi, lan syarat kontrol kualitas. Konfigurasi inti biasane kalebu sumber daya welding, perlengkapan, sistem clamping, mekanisme pakan, sistem posisi, lan unit inspeksi.
1. Sedheng -Frekuensi Welding Power Supply
Kanggo braket sikil kompresor, lugs, kuping angkat, lan sawetara aplikasi las terminal, sumber daya las frekuensi medium biasane digunakake. Nyedhiyakake output saiki sing stabil lan kontrol panas sing luwih apik, sing mbantu nambah kekuatan las lan nyuda variasi welding ing produksi kumpulan.
Sumber daya kudu dipilih adhedhasar kekandelan materi, ukuran titik las, wektu siklus welding, lan syarat kekuatan. Kanggo model kompresor beda, sistem bisa nyimpen macem-macem klompok parameter welding kanggo pangowahan produk luwih gampang.
2. Custom Welding Fixtures
Perlengkapan minangka salah sawijining bagean mesin sing paling penting. Iku ngemu omah kompresor lan komponen gandheng ing posisi sing bener sadurunge welding. Perlengkapan sing dirancang kanthi apik- mbantu ngontrol posisi braket, sudut lug, arah terminal, ambane sisipan tabung, lan konsistensi las sakabèhé.
Kanggo pabrik-pabrik sing ngasilake model kompresor sing beda-beda, peralatan kasebut bisa dirancang kanthi blok lokasi sing bisa diganti utawa struktur sing bisa diatur. Iki nggawe pangowahan produk luwih cepet lan nyuda downtime sajrone produksi.
3. Sistem Clamping lan Pressing
Sistem clamping njaga omah kompresor lan bagean stabil sajrone welding. Gumantung ing syarat proses, mesin bisa nggunakake pneumatik, hidrolik, utawa servo-unit pencet sing dikontrol.
Kanggo welding proyeksi lan welding terminal, tekanan stabil penting banget amarga variasi tekanan bisa nyebabake welds sing ringkih, karusakan permukaan, utawa deformasi bagean. Sistem pressing servo bisa nyedhiyakake kontrol tekanan lan stroke sing luwih akurat nalika konsistensi welding sing luwih dhuwur dibutuhake.
4.Mekanisme Feeding otomatis
Kanggo bagean cilik kayata kurung sikil, lugs, kacang, lan terminal, mesin kasebut bisa dilengkapi sistem pakan otomatis. Pilihan umum kalebu mangkok geter, majalah, feeder linier, lan robot pick-lan-unit panggonan.
Sistem pakan ora mung ngirim bagean menyang posisi welding, nanging uga njamin orientasi sing bener lan nyegah bagean utawa jam sing ilang. Kanggo bagean karo wangun ora duwe aturan baku, pakan khusus lan struktur deteksi biasane dibutuhake.
5. Rotary Positioning utawa Multi-Station System
Amarga omah kompresor asring duwe sawetara posisi welding ing sudhut sing beda, mekanisme posisi rotary utawa turntable multi-stasiun bisa nambah efisiensi. Sistem bisa muter omah kompresor menyang posisi welding bener tanpa nangani manual bola-bali.
Kanggo produksi volume-dhuwur, desain stasiun multi-puteran bisa nggabungake loading, posisi, welding, inspeksi, lan unloading ing siji siklus terus-terusan. Iki mbantu nyepetake wektu siklus lan nambah stabilitas proses.
6. Inspeksi lan Kasalahan -Unit Pemeriksa
Fungsi inspeksi bisa ditambahake miturut syarat kualitas pelanggan. Opsi umum kalebu deteksi anane bagean, deteksi posisi, ngawasi arus las, ngawasi tekanan, ngawasi pamindahan, inspeksi visi, mriksa las, lan uji kekedapan udara.{1}}
Kanggo las tabung tembaga lan akumulator, uji keketatan udara{0}}utamane penting. Kanggo krenjang sikil lan lugs, posisi lan kekuatan weld luwih penting. Kanggo welding terminal, deteksi arah lan kontrol panas kudu dianggep. Sistem kasebut mbantu nyegah bagean sing rusak supaya ora pindhah menyang proses sabanjure.
Informasi sing Dibutuhake kanggo Kustomisasi
Sadurunge ngrancang mesin las kompresor khusus, supplier kudu ngerti struktur kompresor, bagean sing dilas, syarat produksi, lan standar kualitas. Informasi sing jelas ing tahap awal mbantu supaya ora cocog karo fixture, ketidakstabilan proses, lan modifikasi sing ora perlu sawise dikirim.
1. Gambar Kompresor lan Dimensi Produk
Pelanggan kudu menehi gambar kompresor, model 3D, utawa conto yen kasedhiya. Informasi utama kalebu diameter cangkang, dhuwur, posisi las, sudut tabung, arah terminal, posisi braket, lan papan sing kasedhiya ing sekitar area las.
Informasi iki digunakake kanggo ngrancang pigura mesin, peralatan, elektroda, alat welding, mekanisme rotary, lan arah loading.
2. Bagian Welded lan Posisi Welding
Supplier kudu ngerti bagean sing bakal dilas ing kompresor, kayata kurung kaki, lug, kuping angkat, terminal, tabung nyedhot, tabung discharge, tabung proses, utawa pipa akumulator.
Kanggo saben bagean, posisi welding, jumlah, amba, lan toleransi perakitan kudu dikonfirmasi. Iki mbantu nemtokake apa mesin kudu dirancang minangka siji-stasiun, dual-stasiun, rotary, robot, utawa sistem otomatis.
3.Material, Kekandelan, lan Kondisi Permukaan
Bahan lan kekandelan sing beda-beda mbutuhake parameter welding lan desain perkakas sing beda. Pelanggan kudu konfirmasi materi cangkang kompresor, krenjang, lug, terminal, lan tabung tembaga, uga kekandelan lan perawatan permukaan.
Yen bagean kasebut duwe plating, residu lenga, oksidasi, lapisan, utawa syarat permukaan khusus, rincian kasebut kudu dideleng sajrone tes proses amarga bisa mengaruhi kualitas lan konsistensi las.
4. Kapasitas sing dibutuhake lan Wektu Siklus
Kapasitas produksi nemtokake tingkat otomatisasi lan tata letak stasiun. Pelanggan kudu nyedhiyakake output target saben shift, volume produksi saben dina, wektu siklus sing dikarepake, jumlah operator, lan apa mesin kudu nyambung karo jalur produksi sing wis ana.
Kanggo produksi-volume sing luwih murah, mesin semi-otomatis bisa uga cukup. Kanggo produksi volume -tinggi sing stabil, stasiun-ganda, stasiun multi- puteran, utawa jalur las otomatis kanthi otomatis luwih cocok.
5.Loading Cara lan Automation Level
Pelanggan kudu ngonfirmasi manawa omah lan bagean kompresor bakal dimuat kanthi manual, robot, conveyor, utawa liwat sistem pakan otomatis. Tingkat otomatisasi sing dibutuhake mengaruhi biaya mesin, tata letak, pangopènan, lan wektu komisi.
Yen dipakani otomatis dibutuhake, wangun bagean, arah dipakani, cara panyimpenan, lan anti{0}}desain macet kudu dievaluasi luwih dhisik.
6. Inspeksi lan Requirements Traceability
Pelanggan kudu nemtokake item inspeksi sing dibutuhake, kayata tampilan las, anane bagean, akurasi posisi, paramèter las, kenceng -udara, nahan tekanan, utawa inspeksi visi.
Yen baris produksi mbutuhake traceability kualitas, mesin bisa ngrekam welding saiki, meksa, wektu, asil pengawasan, lan ID produk. Iki migunani kanggo kontrol kualitas kumpulan lan analisis produksi mengko.
Kesimpulan
Mesin las khusus kanggo kompresor AC utamane digunakake kanggo las krenjang kaki, las proyeksi lug, las terminal, las tabung tembaga, lan las tabung accumulator. Nilai utama ora mung welding luwih cepet, nanging uga akurasi posisi sing luwih apik, kualitas weld luwih stabil, welds kurang ilang utawa salah, tarif rework luwih murah, lan support kuwat kanggo produksi kumpulan.
Kanggo pabrik kompresor, panyedhiya komponen kulkas, lan pabrik komponen piranti omah, sistem welding sing disesuaikan bisa mbantu ningkatake stabilitas produksi, nyuda variasi las manual, lan nggawe welding kompresor luwih gampang dikontrol ing -produksi massal jangka panjang.