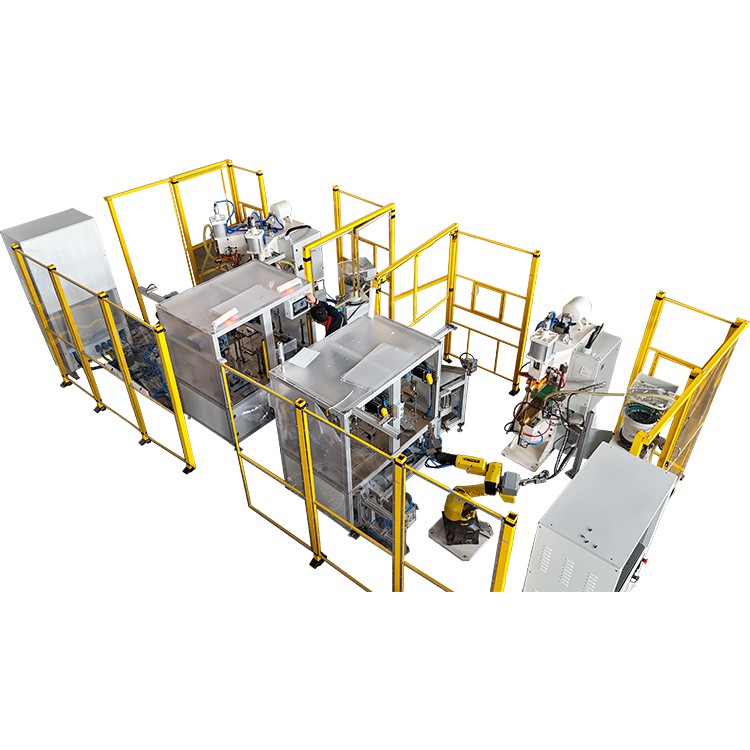
Ing industri kayata manufaktur energi anyar, teknik tenaga, panyimpenan energi fotovoltaik, lan produksi baterei,mesin las difusiwis dadi peralatan inti kanggo ngasilake konektor fleksibel tembaga, busbar daya, lan komponen konduktif komposit.
Amarga welding difusi gumantung ing kontrol gabungan saka suhu dhuwur, tekanan konstan, lan siklus wektu sing tepat kanggo nggayuh ikatan tingkat atom -, stabilitas sistem mesin, akurasi kontrol, lan kaku struktur langsung nemtokake konsistensi las, linuwih, lan repeatability.
Ing lingkungan produksi nyata, kahanan kang ora tetep peralatan ora mung mengaruhi kualitas weld individu. Asring nyebabake fluktuasi kualitas batch, mundhut asil, kalem produksi, lan risiko pangiriman. Mulane, ngerti jinis kegagalan umum, cara ngatasi masalah sing sistematis, lan strategi pangopènan pencegahan penting kanggo njaga produksi sing stabil lan efisien.


Gagal Sistem Kontrol Pemanasan lan Suhu
Pondasi Stabilitas Welding
Welding difusi sensitif banget marang kontrol suhu. Sembarang kahanan sing ora stabil ing sistem kontrol pemanasan utawa suhu langsung mengaruhi pembentukan lapisan difusi, kekuatan ikatan, lan kualitas mikrostruktur. Ing aplikasi praktis, kegagalan sistem suhu asring nyebabake sendi sing ringkih, nilai resistensi dhuwur, antarmuka rapuh, lan kualitas batch sing ora stabil.
Manifestasi kesalahan umum
- Mesin urip nanging dadi panas alon utawa ora diwiwiti, sing asring ana hubungane karo gangguan sumber daya, gangguan sirkuit kontrol, utawa unsur pemanas sing rusak.
- Suhu ora bisa tekan setpoint proses, utawa wektu dadi panas dadi abnormally dawa, anjog kanggo wektu panyebaran ora cukup lan ikatan ora lengkap
- Fluktuasi suhu ketok, utawa suhu sing ditampilake beda karo suhu benda kerja sing nyata, nyebabake asil las sing ora stabil
Pendekatan pemecahan masalah terstruktur
- Kontrol level sistem:
Verifikasi pisanan stabilitas daya eksternal, kalebu sawetara fluktuasi voltase, pemutus sirkuit, kontaktor, lan sistem interlock safety, supaya ora misdiagnosing masalah daya eksternal minangka gagal mesin.
- Kontrol level kontrol:
Priksa sinyal output pengontrol suhu lan stabilitas umpan balik sensor, lan mbandhingake suhu sing ditampilake karo titik pangukuran sing nyata kanggo ngenali kesalahan drift utawa kontrol sinyal.
- Priksa level komponen:
Nguji nilai resistensi unsur pemanas lan nindakake pemeriksaan zona-miturut-zona kanggo nemokake karusakan lokal utawa degradasi kinerja tinimbang ngganti kabeh sistem pemanas tanpa perlu.
Referensi teknik praktis
- Kisaran suhu pengelasan difusi khas kanggo foil tembaga lan busbar tembaga:550-750 derajat
- Syarat stabilitas suhu kelas industri{0}}:± 1–2 derajat
- Nalika milih peralatan, prioritas kudu diwènèhaké marang mesin kanthi kontrol pemanasan independen multi-zona, -regulasi suhu PID loop tertutup, lan rekaman kurva suhu wektu nyata, amarga iki langsung nemtokake konsistensi welding jangka panjang -
Abnormalitas Sistem Tekanan
Sistem Kontrol Inti kanggo Kualitas Ikatan Antarmuka
Ing welding difusi, sistem tekanan nindakake luwih saka bagean pencet bebarengan. Langsung ngontrol efisiensi difusi atom lan pembentukan jalur ikatan ing antarmuka. Ketidakstabilan sistem tekanan biasane ora nyebabake mati langsung, nanging katon mboko sithik minangka cacat kualitas, dadi faktor risiko sing didhelikake nanging kritis.
Gejala kesalahan sing khas
- Tekanan nyata ora bisa tekan setpoint proses, nyebabake kontak permukaan ora cukup
- Fluktuasi tekanan sajrone welding, nyebabake kondisi difusi sing ora stabil
- Wektu nahan tekanan sing ora stabil, nyebabake difusi sing ora lengkap
- Sensor drift nyebabake mismatch antarane maca sistem lan nilai tekanan nyata
Struktur pemecahan masalah sistematis
- Tingkat sumber daya:
Kanggo sistem hidrolik, priksa operasi pompa, kebersihan lenga, lan kualitas lenga; kanggo sistem pneumatik, priksa stabilitas pasokan udara, saringan, lan pengatur tekanan
- Level aktuator:
Priksa silinder utawa aktuator hidraulik kanggo gerakan lancar, segel tuwa, bocor, lan resistensi mekanik ing struktur panuntun.
- Tingkat kontrol lan pangukuran:
Kalibrasi sensor tekanan, mbandhingake maca PLC karo nilai tekanan nyata, lan mirsani kurva tekanan kanggo kesinambungan lan stabilitas kanggo ngenali penyimpangan kontrol
Proses lan referensi pilihan
- Rentang tekanan ikatan tembaga-kanggo-tembaga:5–15 MPa
- Rentang ikatan tembaga -kanggo{1}}aluminium:8–20 MPa
- Struktur lapisan komposit: nganti20–30 MPaing proses tartamtu
- Peralatan kudu kalebu kontrol tekanan servo, -sistem umpan balik loop tertutup, lan panyimpenan kurva tekanan digital kanggo stabilitas proses jangka panjang-
Cacat Kualitas Weld
Masalah Masalah Ora Cocok Proses Tingkat Sistem-
Cacat kayata ikatan sing ora lengkap, retak, porositas, resistensi dhuwur, lan pamisahan lapisan arang banget disebabake dening bagean sing salah. Biasane minangka akibat saka ketidakseimbangan sistem antarane suhu, tekanan, wektu, lan kondisi permukaan.
Panyebab utama
- Distribusi suhu sing ora cukup utawa ora rata nyegah pembentukan lapisan difusi sing tepat
- Tekanan sing ora cukup utawa ora rata nyebabake kontak antarmuka sing ora apik
- Wektu pemanasan sing ora nyukupi nyebabake difusi ora lengkap
- Tingkat cooling gedhe banget nggawe stres termal lan microcracks
- Kontaminasi permukaan utawa lapisan oksidasi sing ngalangi jalur difusi atom
Path optimasi terstruktur
- Pisanan, priksa manawa kurva suhu-tekanan-wektu cocog karo sistem materi tartamtu tinimbang nggunakake cithakan parameter umum.
- Banjur, priksa proses persiapan permukaan, kalebu reresik, mbusak oksida, lan kontrol konsistensi
- Ing wektu sing padha, priksa sistem perlengkapan kanggo mesthekake flatness kontak, paralelisme, lan distribusi tekanan seragam
Wear Mekanik lan Degradasi Struktural
Resiko Sing Didhelikake kanggo Stabilitas Jangka Panjang-
Operasi jangka panjang -nyebabake keausan ing rel panuntun, mekanisme penekan, perlengkapan, lan sistem transmisi. Masalah iki asring ora micu weker nanging mboko sithik nyuda akurasi posisi lan repeatability, anjog kanggo kualitas welding ora stabil liwat wektu.
Masalah mekanik sing khas
- Pandhuan rel nyandhang nyebabake panyimpangan posisi
- Menekan mekanisme tancep, anjog kanggo transmisi pasukan ora rata
- Deformasi fixture mengaruhi kualitas kontak antarmuka
- Tambah reresik transmisi nyuda akurasi gerakan
Strategi pangopènan teknik
- Nggawe sistem pangopènan nyegah (PM) tinimbang ndandani reaktif
- Nindakake pemeriksaan berkala komponen utama, kalebu straightness guide, flatness fixture, lan akurasi posisi baleni sistem
- Irama pangopènan sing disaranake:
- Saben 1.000 jam: inspeksi dhasar
- Saben 3.000 jam: pangopènan bagéan nyandhang -kunci
- Saben 6.000 jam: sistem-kalibrasi tingkat akurasi
Logika Pamilihan Peralatan Adhedhasar Manajemen Gagal
Framework Purchasing Praktis
Saka perspektif operasi jangka panjang -, regane mesin las difusi ora ditetepake kanthi bisa ngelas, nanging bisa ngelas kanthi stabil, konsisten, lan bisa ngasilake ing produksi massal.
Pilihan kudu fokus ing telung dimensi inti
- Kapabilitas sistem:stabilitas suhu, akurasi kontrol tekanan, kontrol loop tertutup -, lan kemampuan akuisisi data
- Desain struktur:pigura mesin kaku, sistem kontrol servo, desain pangopènan modular, lan bagean nyandhang standar
- Dhukungan operasional:kemampuan support proses, sistem database parameter, kualitas dokumentasi teknis, lan struktur respon layanan
Kesimpulan: Stabilitas minangka Nilai Nyata saka Mesin Welding Difusi
Keandalan mesin las difusi ora minangka jumlah kualitas komponen individu, nanging asil operasi sing terkoordinasi antarane sistem suhu, sistem tekanan, kontrol proses, struktur mekanik, lan sistem manajemen.
Kanthi mbangun prosedur pemecahan masalah standar, database parameter, sistem pemantauan kesehatan peralatan, lan mekanisme pangopènan pencegahan, manufaktur bisa nyuda tingkat kegagalan kanthi signifikan nalika terus-terusan ningkatake konsistensi las lan asil produksi.
Ing -lingkungan manufaktur skala gedhe kayata energi anyar, sistem tenaga, lan industri panyimpenan energi, stabilitas wis dadi kriteria pilihan utama kanggo peralatan las difusi, ora mung kemampuan las.
Milih mesin las difusi sing tepat tegese milih sistem manufaktur stabil jangka panjang -, ora mung tuku peralatan siji.