Ing teknik listrik modern lan sektor energi anyar, strip jalinan tembaga (uga dikenal minangka konektor tembaga fleksibel) minangka komponen konduktif penting sing akeh digunakake ing -aplikasi transmisi saiki dhuwur kayata trafo, switchgear, lan paket baterei New Energy Vehicle (NEV). Fleksibilitas, konduktivitas sing apik, lan tahan geter nggawe pilihan sing cocog kanggo nyambungake busbar tetep menyang bagean sing bisa dipindhah. Nanging, kinerja saka tembaga braided Strip umumé gumantung ing kualitas sambungan terminal sawijining, kang sambungan welding.

Milih proses welding sing cocog iku penting, amarga ora mung mengaruhi resistensi sendi, kenaikan suhu, lan umur layanan, nanging uga safety lan efisiensi kabeh sistem listrik. Artikel iki bakal nganalisa jero babagan teknologi welding strip kepang tembaga mainstream-Resistance Spot Welding, High-Polymer Diffusion Welding, lan Automated Welding-lan menehi pandhuan pilihan praktis kanggo mbantu sampeyan nggawe keputusan sing paling akurat adhedhasar kabutuhan khusus sampeyan.
Apa Pengelasan Strip Tembaga Jalinan?
Inti saka welding strip braided tembaga kanggo sekring utawa compress ends saka sawetara kabel tembaga alus (biasane T2 tembaga murni) menyang ngalangi, terminal terpadu (biasane bar tembaga utawa lug) karo wangun tetep lan sifat konduktif stabil. Terminal iki minangka antarmuka kritis kanggo nyambungake strip braided tembaga menyang sirkuit njaba, lan kualitase langsung nemtokake efisiensi lan linuwih transmisi saiki.
Ing industri, spesifikasi strip kepang tembaga asring diukur ing millimeter persegi (mm²), sing nuduhake Area Cross{0}}sectional. "Nomer kuadrat" iki minangka gunggunge area -sectional saka kabeh kabel tembaga individu lan parameter inti sing nemtokake kapasitas mbeta saiki lan angel ngelas.
Tujuan saka welding kanggo entuk sambungan karo resistance kurang, kekuatan dhuwur, lan resistance lemes banget. Amarga konduktivitas tembaga sing dhuwur lan difusivitas termal, cara tradisional kaya solder utawa las nyala asring gagal njamin keseragaman lan stabilitas jangka panjang -sendhi, mbutuhake teknik las sing luwih khusus.
Analisis Proses Inti I: Resistance Spot Welding Machine
ResistanceMesin Spot Welding Kabiku salah siji saka teknologi paling wiyar dipigunakaké kanggo tembaga braided strip welding, utamané dominan ing cilik kanggo medium cross{0}}sambungan bagean.
Prinsip Kerja lan Range Aplikasi
The Resistance Spot Welder dianggo kanthi nggunakake pemanasan Joule sing kuat sing diasilake arus kuat sing ngliwati permukaan kontak benda kerja, digabungake karo tekanan mekanik, kanggo nyawiji utawa ngowahi bentuk kabel tembaga sacara lokal, saengga bisa nyambung. Kanggo strip braided tembaga, Mid{1}}Frequency Inverter Spot Welders utawa Ultrasonic Metal Spot Welders biasane digunakake.
Jangkoan aplikasi Resistance Spot Welding fokus ing potongan cilik nganti medium -jalin tembaga. Welder Titik Inverter Frekuensi Tinggi -Kinerja Mid{3}}Tengah bisa andal nangani jarak las 4 mm² nganti 120 mm². Ing skenario kanthi syarat saiki sing moderat, kayata sabuk kabel otomotif lan konektor listrik cilik, welding titik luwih disenengi amarga efisiensi lan biaya{7}}efektivitas sing dhuwur.
Kaluwihan lan Watesan
| Kaluwihan | Watesan |
| Efisiensi Dhuwur | Resistansi Listrik sing Relatif luwih dhuwur |
| Biaya Peralatan Sedheng | Kekuwatan Mekanik Moderate lan Ketahanan Kelelahan |
| Operasi prasaja | Ora cocok kanggo aplikasi saiki -dhuwur ekstrim |
| Ramah lingkungan | Peningkatan suhu gabungan luwih dhuwur, rentan kanggo oksidasi |
Skenario Aplikasi Spot Welder: Nalika sampeyan kudu ngolah volume gedhe saka cilik kanggo medium salib -bagean ngudani braided tembaga lan requirement resistance kanggo titik sambungan ora arang banget kritis, welder titik iku pilihan paling biaya -efektif. Iku cepet compresses lan mbentuk bundle kabel tembaga, ketemu kabutuhan sambungan electrical dhasar.
Analisis Proses Inti II: Mesin Welding Difusi
Mesin Difusi Weldingiku teknologi gabungan solid -majeng sing dirancang khusus kanggo ngatasi tantangan sambungan-dhuwur, dhuwur-
Prinsip Kerja lan Range Aplikasi
Prinsip Difusi Welding yaiku kanggo ngindhuksi panyebaran atom ing antarane bahan sing bakal dilas (jalur tembaga lan terminal tembaga) ing suhu dhuwur lan tekanan dhuwur, mbentuk ikatan metalurgi. Amarga cara sambungan iki ora ana leleh, iki diklasifikasikake minangka welding solid state.
Jangkoan aplikasi Welding Difusi nyakup wilayah sing kurang saka welding titik, utamane nargetake bagean salib - gedhe (contone, 50 mm² lan ndhuwur) lan welding integral saka multi-lapisan foil tembaga utawa jalur kepang. Biasane digunakake ing komponen kritis kayata konektor fleksibel kanggo paket baterei NEV, trafo gedhe, lan sambungan expansion kanggo busbar switchgear voltase dhuwur -tinggi.
Kaluwihan lan kabutuhan
Kauntungan saka Diffusion Welding dumunung ing kualitas gabungan sing unggul, sing ndadekake pilihan sing perlu ing skenario tartamtu:
- Ketahanan Arang banget: Amarga ikatan metalurgi tingkat -atom, resistivitas sambungan dadi sithik banget, kanthi signifikan ningkatake efisiensi transmisi daya lan nyuda mundhut energi.
- Keandalan sing Dhuwur: Sambungan kasebut nduweni struktur internal sing padhet, bebas saka rongga utawa welds kadhemen, saéngga bisa nahan beban saiki sing gedhe lan nambah safety peralatan listrik.
- Ketahanan Kelelahan: Gabungan solid-nyingkiri owah-owahan struktur sing disebabake leleh, menehi kekuatan mekanik sing apik banget lan tahan kanggo geter lan lemes, cocok kanggo lingkungan operasi -panjang, dhuwur-muatan.
Skenario Aplikasi Difusi Welder: Yen produk sampeyan kalebu -transmisi saiki dhuwur lan nduweni syarat sing ketat kanggo kenaikan suhu lan linuwih (kayata ing energi anyar, transit rel, utawa transmisi daya), Diffusion Welder minangka pilihan sing perlu kanggo njamin kinerja lan safety produk.
Njamin Efisiensi lan Konsistensi: Welding Otomatis
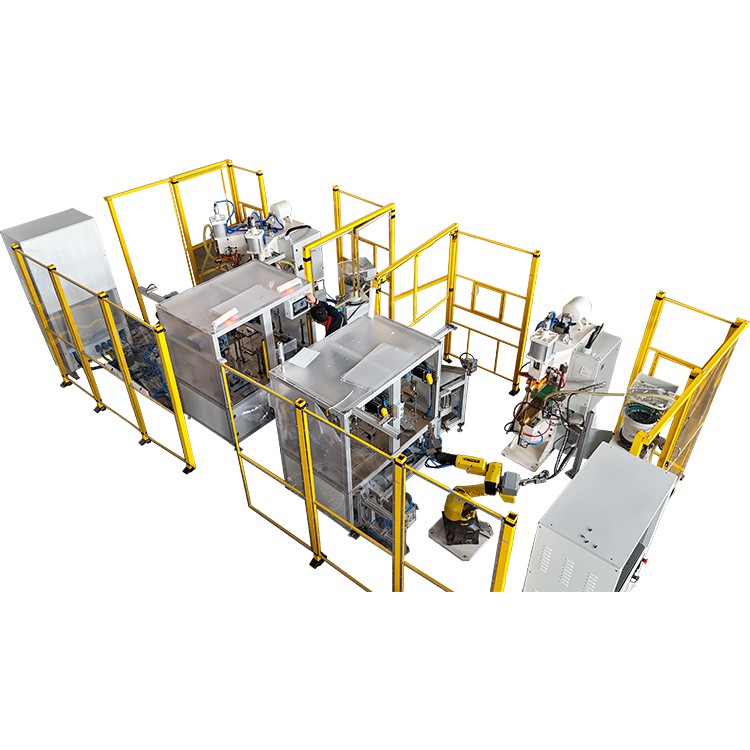
Preduli saka welding titik utawa welding difusi digunakake, nalika ukuran produksi tekan tingkat tartamtu, ngenalke peralatan welding otomatis minangka gaya kudu ono kanggo nambah efficiency lan konsistensi produk.
Welding otomatissistem biasane nggabungake sawetara langkah, kayata dipakani otomatis, nglereni, stripping, welding, lan pengawasan. Dheweke nggunakake kontrol program sing tepat kanggo mesthekake yen paramèter welding kanggo saben kumpulan lan saben produk konsisten banget, nyuda kesalahan manungsa lan intensitas tenaga kerja.
Nilai Welding Otomatis dumunung ing ngowahi proses welding saka "kerajinan trampil" menyang "prosedur standar." Iki cocok banget kanggo tugas produksi skala gedhe, -standar dhuwur, lan bola-bali, minangka sarana penting kanggo manufaktur modern kanggo ningkatake daya saing.
Carane Pilih Welder tengen?
Milih tukang las sing tepat mbutuhake pertimbangan sing lengkap babagan area potong silang -jalur tembaga, syarat saiki, volume produksi, lan anggaran. Tabel perbandingan ing ngisor iki menehi referensi sing jelas:
| Metrik Perbandingan | Resistance Spot Welder | Dhuwur -Welder Difusi Polimer | Sistem Welding Otomatis |
| Bagean Lintas -Khas | 4 mm² - 120 mm² | 50 mm² - 1000 mm² lan ndhuwur | Ditrapake kanggo kabeh -bagean (gumantung proses terpadu) |
| Mutu Bersama |
Apik (Localized Joining) |
Apik banget (Ikatan Metalurgi Integral) | Apik banget (Konsistensi Dhuwur) |
| Resistance Joint | Relatif luwih dhuwur | Banget Low | Arang banget (gumantung saka proses terpadu) |
| Biaya Peralatan | kurang | dhuwur | Dhuwur banget |
| Efisiensi Produksi | Dhuwur (Cepet Tunggal-Kacepetan Titik) | Sedheng (Waktu Weld Tunggal Luwih Lama, nanging mbentuk integral) | Dhuwur banget (Operasi Terus-terusan) |
| Aplikasi Khas | Sabuk kabel cilik, tali grounding, piranti-tegangan sithik | Paket baterei NEV, sambungan ekspansi busbar gedhe, -lemari voltase dhuwur | Volume -gedhe, standar dhuwur, produksi standar |
Saran Pilihan Praktis: Pertukaran -Antara Biaya lan Kualitas
Milih mesin las iku sejatine -tukar antarane biaya peralatan lan syarat kualitas produk.
1. Adhedhasar -bagean lan Biaya (Bagi 120 mm²)
- 120 mm² lan Ngisor: Prioritasake Mid{1}}Frequency Spot Welder. Investasi peralatan kurang, lan kacepetan welding cepet. Iki minangka pilihan sing paling larang- kanggo nyukupi syarat sambungan listrik umum.
- Ndhuwur 50 mm² kanthi Kabutuhan Kinerja Ekstrim: Sanajan tukang las titik bisa nangani nganti 120 mm², yen produk sampeyan duwe syarat sing dhuwur banget kanggo kenaikan suhu lan konduktivitas (contone, sambungan baterei daya NEV), sampeyan kudu milih High-Polymer Diffusion Welder kanggo mesthekake sambungan kasebut entuk standar -resistensi atom{6} ultra-rendah.
2.Adhedhasar Persyaratan Kualitas lan Skenario Aplikasi
- "Biaya-Pilihan Efektif" – Spot Welder: Cocog kanggo grounding strips umum, -perkakas voltase sithik, lan kabel harness sing syarat resistance ora kritis.
- "Pilihan Kualitas" – Welder Difusi: Cocog kanggo aplikasi kritis kanthi arus dhuwur, linuwih dhuwur, lan umur layanan dawa, kayata switchgear voltase dhuwur, trafo, lan kendaraan energi anyar.
3. Adhedhasar Volume Produksi lan Konsistensi
- Produksi Batch utawa Kustom Cilik: Tukang las titik/difusi manual utawa semi otomatis wis cukup.
- -Volume Gedhe, Produksi Standar: Investasi ing Sistem Welding Otomatis penting kanggo nggedhekake efektifitas-biaya lan nyetabilake kualitas produk.
Kesimpulan
Proses welding kanggo ngudani braided tembaga minangka link kritis ing teknologi sambungan listrik. Resistance Spot Welder, kanthi efisiensi lan keterjangkauan, dadi asisten sing bisa kanggo sambungan bagean cilik nganti medium-. Ing kontras, High -Polymer Diffusion Welder, kanthi konduktivitas lan linuwih sing unggul, minangka pilihan sing ora bisa dihindari kanggo skenario aplikasi standar dhuwur -saiki, dhuwur -.
Kanthi ngerteni rong teknologi inti kasebut kanthi jero lan nggabungake karo kabutuhan produksi sing nyata, sampeyan bisa milih peralatan welding sing paling cocog, supaya produk sampeyan entuk keseimbangan sing optimal ing kinerja, keamanan, lan kontrol biaya. Milih alat sing tepat nggawe dhasar sing kuat kanggo kualitas produk lan daya saing pasar.