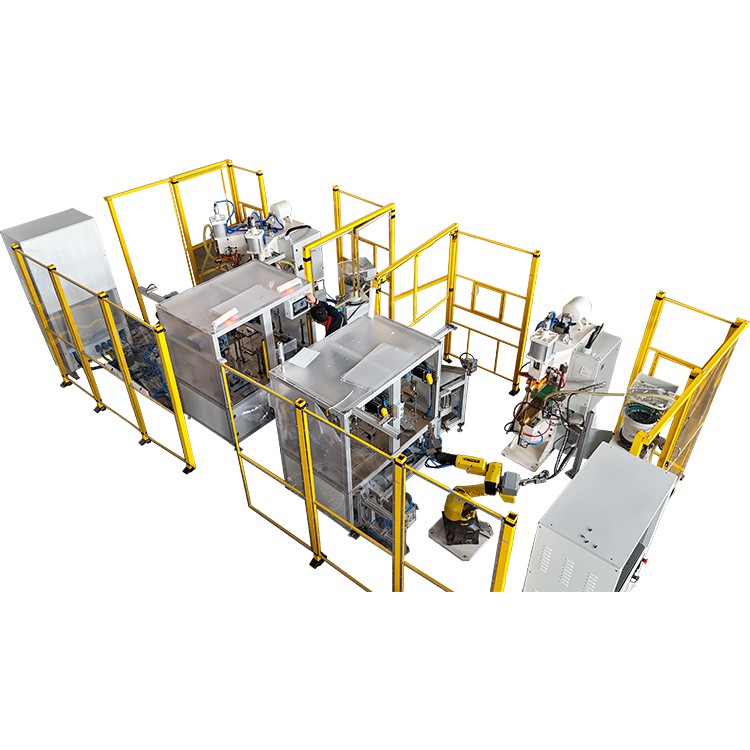
Busbar tembaga -bagean gedhe digunakake ing sistem distribusi daya, instalasi panyimpenan energi sing bisa dianyari, paket baterei kendaraan listrik, lan peralatan industri tugas berat-. Minangka komponen -arus utami, kualitas las kasebut langsung nemtokake stabilitas konduktivitas listrik, integritas mekanik, lan safety operasional jangka panjang-.
Nalika nggunakake amesin las difusi polimerkanggo ngelas busbar tembaga gedhe, pabrikan kerep nemoni tantangan kayata ikatan lokal sing ora lengkap, kurang fusi ing pinggir, lan struktur internal sing ora seragam. Masalah kasebut utamane disebabake dening konduktivitas termal tembaga sing dhuwur, dimensi potongan salib - gedhe, lan distribusi tekanan sing ora rata sajrone proses las.
Pandhuan iki fokus ing tujuan inti kanggo nggayuh seragam,{0}}ikatan area lengkap ing busbar tembaga gedhe. Iki njlentrehake strategi-strategi praktis, implementasine-kanggo nyiapake, optimasi parameter, pangaturan proses, pangopènan peralatan, lan kontrol kualitas. Isi kasebut dirancang kanggo mbantu para insinyur, manajer produksi, lan tim pengadaan nggawe keputusan sing tepat nalika milih lan ngoperasikakemesin las difusi.


1. Pra-Persiapan Welding: Mbangun Pondasi Ikatan Seragam
Ing welding difusi, langkah-langkah persiapan umume nemtokake kualitas ikatan sing bisa ditindakake. Kanggo busbar tembaga gedhe, kondisi lumahing, presisi fixture, lan strategi preheating mengaruhi efisiensi transfer panas lan difusi atom.
1.1 Precise Surface Preparation kanggo Ngilangi alangan difusi
Tembaga kanthi gampang mbentuk film oksida nalika kapapar hawa. Lapisan oksida iki minangka penghalang difusi lan minangka salah sawijining panyebab utama ikatan lemah lan fusi sing ora lengkap. Mulane, persiapan permukaan standar penting sadurunge welding.
Cara persiapan sing umum lan efektif kalebu:
- Penggiling mekanik nggunakake sabuk abrasif sing apik utawa roda polishing kanggo mbusak lapisan oksida mudhun kanggo ngresiki logam dasar
- Reresik kimia kanthi solusi asam entheng kanggo ngilangi sisa oksida
- Ngusap nganggo alkohol anhidrat kanggo mbusak lemak lan partikel sing alus
- Langsung clamping sawise nyiapake kanggo nyegah re-oksidasi
Ing praktik industri, kekasaran permukaan biasane dianjurake ing Ra 0.8-1.6 μm, sing nyedhiyakake keseimbangan optimal antarane kontak intim lan difusi efisien.
1.2 Milih Perlengkapan sing Cocok kanggo Mesthekake Posisi lan Tekanan Seragam
Kanggo busbar tembaga sing kandel, flatness fixture sing ora cukup utawa distribusi tekanan sing ora rata asring nyebabake ikatan lemah ing pinggir. Iki minangka panyebab umum saka cacat non-fusi pinggiran.
Fitur peralatan sing disaranake kalebu:
- Kaku struktur sing dhuwur kanggo nyuda deformasi ing tekanan
- Mekanisme posisi sing bisa diatur kanggo nampung ukuran busbar sing beda
- Flatness lumahing dikontrol ing ± 0,02 mm
- Multi{0}}titik distribusi tekanan sing disinkronake
Ing aplikasi busbar panyimpenan energi, piranti tekanan multi{0}}biasane bisa njaga variasi tekanan sajrone ±3%, kanthi signifikan ningkatake konsistensi ikatan.
1.3 Busbars Tembaga Preheating kanggo nyuda mundhut panas
Tembaga nduweni konduktivitas termal kira-kira 390–400 W/(m·K), luwih dhuwur tinimbang baja struktural. Akibaté, panas dissipates cepet sak welding, kang bisa mimpin kanggo suhu inti ora cukup.
Preheating nyuda gradients suhu lan stabilizes proses welding.
Parameter preheating sing disaranake:
- Suhu preheating: 150-350 derajat
- Wektu preheating: 10-30 menit, gumantung saka kekandelan
- Cara Preheating: Preheating Furnace utawa modul preheating mesin terpadu
Preheating sing bener bisa ningkatake keseragaman suhu kira-kira 20%–35%, kanthi signifikan nyuda cacat non-fusi.
2. Optimasi Parameter Inti: Ngontrol Variabel Kritis
Welding difusi gumantung marang efek gabungan saka suhu, tekanan, lan wektu kanggo ningkatake difusi atom ing antarmuka. Telung paramèter iki mbentuk pondasi ikatan seragam.
2.1 Multi-Kontrol Suhu Zona kanggo Mesthekake Penetrasi Panas Malah
Kanggo busbars tembaga luwih kenthel saka10 mm, Pemanasan zona siji{0}} asring ora cukup kanggo njaga suhu internal sing seragam. Sistem kontrol suhu multi-zona dianjurake banget.
Siklus pemanasan sing khas kalebu:
Tahap Preheating
Suhu mundhak mboko sithik nganti kira-kira60%–70%saka tingkat target. Iki nyuda kejut termal lan nyuda resiko deformasi.
Tahap Pemanasan
Suhu terus mundhak ing profil ramp sing dikontrol nganti tekan kisaran pengelasan difusi:
- Suhu pengelasan difusi tembaga:600-850 derajat
- Akurasi suhu sing disaranake:ing ± 5 derajat
Panggung Panggung
Suhu dijaga ing tingkat sing stabil, ngidini ekualisasi suhu internal lan nggampangake difusi atom.
Pemanasan sinkron multi{0}}zona bisa nyuda variasi suhu internal dadiing ± 10 derajat, sing penting kanggo nggayuh fusi seragam ing kabeh antarmuka.
2.2 Aplikasi Tekanan Gradien kanggo Kontak Antarmuka Seragam
Tekanan nduweni peran penting kanggo ngilangi kesenjangan permukaan lan ningkatake efisiensi difusi. Kanggo busbar tembaga gedhe, aplikasi tekanan bertahap luwih efektif tinimbang langsung ngetrapake tekanan lengkap.
Tahap tekanan sing khas kalebu:
| panggung | Range tekanan | tujuane |
|---|---|---|
| Clamping Awal | 5–10 MPa | Mbusak kesenjangan |
| Tahap Pemanasan | 10–20 MPa | Tambah area kontak |
| Panggung Panggung | 20–40 MPa | Ningkatake difusi |
Yen tekanan banget sithik, difusi tetep ora lengkap. Tekanan sing berlebihan, ing sisih liya, bisa nyebabake deformasi utawa ekstrusi materi. Mulane,stabilitas tekanan saenipun kudu tetep ing ± 1%, yaiku spesifikasi utama peralatan las difusi -kualitas dhuwur.
2.3 Ngoptimalake Wektu Tahan kanggo Njamin Difusi Internal Lengkap
Difusi atom gumantung ing wektu -, tegese durasi ditahan kudu cocog karo kekandelan materi.
Referensi wektu nyekel sing khas:
| Ketebalan Busbar | Dianjurake Nyekel Wektu |
|---|---|
| 5–10 mm | 20–40 menit |
| 10–20 mm | 40-70 menit |
| 20–30 mm | 70-120 menit |
Wektu ditahan sing dawa banget bisa nyebabake wutah gandum lan nyuda sifat mekanik. Uji coba welding dianjurake kanggo nyempurnakake-parameter.
3. Penyesuaian Proses: Ngatasi Masalah Lokal Non{1}}Fusion
Malah kanthi paramèter sing wis dioptimalake,-nyempurnakake proses las bisa ningkatake kualitas ikatan kanthi nyata.
3.1 Bantuan Gas Shielding kanggo Ngurangi Oksidasi
Tembaga ngoksidasi kanthi cepet ing suhu sing luwih dhuwur. Pembentukan oksida nyuda efisiensi difusi lan kualitas ikatan. Ngenalake gas pelindung mbantu nyuda oksidasi.
Gas pelindung umum kalebu:
- Argon (Ar): Paling akeh digunakake
- Nitrogen (N₂): Alternatif ekonomis
- Campuran -hidrogen: Digunakake kanggo aplikasi kinerja dhuwur
Lingkungan gas pelindung bisa nyuda tingkat oksidasi kira-kira60%–80%, nambah kebersihan antarmuka.
3.2 Layout Pemanasan Optimized kanggo Distribusi Panas Imbang
Penempatan pemanas sing ora cocog asring nyebabake profil suhu sing ora rata ing busbar gedhe.
Praktek sing disaranake kalebu:
- Kontrol pemanasan independen multi{0}}zona
- Susunan pemanas simetris
- Pangaturan output daya sing disinkronake
Langkah-langkah kasebut kanthi signifikan nyuda overheating lokal utawa pemanasan sing ora cukup.
3.3 Pendinginan sing Dikontrol kanggo Nyegah Cacat Internal
Pendinginan kanthi cepet bisa nyebabake stres residual lan cacat mikrostruktur.
Strategi pendinginan sing disaranake:
- Allow cooling alam sawise welding
- Njaga aliran gas shielding sak cooling
- Ngindhari metode pendinginan paksa
cooling Controlled bisa nyuda tingkat kaku ampas dening luwih saka30%, ningkatake linuwih -jangka panjang.
4. Kalibrasi lan Maintenance Peralatan: Njamin Operasi Stabil
Malah proses welding sing luwih maju ora bisa ngimbangi kahanan peralatan sing ora stabil. Pangopènan biasa njamin asil welding konsisten.
4.1 Kalibrasi Berkala Suhu lan Sistem Tekanan
Pengontrol suhu lan sensor tekanan bisa uga mabur liwat wektu.
Interval kalibrasi sing disaranake:
- Sistem kontrol suhu: Saben3-6 sasi
- Sensor tekanan: Saben6 wulan
- Elemen pemanas: Inspeksi lan panggantos periodik nalika rusak
Sistem kontrol sing akurat njamin kinerja welding sing bisa diulang.
4.2 Njaga Elektroda lan Fixtures kanggo Kontak Reliable
Komponen teroksidasi utawa rusak nambah resistensi kontak lan ngganggu distribusi tekanan.
Langkah-langkah pangopènan kalebu:
- Ngilangi akumulasi oksida
- Reconditioning lumahing worn
- Priksa flatness fixture kanthi rutin
Praktek kasebut bisa nyuda fluktuasi resistensi kontak kanthi kira-kira20%–40%.
4.3 Priksa Sistem Gas lan Insulasi
Bocor gas lan insulasi rusak nambah mundhut panas lan nyuda efisiensi.
Priksa rutin kudu kalebu:
- Integritas sealing gas
- Kondisi bahan isolasi
- Kinerja sealing kamar
Insulasi efektif bisa nyuda konsumsi energi kanthi10%–25%.
5. Standar Operasional lan Inspeksi Kualitas: Pengamanan Akhir
Operasi sing konsisten lan protokol inspeksi sing ketat njamin kualitas produksi sing stabil.
5.1 Prosedur Operasi Standar kanggo Ngurangi Kesalahan Manungsa
Keahlian operator langsung mengaruhi kualitas welding. Prosedur operasi standar (SOP) mbantu njaga konsistensi.
Unsur SOP sing umum kalebu:
- Pra-{0}}dhaftar pamriksan welding
- Urutan clamping standar
- Pedoman persiyapan parameter
- Post{0}}dokumentasi pengelasan
Operator sing terlatih-bisa nyuda variasi proses luwih saka30%.
5.2 Testing Quality Comprehensive kanggo Konsistensi Kumpulan
Sadurunge -produksi skala lengkap, uji coba las lan validasi dianjurake banget.
Cara inspeksi umum kalebu:
- Inspeksi visual kanggo keseragaman
- Tes ultrasonik (UT) kanggo cacat internal
- Pengujian radiografi (RT) kanggo evaluasi struktural
- Pengujian kekuatan geser kanggo validasi mekanik
Ing -sistem kelistrikan dhuwur,kekuatan ikatan biasane kudu tekan 80% -95% saka kekuatan materi dhasar, nggawe iki minangka pathokan kualitas kritis.
6. Cara Pilih Mesin Welding Difusi Tengen kanggo Busbar Tembaga Gedhe
Kanggo perusahaan sing arep nandur modal ing peralatan las difusi, mung fokus ing rega asring nyebabake inefisiensi jangka panjang-. Kapabilitas kinerja lan stabilitas proses minangka faktor sing luwih penting.
6.1 Spesifikasi Teknis Utama kanggo Evaluasi
Spesifikasi sing disaranake nalika milih peralatan:
| Paramèter | Rekomendasi Range |
|---|---|
| Akurasi suhu | Ing ± 5 derajat |
| Akurasi tekanan | Ing ± 1% |
| Jumlah zona pemanasan | Luwih saka utawa padha karo 3 zona |
| Kapasitas tekanan maksimal | Luwih saka utawa padha karo 40 MPa |
| Sistem kontrol | Profil sing bisa diprogram |
Parameter kasebut langsung mengaruhi kemampuan kanggo ngelas busbar tembaga gedhe kanthi andal.
6.2 Mbiji Fleksibilitas lan Kapabilitas Expansion Future
Industri kayata panyimpenan energi lan manufaktur EV kerep mbutuhake adaptasi karo spesifikasi produk anyar.
Pertimbangan utama kalebu:
- Kompatibilitas karo ukuran busbar beda
- Expandability kanggo modul automation
- Data logging lan fungsi traceability
Peralatan kanthi kemampuan skalabel mbantu nyuda biaya upgrade ing mangsa ngarep.
6.3 Milih Supplier kanthi Dhukungan Teknis sing Kuwat
Kanggo aplikasi welding difusi, peralatan mung ora cukup. Kemampuan dhukungan teknis uga penting.
Karakteristik supplier sing disaranake:
- Kemampuan kanggo nyedhiyani panuntun dhumateng proses welding
- Kasedhiya layanan las uji coba
- Dhukungan pangopènan jangka panjang-
- Kasus aplikasi industri sing wis kabukten
Faktor kasebut asring nemtokake nilai umur peralatan sing bener.
FAQ
P: Apa masalah sing paling umum ing welding difusi busbar tembaga gedhe?
A: Masalah sing paling umum yaiku fusi sing ora lengkap ing wilayah lokal utawa pinggir, biasane disebabake distribusi suhu sing ora rata utawa tekanan sing ora cukup.
P: Apa kekandelan busbar tembaga sing cocog kanggo welding difusi?
A: Welding panyebaran biasane cocok kanggo busbars tembaga kiro-kiro saka5–30 mm, karo10–25 mmminangka kisaran sing paling umum.
P: Kepiye sampeyan bisa nemtokake manawa las difusi busbar tembaga bisa ditampa?
A: A weld qualified biasane entuk80%–95%kekuatan material dasar lan lulus uji coba non{0}}tanpa cacat internal.
P: Apa paramèter sing paling penting nalika milih mesin las difusi?
A: Akurasi suhu, stabilitas tekanan, lan kemampuan pemanasan multi{0}}zona minangka paramèter teknis sing paling penting.
P: Apa gas pelindung dibutuhake kanggo las difusi busbar tembaga?
A: Nalika ora tansah prentah, shielding gas Ngartekno nyuda oksidasi lan mbenakake konsistensi las.
Kesimpulan: Uniform Fusion Mbutuhake Pendekatan Sistematis
Entuk ikatan seragam ing welding difusi busbar tembaga gedhe ora gumantung ing parameter siji. Nanging, mbutuhake optimasi koordinasi bahan, proses, peralatan, lan disiplin operasional.
Saka preparation lumahing kanggo kontrol parameter, saka pangopènan peralatan kanggo pengawasan kualitas, saben langkah nyumbang kanggo kinerja iketan final. Kanggo pabrikan sing nggarap busbar tembaga -bagean gedhe, pilih amesin las difusikanthi kontrol suhu sing tepat, kemampuan pemanasan multi-zona, lan manajemen tekanan sing stabil-digabungake karo prosedur pengelasan standar-bisa ningkatake konsistensi lan keandalan jangka panjang- kanthi nyata.
Kanthi kontrol parameter sing ati-ati lan refinement proses sing terus-terusan, gabungan area -seragam lengkap dadi asil sing bisa digayuh lan bisa diulang, ndhukung transmisi daya sing stabil lan kinerja sing bisa dipercaya ing sistem listrik lan energi.