Pambuka
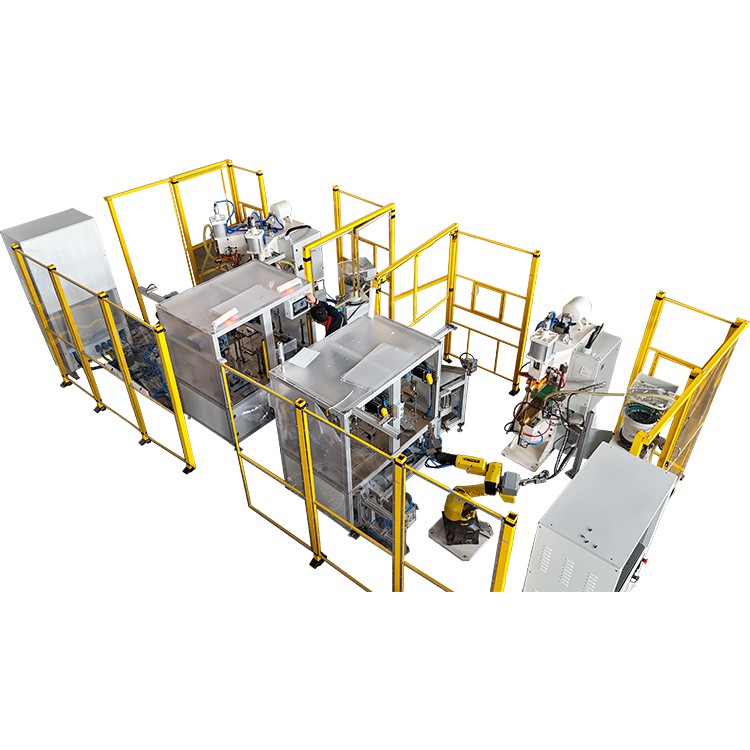
Ing manufaktur industri,Welders Storage energiakeh digunakake ing welding logam amarga efisiensi dhuwur lan karakteristik ngirit energi -. Karakteristik mekanik (kayata tekanan elektroda, wektu discharge, bahan elektroda, lan sistem transmisi) langsung mengaruhi kualitas las lan efisiensi produksi. Artikel iki fokus ing ciri mekanik inti saka Welders Storage Energy, nganalisa impact tartamtu ing proses welding.
I. tekanan elektroda: Faktor Control Key kanggo Welding Strength
Tekanan elektroda saka Welders Storage Energy perlu imbuhan dinamis adhedhasar kekandelan materi, atose, lan syarat welding.
- Tekanan sing ora cukup: Elektroda ora bisa ambruk proyeksi, nyebabake area kontak sing ora cukup ing welds, kanthi gampang nyebabake welding utawa spatter palsu. Contone, nalika welding stainless steel karo meksa ora cukup, proyeksi bisa uga ora rampung nyawiji, Ngartekno nyuda kekuatan weld.
- Tekanan gedhe banget: Proyeksi sing ambruk prematur, nyuda Kapadhetan saiki lan konsentrasi panas, wekasanipun mimpin kanggo kekuatan las ora cukup. Contone, nalika welding piring aluminium lancip, meksa gedhe banget bisa langsung nembus workpiece, ngrusak struktur welding.
- Penyesuaian dinamis: Liwat sistem penggerak pneumatik utawa servo, kontrol tekanan multi-tataran (kayata pra-tekanan, tekanan utama, lan tahap pangopènan) bisa ngimbangi kabutuhan deformasi material lan fusi las, ningkatake konsistensi las.
II. Wektu Discharge: Kontrol Precise of Energy Release
Penyimpanan Energi Welders langsung ngeculake energi dhuwur liwat panyimpenan energi kapasitor, kanthi wektu discharge biasane saka 0,001 nganti 0,02 detik.
- Durasi cendhak banget: Pelepasan energi sing cepet banget bisa nyegah leleh proyeksi lengkap, nyebabake ikatan las ora cukup. Contone, nalika welding piring kandel, wektu discharge cendhak ora bisa nembus materi, gampang mbentuk ikatan lemah lokal.
- Durasi sing dawa banget: Rentang panyebaran panas sing ditambahi banget panas bahan ing sekitar las, nambah risiko deformasi. Contone, nalika welding komponen elektronik tliti, wektu discharge dawa banget bisa nimbulaké werna substrate utawa karusakan fungsi.
- Strategi Optimization: Nyetel wektu discharge miturut konduktivitas termal materi. Bahan konduktivitas termal sing dhuwur (kayata tembaga, aluminium) mbutuhake wektu discharge sing luwih cendhek, dene bahan konduktivitas termal sing kurang (kayata stainless steel) bisa ditambah kanthi tepat kanggo njamin konsentrasi panas ing area las.
III. Bahan lan Struktur Elektroda: Konduktivitas Balancing lan Ketahanan Wear
Elektroda kanggo Welders Storage Energy mbutuhake loro konduktivitas dhuwur lan resistance nyandhang, karo bahan umum kalebu wesi tembaga, kromium zirconium tembaga, etc.
- Konduktivitas: Bahan konduktivitas dhuwur (kayata -paduan tembaga) bisa nyuda mundhut panas resistif lan ningkatake panggunaan energi. Contone, nalika ngelas bahan sing konduktif banget (kayata tembaga murni), nggunakake elektroda tembaga -perak bisa nyuda resiko spatter.
- Wear resistance: Kerep welding nyandhang lumahing elektroda, nambah resistance kontak. Contone, nalika ngelas baja -kekuatan dhuwur, elektroda tembaga kromium zirkonium duwe resistensi nyandhang sing luwih apik tinimbang elektroda tembaga biasa, sing bisa nambah umur layanan.
- Desain struktural: Wangun tip elektroda (kayata conical, spherical) kudu cocog karo ukuran proyeksi workpiece kanggo njamin distribusi tekanan seragam. Contone, nalika ngelas proyeksi-mikro, nggunakake radius cilik saka tip elektroda kelengkungan bisa nyegah konsentrasi stres.
IV. Sistem Transmisi Pneumatik: Njamin Stabilitas lan Konsistensi
Welders Storage Energy biasane nggunakake sistem transmisi pneumatik, nyopir tekanan elektroda liwat silinder.
- Stabilitas tekanan: Fluktuasi tekanan udara nyebabake penyimpangan tekanan elektroda, mengaruhi kualitas las. Contone, nalika tekanan sumber udhara ora cukup, elektroda ora bisa nyetel tekanan, lan welds sing rawan kanggo retak.
- Kacepetan respon: Kapabilitas respon cepet saka sistem pneumatik bisa nyepetake siklus welding. Contone, ing jalur produksi otomatis, Welder Penyimpanan Energi sing digerakake kanthi pneumatik bisa entuk -frekuensi las dhuwur puluhan kaping saben menit, ningkatake efisiensi produksi.
- Syarat pangopènan: Penyegelan sirkuit udara lan kebersihan saringan langsung mengaruhi stabilitas sistem. Pemriksaan rutin bocor pipa tekanan udara bisa ngindhari cacat las sing disebabake kelainan tekanan.
Kesimpulan
Karakteristik mekanik sakaWelders Storage energiminangka jaminan inti kualitas welding, mbutuhake pertimbangan lengkap babagan tekanan elektroda, wektu discharge, pilihan material, lan stabilitas sistem transmisi. Liwat pangaturan parameter ilmiah lan konfigurasi peralatan sing dioptimalake, ora mung bisa nambah kekuatan lan konsistensi las, nanging konsumsi energi lan biaya pangopènan uga bisa dikurangi. Kanggo perusahaan sing ngupayakake manufaktur kanthi tliti-dhuwur, ngerti kanthi jero lan ngontrol karakteristik mekanik kasebut kanthi akurat minangka langkah kunci kanggo nggayuh welding sing efisien lan stabil.