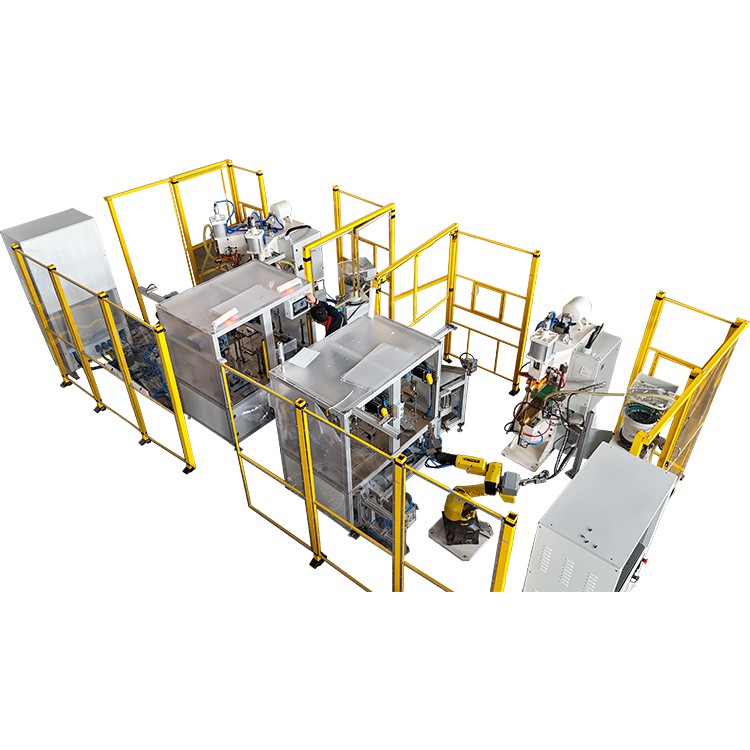
A resistance jahitan weldernggunakake gembong elektroda puteran kanggo aplikasi pasukan lan welding saiki bebarengan bebarengan tumpang tindih. Nuggets weld sing diasilake tumpang tindih kanggo mbentuk jahitan sing terus-terusan utawa intermiten. Proses iki umume digunakake kanggo tank logam, drum, wadhah lan sheet -housing logam.
Milih mesin sing bener gumantung marang luwih saka daya sing dirating. Bahan bahan, ketebalan lembaran individu, arah jahitan, dimensi workpiece, akses elektroda, output produksi lan tes bocor sing dibutuhake kabeh mengaruhi struktur mesin lan konfigurasi welding.
Pandhuan iki nerangake carane mbandhingake tukang las jahitan AC lan MFDC, milih susunan roda elektroda-, ngevaluasi pendinginan lan peralatan, lan nyiapake informasi sing dibutuhake kanggo uji coba las sampel.

Resistance Seam Welder Daftar Priksa
| Persyaratan benda kerja | Apa kanggo konfirmasi |
|---|---|
| Bahan | Kondisi kelas, lapisan lan permukaan |
| Kombinasi lembaran | Kekandelan saben lapisan individu |
| Arah jahitan | Jalur longitudinal, circumferential utawa ora teratur |
| syarat bebarengan | Sambungan sing disegel terus utawa sambungan intermiten |
| Dimensi bagean | Diameter, dawa, dhuwur lan reresik loading |
| Kualitas las | Standar tes tampilan, kekuatan lan bocor -. |
| Target produksi | Parts saben jam lan siklus tugas samesthine |
| Otomasi | Pemuatan manual, semi-otomatis utawa otomatis |
| Utilitas pabrik | Pasokan listrik, udara sing dikompres lan banyu adhem |
Napa Tank lan Wadah Logam Perlu Welding Jahitan?
Jahitan Weld Terus kanggo Sealing Luwih
Tangki logam, drum, wadhah panganan, tangki bahan bakar, cangkang panyimpenan cairan, lan sawetara tangki peralatan biasane mbutuhake luwih saka sawetara titik las. Dheweke mbutuhake jahitan las sing terus-terusan. Mesin las lapisan resistensi nggunakake roda elektroda puteran kanggo ngetrapake tekanan lan arus las ing sadawane sendi, nggawe jahitan sing terus-terusan utawa jahitan sing digawe saka nugget las sing tumpang tindih.
Kanggo produk sing kudu nyegah bocor udara, bocor cairan, utawa tahan tekanan tartamtu, proses iki luwih cocog tinimbang welding titik standar.
Yen ana area sing ora digabung ing sadawane jahitan, produk pungkasan bisa bocor, kekuatan sing lemah, utawa masalah kerja ulang. Kanggo tank lan wadhah logam, titik utama sing kudu dipriksa yaiku kesinambungan jahitan, tumpang tindih las, lan stabilitas welding.
Kualitas Welding sing Bisa Diulang kanggo Produksi Batch
Ing produksi kumpulan, kualitas weld ngirim ora mung gumantung ing pengalaman operator. Diameter tank, kekandelan lembaran, kacepetan pengelasan, tekanan roda elektroda, lan kahanan pendinginan kabeh bisa mengaruhi tampilan jahitan lan kinerja sealing.
Nilai saka mesin welding lapisan resistance iku ngidini welding saiki, meksa, kacepetan, lan wektu kanggo kontrol lan bola. Iki nggawe proses welding luwih stabil saka bagean menyang bagean.
Kanggo pabrikan sing ngasilake wadhah logam kanthi jumlah akeh, stabilitas jangka panjang - luwih penting tinimbang las siji sing sukses. Nalika tuku mesin, sampeyan kudu mriksa apa bisa ndhukung operasi terus-terusan, apa paramèter sing gampang kanggo nyetel, apa gembong elektroda gampang kanggo njaga, lan apa program welding beda bisa disimpen kanggo macem-macem produk.
Informasi Workpiece Key kanggo Konfirmasi First
Jinis Bahan
Bahan sing beda mbutuhake arus las, tekanan, lan desain elektroda sing beda. Baja karbon, baja tahan karat, baja galvanis, lan sawetara baja sing dilapisi umume digunakake ing welding jahitan. Kanggo tembaga, aluminium, kuningan, paduan nikel, utawa bahan liyane kanthi konduktivitas listrik utawa termal sing dhuwur, paramèter welding baja standar ora bisa ditrapake langsung. Welding sampel kudu ditindakake adhedhasar bahan, kekandelan, lan kondisi permukaan.
Yen lumahing prodhuk wis nutupi, lenga, lapisan oksida, utawa plating, generasi panas nalika welding bisa kena pengaruh. Sadurunge tuku mesin, luwih becik ngirim bahan produksi nyata kanggo tes welding tinimbang mung menehi jeneng materi.
Ketebalan Material
Kekandelan sheet langsung mengaruhi saiki welding, tekanan elektroda, kacepetan welding, lan kapasitas mesin. Kanggo lembaran tipis, arus sing gedhe banget bisa nyebabake kobongan, indentasi jero, utawa deformasi. Kanggo lembaran sing luwih kandel, mesin kudu nyedhiyakake panas lan tekanan sing cukup kanggo mbentuk lapisan sing kuwat.
Akeh panuku mung ujar manawa kudu ngelas "tank logam," nanging ora menehi kekandelan materi. Iki ora cukup kanggo pilihan mesin sing tepat. Supplier mesin kudu ngerti -kekandelan lapisan siji, desain sambungan, dawa jahitan, lan syarat sealing sadurunge nyaranake peralatan las jahitan AC, DC, utawa MFDC.
Ukuran Tank utawa Wadhah
Diameter tank, dawa, dhuwur, posisi jahitan, lan arah loading kabeh mengaruhi desain mesin. Welding jahitan longitudinal, welding jahitan bunder, lan welding jahitan pinggiran mbutuhake susunan roda elektroda lan struktur perlengkapan sing beda.
Kanggo tank utawa wadhah sing luwih gedhe, ambane tenggorokan, ruang kerja, dhukungan workpiece, lan penak loading uga kudu dianggep. Sadurunge njaluk kutipan, wenehake gambar produk, utawa paling sethithik ukuran sakabèhé, lokasi jahitan, lan cara produksi. Iki mbantu ngindhari masalah kayata mesin sing bisa ngelas bagean kasebut nanging angel diisi, posisi, utawa digunakake kanthi efisien.
Welding Jahitan Terus utawa Welding Jahitan Intermiten?
Nalika kanggo Pilih Continuous Seam Welding
Yen prodhuk mbutuhake udara-nyenyet, banyu-nyenyet, lenga-nyenyet, utawa dhuwur -kekuatan las kontinuitas, las jahitan terus-terusan biasane luwih disenengi. Conto umum kalebu tangki bahan bakar logam, -wadhah cairan tekanan rendah, kaleng panganan, drum, tangki banyu logam, lan omah sing disegel.
Welding jahitan sing terus-terusan ora ateges arus tetep tanpa gangguan. Ing pirang-pirang proses produksi, arus pulsa digunakake nalika roda elektroda terus-terusan. Nugget weld sing tumpang tindih banjur mbentuk jahitan sing disegel.
Nalika kanggo Pilih Intermittent Seam Welding
Yen prodhuk ora mbutuhake sealing lengkap lan mung perlu bagean gabung, utawa yen materi lancip lan gampang deform, welding lapisan intermiten bisa luwih cocok. Bisa nyuda input panas, nyuda resiko ewah-ewahan bentuk, lan bisa digunakake kanggo sawetara omah lan bagean struktural sing ora mbutuhake lapisan nutup.
Pilihan antarane welding jahitan terus-terusan lan intermiten kudu adhedhasar syarat kualitas final, ora mung ing jeneng produk. Yen bagean kasebut kudu ngliwati bocor udara, bocor banyu, utawa tes tekanan, welding jahitan terus-terusan biasane dadi pilihan sing luwih aman. Yen bagean mung mbutuhake sambungan struktural, welding lapisan intermiten bisa luwih ekonomis.
Mesin Welding Seam AC, DC, utawa MFDC: Sing Luwih Apik?
Mesin Las Jahitan AC
Tukang las jahitan AC bisa dianggep kanggo aplikasi baja lembaran -konvensional sing tingkat produksi, kombinasi bahan lan syarat kualitas relatif stabil. Kesesuaian final isih kudu dikonfirmasi liwat uji coba welding.
Mesin Las Jahitan DC
Mesin las jahitan DC biasane nyedhiyakake output saiki sing luwih stabil. Cocog kanggo produk sing mbutuhake konsistensi jahitan sing luwih apik. Kanggo tank logam, wadhah, lan bagean cangkang, yen pelanggan peduli babagan tampilan jahitan, tumpang tindih las, lan kinerja sealing, konfigurasi DC asring nyedhiyakake kontrol proses sing luwih apik tinimbang mesin AC konvensional.
MFDC Seam Welding Machine
Welders lapisan MFDC nyedhiyakake kontrol saiki lan wektu sing bisa diprogram lan asring dianggep minangka produksi otomatis, nuntut kombinasi materi utawa aplikasi sing mbutuhake pemantauan proses sing luwih cedhak. MFDC ora ngganti kabutuhan gaya elektroda bener, geometri wheel, cooling lan workpiece pas -munggah.
Parameter Mesin Kunci kanggo Priksa
Kapasitas Rated
Kapasitas sing dirating mengaruhi apa mesin bisa nangani kekandelan materi, dawa jahitan, lan beban produksi sing terus-terusan. Yen kapasitase kurang banget, mesin bisa uga ora nyedhiyakake kinerja welding sing stabil ing produksi beban- dhuwur. Yen kapasitas luwih dhuwur tinimbang sing dibutuhake, biaya tuku bisa nambah tanpa perlu.
Kapasitas mesin kudu dipilih adhedhasar kekandelan materi, siklus produksi, dawa jahitan, lan syarat welding.
Welding Range Saiki
Arus las sing ora cukup bisa nyebabake fusi lemah, kekuatan jahitan sing kurang, utawa gagal sealing. Arus sing gedhe banget bisa nyebabake kobongan-, spatter, indentasi jero, utawa deformasi lembaran.
Nalika mbandhingaké mesin, ora mung katon ing saiki maksimum. Sampeyan uga kudu konfirmasi apa mesin bisa nyedhiyani saiki stabil lan cocok kanggo kekandelan materi nyata lan desain peserta.
Pasukan elektroda lan Profil Wheel
Gaya elektroda mengaruhi resistensi kontak, ngasilake panas, -wadhah logam cair lan lekukan permukaan. Sampeyan ora kudu bingung karo setelan regulator pneumatik amarga tekanan udara sing padha bisa ngasilake gaya elektroda sing beda ing struktur mesin sing beda.
Kacepetan Welding
Kacepetan welding kudu cocog karo arus las lan tekanan elektroda. Yen kacepetan banget cepet, weld tumpang tindih bisa uga ora cukup, nyebabake welds ora kejawab utawa bocor. Yen kacepetan banget alon, input panas bisa uga dhuwur banget, nyebabake kobongan utawa deformasi.
Kanggo tank lan wadhah logam, kacepetan luwih cepet ora mesthi luwih apik. Kacepetan sing bener kudu ngimbangi output produksi lan kualitas jahitan.
Kebutuhan Cooling Water
Roda elektroda mesin las jahitan terus panas sajrone operasi. Yen aliran banyu cooling ora cukup, nyandhang elektroda bakal nambah lan stabilitas lapisan bisa mudhun.
Kanggo produksi batch jangka panjang -, banyu adhem kudu dianggep minangka kabutuhan mesin utama. Para panuku kudu ngonfirmasi aliran banyu, desain inlet lan outlet, kapasitas pendinginan, lan kahanan banyu situs sadurunge ngrampungake mesin kasebut.
Elektroda Wheel Design Matters
Elektroda Wheel Material lan Profil
Roda elektroda ora mung spare part standar. Iki langsung mengaruhi wangun lapisan, area kontak, distribusi panas, lan indentasi permukaan. Bahan, kekandelan, lan posisi jahitan sing beda-beda mbutuhake bahan lan profil roda elektroda sing beda.
Contone, wadhah lembaran tipis -bisa uga mbutuhake kontrol indentasi sing luwih apik, dene benda kerja sing luwih kenthel mbutuhake perhatian liyane kanggo input panas lan kekuatan las.
Pangopènan Roda Elektroda
Sajrone produksi, permukaan rodha elektroda kudu dipriksa kanthi rutin kanggo nyandhang, adhesi, deformasi, utawa kontaminasi. Yen lumahing rodha ing kondisi miskin, kualitas welding bisa dadi ora stabil sanajan paramèter welding tetep padha.
Kanggo produksi terus-terusan, para panuku uga kudu ngerti syarat penggantian roda elektroda, klamben, pendinginan, lan pangopènan.
Fixture lan Workpiece Positioning
Napa Desain Perlengkapan Ngaruhi Konsistensi Las
Yen tank utawa wadhah ora dipanggonke kanthi bener nalika ngelas, lapisan bisa pindah, bengkok, ilang tumpang tindih, utawa kontak lokal sing ora apik. Iki penting utamané kanggo produk silinder amarga proses welding asring melu rotasi, support, lan nuntun.
Mesin las jahitan sing cocog ora mung kudu duwe sumber daya las lan roda elektroda sing bener. Uga mbutuhake cara kerja sing cocog karo struktur produk. Kanggo tank non-standar, bukaan khusus, omah ora duwe aturan baku, utawa produksi multi-ukuran, perlengkapan khusus utawa struktur sing bisa diatur kudu dianggep.
Manual, Semi-Otomatis, utawa Muat Otomatis
Kanggo produksi batch cilik -, muat manual nganggo welding otomatis bisa uga cukup lan bisa nyuda investasi. Kanggo produksi volume-sedheng, desain semi{3}}otomatis kayata clamping otomatis, rotasi otomatis, utawa posisi sing dibantu bisa ningkatake efisiensi.
Kanggo -produksi output sing dhuwur, solusi otomatis kanthi pakan, welding, inspeksi, lan unloading otomatis luwih cocok.
Requirement Sealing lan Test Bocor
Napa Standar Sealing Kudu Dikonfirmasi Awal
Yen prodhuk kudu ngliwati -kenceng hawa, banyu-, utawa uji tekanan, standar pangujian kudu dikonfirmasi sadurunge milih mesin. Keperluan sealing sing beda-beda mengaruhi tumpang tindih welding, kacepetan welding, kontrol saiki, stabilitas peralatan, lan tes sampel.
Akeh masalah welding lapisan ngirim ora ditinggalake nganti sawise mesin dikirim. Padha kudu dideleng sajrone tahap evaluasi proses.
Penyebab Umum Kebocoran Sawise Welding Jahitan
Kebocoran sawise welding lapisan asring disebabake tumpang tindih weld sing ora cukup, arus sing ora stabil, tekanan elektroda sing ora cocog, kacepetan pengelasan sing gedhe banget, lenga utawa lapisan ing permukaan benda kerja, utawa posisi peralatan sing ora stabil.
Kanggo produk karo syarat sealing, welding sampel lan testing bocor dianjurake sadurunge manggonke urutan mesin final.
Kesalahan Umum Nalika Milih Mesin Welding Jahitan
Mung mbandhingake Rega Mesin
Milih mesin mung kanthi rega bisa nyebabake biaya sing luwih dhuwur, kayata rework, nolak, konsumsi elektroda, lan mundhut output. Kanggo tank lan wadhah logam, kemampuan kanggo ngliwati tes sealing kanthi konsisten asring luwih penting tinimbang rega tuku awal.
Nglirwakake Kapasitas Cooling
Welding jahitan sing terus-terusan nduweni syarat pendinginan sing luwih dhuwur tinimbang proses pengelasan liyane. Pendinginan sing ora apik bisa nyebabake overheating elektroda, nyandhang luwih cepet, jahitan las sing ora stabil, lan gangguan produksi. Kapasitas pendinginan kudu dianggep minangka konfigurasi inti, dudu rincian opsional.
Ora Nguji Sampel Nyata
Sanajan loro produk kasebut digambarake minangka "baja tahan karat" utawa "lembaran galvanis," beda kelas, kekandelan, kondisi permukaan, lan desain gabungan bisa nyebabake asil pengelasan sing beda. Kanggo produk anyar, bahan khusus, utawa wadhah sing disegel, tes sampel nyata dianjurake banget.
Milih Mesin Standar kanggo Wadah Non{0}}Standar
Yen ukuran workpiece, posisi jahitan, utawa cara loading khusus, welder jahitan standar bisa uga ora ketemu efficiency produksi samesthine utawa stabilitas. Ing kasus kasebut, peralatan khusus, roda elektroda khusus, posisi elektroda sing disetel, utawa opsi otomatisasi kudu dievaluasi dhisik.
Informasi sing Dibutuhake Sadurunge Njupuk Kutipan
| Informasi | Apa Iku Penting |
|---|---|
| Tank utawa wadhah drawing | Konfirmasi ukuran, struktur, lan posisi jahitan |
| Jinis materi | Mbantu nemtokake arus las, tekanan, lan pilihan elektroda |
| Ketebalan material | Ngaruhi kapasitas mesin lan input panas |
| Dawane jahitan | Ngaruhi kacepetan welding lan siklus produksi |
| Jinis jahitan | Mbantu nemtokake struktur welding longitudinal, bunder, utawa khusus |
| Persyaratan segel | Nemtokake weld tumpang tindih lan cara testing |
| Kapasitas produksi | Mbantu mutusake konfigurasi manual, semi-otomatis, utawa otomatis lengkap |
| Proses produksi saiki | Mbantu ngenali apa sing kudu didandani |
| Tata letak pabrik | Mbantu rencana ukuran mesin lan cara loading |
Carane HAIFEI Ndhukung Seam Welding Machine Pilihan
HAIFEI bisa ngevaluasi materi, kekandelan, posisi lapisan, requirement sealing, lan target produksi adhedhasar gambar customer lan conto, banjur menehi rekomendasi konfigurasi mesin welding AC, DC, utawa MFDC cocok.
Kanggo tank logam, wadhah, drum, lan omah sing disegel, Haifei bisa ndhukung desain perlengkapan, pilihan roda elektroda, persiyapan parameter welding, welding sampel, lan perencanaan otomatisasi.
Yen prodhuk mbutuhake-kenceng hawa, banyu-, utawa tes tekanan, pelanggan kudu menehi standar pangujian luwih dhisik. Haifei bisa nindakake welding sampel adhedhasar workpiece nyata kanggo mriksa katon lapisan, kekuatan las, kinerja sealing, lan stabilitas proses sadurunge nyantosakaké solusi mesin final.
FAQ
Q: Apa iku resistance jahitan welder?
A: A welder lapisan resistance nggunakake gembong elektroda puteran kanggo aplikasi pasukan lan arus listrik bebarengan joints. Nuggets weld sing tumpang tindih bisa mbentuk jahitan sing terus-terusan utawa intermiten, gumantung saka jadwal pengelasan lan gerakan roda.
P: Kepiye carane milih tukang las jahitan sing cocog?
A: Miwiti karo bahan bahan, kekandelan saben lapisan, arah jahitan, dimensi workpiece, output sing dibutuhake lan standar tes bocor -. Rincian iki nemtokake sumber daya, elektroda-tatanan rodha, rentang gaya, peralatan lan tingkat otomatisasi.
P: Apa siji mesin las jahitan bisa ngelas ukuran tank sing beda?
A: Ya, nanging gumantung saka prabédan ukuran, desain peralatan, posisi rodha elektroda, lan ambane tenggorokan mesin. Kanggo produksi multi{1}}ukuran, disaranake piranti sing bisa diganti utawa struktur sing bisa diatur.
P: Apa welding sampel perlu kanggo wadhah sing disegel?
A: Ya, dianjurake. Kanggo produk sing mbutuhake -kenceng hawa, banyu-, utawa tes tekanan, welding sampel mbantu ngonfirmasi parameter lan kinerja sealing sadurunge produksi.
P: Apa sing njalari kobong-sajrone las jahitan?
A: Panyebab umum kalebu arus welding sing gedhe banget, kacepetan pengelasan sing alon, tekanan elektroda sing ora cocog, materi sing tipis, utawa pendinginan sing ora cukup.
P: Kepiye carane milih welding jahitan AC lan MFDC?
A: AC bisa dianggep kanggo welding wadhah sheet tipis standar. MFDC luwih cocok nalika saiki stabil, output sing luwih dhuwur, integrasi otomatisasi, utawa syarat sealing luwih ketat dibutuhake.
P: Apa sing kudu dikirim menyang Haifei kanggo pilihan mesin?
A: Mangga wenehi gambar, materi, kekandelan, dawa jahitan, posisi jahitan, standar sealing, kapasitas produksi, lan syarat otomatisasi.
Kesimpulan
Milih aresistance jahitan laserkanggo nawakke logam lan kontaner ngirim ora mung adhedhasar model mesin utawa rega. Asil welding nyata gumantung ing materi, kekandelan, desain jahitan, syarat sealing, desain rodha elektroda, sistem cooling, akurasi fixture, lan tingkat otomatisasi.
Yen produk sampeyan mbutuhake jahitan sing terus-terusan, katon stabil, utawa kinerja sealing sing dipercaya, luwih becik nyedhiyakake gambar bahan kerja lan informasi conto sadurunge tuku mesin kasebut. Sample welding bisa mbantu ngonfirmasi konfigurasi mesin sing tepat lan nyuda resiko produksi mengko.
Kirimi gambar tank utawa wadhah menyang Haifei. Tim kita bakal mbantu ngevaluasi proses las jahitan lan menehi rekomendasi konfigurasi mesin las jahitan resistensi sing cocog.