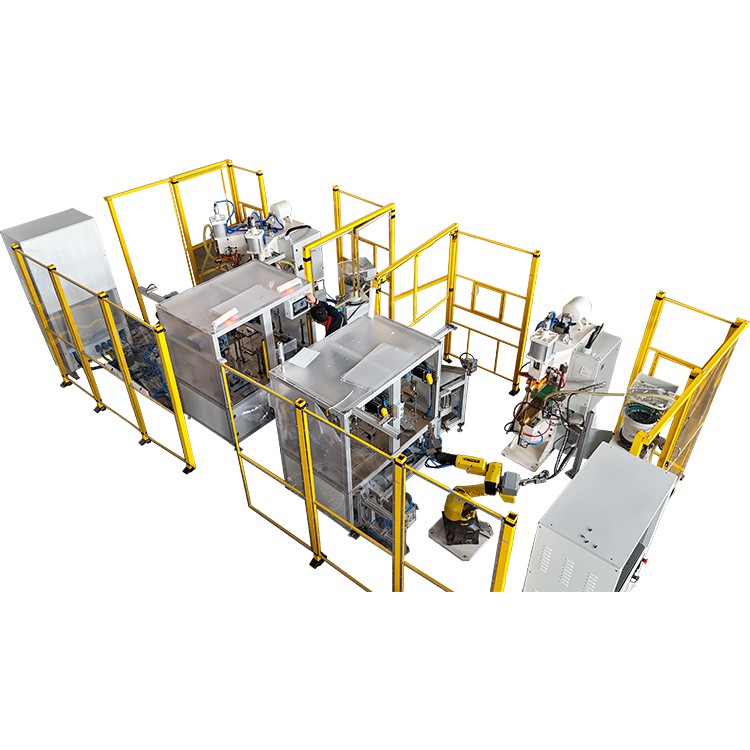
Ing fabrikasi logam modern lan manufaktur otomotif, Medium -Frequency InverterMesin Spot Welding Kab(MFDC Spot Welder) wis dadi aset produksi kritis amarga kontrol saiki sing tepat, efisiensi termal sing dhuwur, lan kualitas las sing stabil. Nanging, akeh pangguna ora nggatekake pentinge pangopènan sing sistematis sawise tuku, sing nyebabake penurunan kinerja peralatan kanthi bertahap.


Artikel iki nyedhiyakake manual pangopènan sing rinci sing dirancang kanggo mbantu operator lan manajer njamin peralatan tetep ing kondisi operasi puncak liwat praktik manajemen standar.
Napa MFDC Spot Welder Maintenance Kritis kanggo Bisnis Sampeyan?
Welder titik MFDC ora mung piranti mekanik; iku sistem kontrol elektronik canggih. Modul inverter lan trafo internal banget sensitif marang kahanan lingkungan lan stres operasional. Nglirwakake pangopènan biasane nyebabake telung risiko utama:
- Fluktuasi kualitas welding:Oksidasi elektroda utawa tekanan sing ora stabil bisa nyebabake pembentukan nugget las sing ora apik, kanthi signifikan nambah tingkat cacat produk.
- Tambah Konsumsi Energi:Sistem pendinginan sing ora efisien utawa resistensi kontak listrik sing dhuwur bisa nyebabake mundhut daya, kanthi nyata ningkatake biaya energi operasional.
- Biaya ndandani larang:Yen modul inverter inti gagal amarga overheating, biaya panggantos asring bisa ngluwihi 30% saka total rega mesin.
Reresik Saben lan Pemriksaan Dasar: Nyegah Proaktif
Pangopènan saben dina minangka dhasar kanggo -kapercayan piranti jangka panjang. Operator kudu nindakake prosedur inspeksi ing ngisor iki sadurunge miwiti lan sawise mateni mesin saben dina.
1. Standar Reresik kanggo Komponen Kritis
Efisiensi boros panas mesin langsung mengaruhi siklus tugas sing terus-terusan. Gunakake hawa sing garing lan dikompres kanggo ngresiki kipas pendingin lan papan sirkuit internal kanthi rutin. Akumulasi bledug ora mung ngalangi transfer panas nanging uga bisa nyebabake sirkuit cendhak ing lingkungan sing lembab.
2. Precision Maintenance saka Electrode Tips
Elektroda minangka "garis ngarep" saka proses las, lan kondisi kasebut langsung nemtokake kualitas las. Lumahing elektroda kudu tetep lancar lan bebas oksidasi.
- Rekomendasi Klamben:Poles alon-alon ujung elektroda nganggo sandpaper -grit utawa lemari elektroda khusus kanggo mbusak lebu logam lan oksidasi.
- Kriteria Pengganti:Elektroda kudu langsung diganti nalika diameteripun tip wis rusak luwih saka 20% saka ukuran asli, utawa yen deformasi geometris abot. Iki ngalangi spatter las gedhe banget lan njamin Kapadhetan saiki konsisten.
3. Integritas Sambungan Sistem
Pemeriksaa saben dina kudu nutupi kabel daya, saluran udara, lan selang banyu. Pay manungsa waé khusus kanggo pratandha saka bocor banyu, minangka malah rembesan cilik bisa mimpin kanggo Gagal jampel ing trafo internal.
Program Pangopènan Deep Dijadwal: Manajemen Komponen Sistematis
Saliyane mriksa saben dina, perusahaan kudu nggawe jadwal pangopènan sing jero-mingguan, saben wulan, lan saben wulan-lan njaga cathetan sing rinci.
1. Pemantauan Kuantitatif Sistem Pendinginan
peralatan MFDC arang banget sensitif suhu. Tabel ing ngisor iki nyedhiyakake referensi parameter kunci kanggo sistem pendinginan standar:
| Item Monitoring | Syarat Standar | Dianjurake Tindakan kanggo Anomali |
| Cooling Water Flow Rate | 10 - 15 L/min (Mesin ukuran-sedheng) | Priksa tekanan pompa lan priksa manawa ana penyumbatan ing pipa. |
| Suhu Banyu Inlet | Kurang saka utawa padha karo 30 derajat (86 derajat F) | Verifikasi status operasional lan kapasitas pendinginan unit chiller. |
| Suhu Banyu Outlet | < 40°C (104°F) | Yen suhu dhuwur banget, ngurangi frekuensi welding utawa nambah tingkat aliran. |
| Kualitas banyu | Banyu suling utawa deionisasi | Ganti banyu saben wulan kanggo nyegah akumulasi skala lan karat. |
2. Lubrication saka Obah Parts lan Pneumatic System
Gerakan Gamelan poros silinder lan panuntun geser langsung mengaruhi aplikasi tekanan elektroda sing tepat. Priksa titik pelumasan saben minggu lan aplikasiake pelumas ringan-kaya sing wis ditemtokake pabrikan. Ing wektu sing padha, saringan sistem pneumatik kudu dikuras kanthi rutin kanggo mesthekake hawa sing mlebu ing silinder garing lan resik, nyegah karat internal.
3. Sistem Listrik Insulation lan tightness
peralatan MFDC njedulake saiki output dhuwur, lan sembarang sambungan ngeculke bakal kasil generasi panas wujud. Priksa bolts tightening ing output secondary busbar tembaga saben wulan kanggo mesthekake padha ketemu specifications torsi dibutuhake, nyegah resistance kontak gedhe banget sing bisa mimpin kanggo busbar burnout.
Optimization Parameter lan Rekomendasi Manajemen Proses
Ndarbeni kualitas MFDC titik welder mung langkah pisanan; nyetel paramèter adhedhasar sifat materi minangka kunci kanggo operasi profesional.
- Welding lembaran tipis:Gunakake tekanan elektroda sing luwih murah lan wektu las sing luwih cendhek kanggo ngindhari indentasi utawa penetrasi materi sing gedhe banget.
- Plat Tebal utawa Baja Kekuwatan -Dhuwur:Mbutuhake tambah tekanan elektroda (biasane 4-6 kN utawa luwih) digabungake karo multi{2}}mode welding pulsa kanggo mesthekake pembangunan weld nugget nyukupi.
- Spesifikasi Aluminium Alloy:Wesi aluminium nduweni konduktivitas termal sing dhuwur banget, nuntut arus las sing dhuwur banget lan wektu sing cendhak. Salajengipun, tekanan elektroda kudu ditambah kira-kira 50% dibandhingake karo baja las kanthi kekandelan sing padha.
Nyegah Fault lan Tata Cara Tanggap Darurat
Nggawe prosedur darurat standar nyuda downtime lan karusakan.
- Pangenalan Sinyal Peringatan Awal:Langsung mungkasi mesin lan mriksa sistem yen sampeyan mirsani mundhak ora normal ing spatter weld, blackening saka titik weld, utawa swara humming mboten umum saka peralatan.
- Mati darurat:Yen ana asap, bau aneh, utawa sensasi bocor listrik, operator kudu menet tombol stop darurat abang lan mateni sumber daya utama, udara, lan banyu.
- Sistem Log Maintenance:Disaranake saben mesin njaga "Rekam Kesehatan Peralatan" kanggo nyathet wektu saben panggantos elektroda, reresik tangki banyu, lan modifikasi parameter.
Kesimpulan
Nalika tuku welder titik MFDC, ngluwihi fokus ing metrik hard kaya welding saiki, sampeyan kudu prioritize peralatan kang ease saka pangopènan. Pemasok sing duwe reputasi biasane nawakake desain modular, sistem weker lengkap, lan manual pangopènan sing rinci.
Kanthi ngleksanakake strategi pangopènan ilmiah sing wis kasebut ing ndhuwur, sampeyan bisa nyuda tingkat kegagalan peralatan kanthi nyata lan njaga-hasil las kualitas dhuwur ing lingkungan produksi sing kompetitif. Yen sampeyan duwe pitakonan liyane babagan paramèter welding material tartamtu, takon karo insinyur peralatan profesional kanggo siji-sawijining{3}}tuning proses.