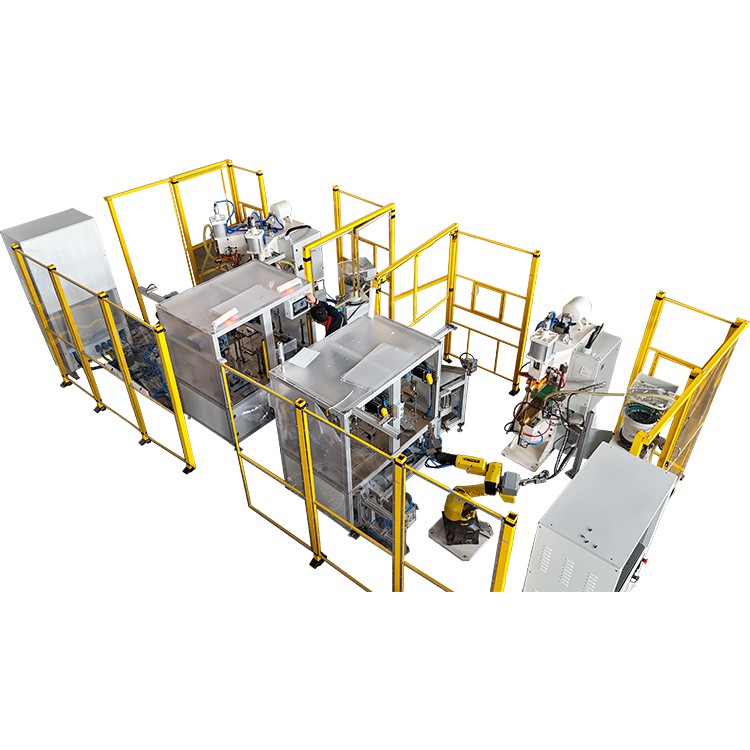
Baja galvanis digunakake akeh ing panel awak otomotif, peralatan omah, sistem panyimpenan energi, lan peralatan distribusi listrik amarga resistensi korosi sing apik.
Nanging, sajrone welding, lapisan seng bisa nguap, nyebabake spatter, porositas, lan nyuda kekuatan las.
Milih tukang las titik sing stabil lan tepat-utamane a mesin spot welding-iku kritis. Nanging malah mesin sing paling apik mbutuhake pangopènan sing sistematis kanggo njamin-kualitas las jangka panjang.


Data industri nuduhake yen program pangopènan sing- apik bisa nyuda cacat las nganti 20–40% lan tingkat kegagalan peralatan luwih saka 30%. Iki minangka pandhuan pangopènan sing komprehensif lan bisa ditindakake.
1. Pangopènan elektroda biasa: Tombol kanggo welds stabil
Masalah sing paling umum nalika ngelas baja galvanis yaiku adhesi seng ing elektroda, sing ngganggu aliran saiki lan konsistensi las.
Pedoman Pangopènan Elektroda:
- Frekuensi inspeksi:Priksa saben 80-120 welds (gumantung saka kekandelan seng lan batch materi)
- Metode trimming:
Gunakake roda nggiling utawa pemangkas elektroda khusus
Tansah tip elektroda simetris kanggo nyegah nyandhang ora rata
amba tip dianjurake: 60-120 derajat
- Ukur dawa tutup elektrodaajeg kanggo nyegah nyandhang gedhe banget
Data Industri (IIW):
Pemangkasan sistematis bisa nambah umur elektroda kanthi 15-25% lan nambah konsistensi las kira-kira 20%.
2. Cooling System Maintenance: Nyegah Electrode Burnout lan bosok panas
Baja galvanis mbutuhake input panas sing luwih dhuwur, nggawe manajemen termal kritis.
Priksa saben dina:
- Aliran banyu adhem Luwih saka utawa padha karo 2 L/min
- Munggah suhu Kurang saka utawa padha karo 8-10 derajat
- Suhu banyu outlet Kurang saka utawa padha karo 30 derajat
Priksa mingguan:
- Filter resik kanggo mbusak skala lan lebu
- Priksa selang kanggo retak, flattening, utawa blockages
Pendinginan sing ora nyukupi bisa ngrusak welds, nyepetake nyandhang elektroda, lan micu weker overheating trafo.
3. Ngoptimalake Parameter Welding MFDC: Ngurangi Penguapan Seng lan Ngapikake Kekuatan Weld
MFDC spot weldersnyedhiyakake kontrol panas saiki sing stabil lan tepat, becik kanggo baja galvanis.
Pangaturan Parameter sing Disaranake:
- Welding saiki:20-30% luwih murah tinimbang tukang las AC konvensional
- Welding wektu:Disingkat 10–20%
- Tekanan:Tansah stabil kanggo nyilikake porositas
Kaluwihan saka Teknologi MFDC:
- Frekuensi 800–2000Hz → nambah efisiensi panas 15–20%
- Output DC terus-terusan → ngindhari fluktuasi silang nol AC-
- Kontrol level milidetik -(0,25ms) → njamin konsistensi las
- Suda spatter lan nambah kekuatan nugget
4. Preparation lumahing: Nyilikake Cacat Welding
Minyak, oksidasi, lan lapisan ing permukaan baja galvanis bisa nyuda konsistensi las.
Preparation lumahing dianjurake:
- Copot lenga nggunakake alkohol utawa degreaser sing ramah lingkungan
- Tlatah entheng kanggo mbusak oksida
- Ngilangi bledug nganggo udara sing dikompres
- Opsional: reresik plasma suhu -rendhek kanggo las tliti dhuwur-.
Preparasi lumahing sing tepat bisa nyuda porositas las kanthi 30-50%.
5. Nggawe sistem pangopènan lan manajemen sing sistematis (versi sing ditambahake kasedhiya).
Iki minangka modul sing paling gampang dilalekake ing lini produksi -efisiensi dhuwur, nanging nduweni pengaruh paling gedhe ing kualitas welding.
1. Ngembangake "rencana pangopènan berkala"
| Priksa saben dina | Priksa mingguan | Priksa saben wulan |
| Bentuk elektroda lan tekanan sumber gas |
Rekaman panggantos tutup elektroda |
Peningkatan suhu transformator |
|
Tingkat aliran banyu cooling lan suhu |
Filter sistem cooling | Stabilitas sistem tekanan servo |
| Solder joint katon lan jumlah spatter | Konduktivitas kabel las lan kepala las | Panyimpangan gelombang saiki saka pengontrol frekuensi penengah |
2. Database Material & Parameter
Nggawe database kanggo saben batch materi:
Sumber bahan lan ketebalan lapisan seng (contone, 60g/m², 90g/m², 120g/m²)
Paramèter welding optimal
Kekuwatan kulit lan asil konsistensi las
Data -proses sing didhukung nambah stabilitas produksi nganti 20–40%.
3. Tanggung jawab Maintenance & Traceability
Nemtokake tanggung jawab kanggo saben shift
Rekam kabeh pangopènan kanthi digital (sistem Excel, MES, utawa EAM)
Log kabeh kelainan kanggo traceability
Pelacakan sing tepat bisa nyuda downtime sing ora direncanakake kanthi luwih saka 30%.

Kesimpulan
Teknologi frekuensi -sedheng nuduhake kaluwihan unik ing welding sheet galvanis, nanging pangopènan saben dina tetep penting. Pangopènan elektroda reguler, pamriksan sistem pendinginan, optimalisasi parameter, perawatan permukaan, lan proteksi safety mbantu ngoptimalake kinerja peralatan.
Konsisten ngetrapake praktik pangopènan kasebut ora mung nambah kualitas welding nanging uga nambah umur peralatan, nggawe nilai sing luwih gedhe kanggo perusahaan. Milih sing benermesin spot weldinglan njaga kanthi bener menehi jaminan sing bisa dipercaya kanggo -aplikasi las lembaran galvanis kualitas dhuwur.