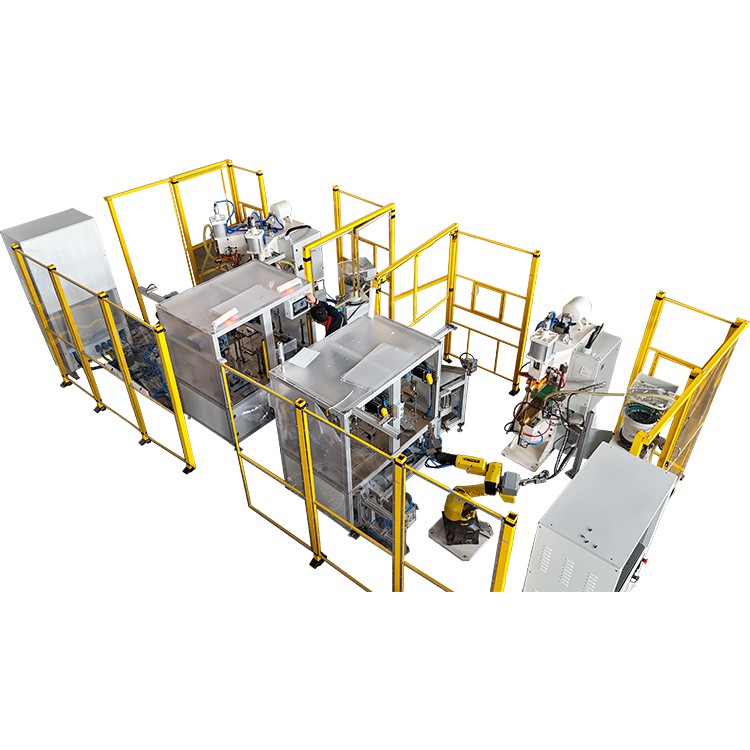
Baja galvanis digunakake kanthi wiyar ing manufaktur otomotif, peralatan omah, lemari panyimpenan energi, switchgear, lan kandang logam amarga resistensi karat sing apik lan bisa dibentuk. Nanging, nalika nerangake resistancespot welding, baja galvanis uga dikenal minangka salah siji saka bahan sing paling tantangan kanggo las terus-terusan.
Masalah umum kayata spatter sing gedhe banget, nugget las sing ora stabil, porositas, elektroda tancep, lan umur elektroda sing cendhak asring kedadeyan ing jalur produksi. Welders titik AC tradisional asring berjuang kanggo ngimbangi kekuatan las lan stabilitas ing kahanan kasebut. Ing comparison, ing MFDC (Medium Frequency DC) welder titik wis dadi solusi pilihan kanggo welding baja galvanis amarga kontrol saiki unggul lan efisiensi energi.


Kanggo bener-bener entuk lasan sing stabil, -dhuwur, lan kurang{1}}spatter ing baja galvanis, ora cukup mung ngandelake peralatan. Pangerten lengkap babagan prilaku material, strategi parameter welding, lan standarisasi proses penting.
Kenapa Baja Galvanis Susah Diteliti?
Kesulitan welding baja galvanis utamane saka karakteristik fisik lapisan seng. Papat faktor kasebut nerangake akeh cacat las sing katon ing produksi:
- Titik didih seng rendah
Seng vaporizes ing bab 907 derajat, nalika baja leleh ing liwat 1450 derajat. Sajrone welding, seng vaporizes akeh sadurungé saka leleh baja. Yen uap seng ora bisa lolos kanthi lancar, nyebabake spatter kasar lan porositas internal.
- Konduktivitas termal sing dhuwur lan resistensi listrik sing kurang saka lapisan seng
Lapisan seng nyebar panas adoh saka zona welding, nggawe harder kanggo musataken energi ing lumahing faying. Iki asring nyebabake nugget las sing ringkih utawa ora konsisten.
- Cooling cepet saka nugget weld
Seng nyepetake boros panas, nyebabake nugget dadi solid sadurunge tuwuh kanthi lengkap, sing nyuda kekuwatan mekanik.
- Kontaminasi elektroda sing abot
Uap seng gampang nempel ing ujung elektroda, nyebabake konduksi arus sing ora stabil, elektroda nempel, lan asring klamben. Ing pirang-pirang pabrik, umur elektroda bisa dipendhet 40-60% nalika ngelas bahan galvanis.
Tanpa kontrol proses sing tepat, tingkat cacat welding titik baja galvanis bisa kanthi gampang tekan 8% -15%, nyebabake produktivitas lan linuwih produk.
kokMFDC Spot WeldersNindakake Luwih apik ing Baja Galvanis (Perbandingan Data)
Alesan MFDC welders titik outperform welders AC tradisional dumunung ingoutput frekuensi -dhuwur, ora ana nul saiki-nyebrang, lan kontrol saiki sing akurat banget. Kaluwihan dadi cetha banget yen dibandhingake bebarengan:
| Item |
AC Spot Welder |
MFDC Spot Welder | Dampak ing Baja Galvanis |
| Frekuensi output
|
50/60 Hz | 800–2000 Hz | Frekuensi sing luwih dhuwur=luwih terus dadi panas |
| Bentuk gelombang saiki
|
Gelombang sinus | Cedhak -gelombang persegi | Formasi nugget sing luwih stabil |
| Zero nyebrang
|
sing jelas | Meh ora ana | Ngilangi gangguan panas |
| Efisiensi termal
|
Ngisor | 15-25% luwih dhuwur | Kurang mundhut panas liwat seng |
| Akurasi kontrol saiki
|
±8–10% | ±1–2% | Konsistensi sing luwih apik |
| Kontrol spatter
|
Rata-rata | 30-50% kurang spatter
|
Penampilan las sing luwih resik |
| Kompatibilitas otomatis
|
winates | Banget | Becik kanggo EV & jalur produksi baterei |
Ing cendhak:
Kombinasi frekuensi dhuwur, arus terus-terusan, lan kontrol sing tepat ngidini tukang las titik MFDC bisa langsung ngatasi telung titik nyeri utama saka las baja galvanis -spatter, nuggets lemah, lan konsistensi miskin.
Logika Inti Parameter Pengelasan: "Penghapusan Seng - Formasi Nugget - Solidifikasi"
Kesalahan umum ing pirang-pirang pabrik yaiku mung nambah arus las nalika kualitas las baja galvanis kurang. Ing kasunyatan, iki asring nyebabake spatter sing luwih abot, nyandhang elektroda sing luwih cepet, lan konsistensi sing luwih elek. Masalah nyata ora energi total dhewe, nanging carane energi sing dirilis liwat wektu.
Proses las sing bener efektif kanggo baja galvanis ngetutake logika termal telung tahap:-
Tahap awal - Penguapan seng sing dikontrol
input panas Moderate digabungake karo pasukan elektroda sing tepat ngidini lapisan seng kanggo vaporize lan uwal ing proses kontrol.
Tahap tengah - Pembentukan nugget baja cepet
Energi klempakan mbangun nugget molten stabil ing baja basa.
Tahap pungkasan - Wektu ditahan sing cukup kanggo solidifikasi
Tekanan ditahan sing luwih dawa njamin struktur nugget sing padhet sajrone adhem.
Kanggo kekandelan lembaran galvanis umum 0,5-1,5 mm, pangaturan sing disaranake dibandhingake karo baja ringan biasane:
- Welding saiki suda dening 20-30%
- Welding wektu shortened dening 10-20%
- Wektu ditahan tambah 15-25%
Sing penting yaiku kondisi permukaan. Lembaran berminyak, lapisan teroksidasi, utawa elektroda sing kontaminasi banget bisa ngilangi setelan parameter sing bener.
Stabilitas Proses Jangka Panjang -Gumantung saka Manajemen Welding Standar
Malah karo peralatan welding titik MFDC, akeh pabrik isih ngalami fluktuasi kualitas antarane shift utawa kelompok produksi. Ing kasus paling, sabab ROOT ora kemampuan peralatan, nanging lack of standarisasi proses bener.
- Pisanan, paramèter welding kudu ngalih saka "pengalaman operator" menyang jendhela proses tetep. Kekandelan lembaran lan jinis lapisan seng sing beda-beda mbutuhake kisaran parameter sing jelas sing ora bisa diatur kanthi bebas.
- Kapindho, elektroda kudu dikelola minangka bahan konsumsi nganggo strategi siklus- urip tinimbang diganti mung sawise gagal. Kontaminasi progresif lan nyandhang alon-alon ngrusak kualitas las dawa sadurunge elektroda katon "rusak."
- Pungkasane,-pemeriksaan sepisanan lan-pemantauan proses dadi pertahanan paling efektif nglawan kegagalan batch. Tes tarik, inspeksi ukuran nugget, lan kontrol SPC mbantu ndeteksi drift ing paramèter, kondisi elektroda, utawa lapisan materi sadurunge cacat nyebar.
Kesimpulane:
Welding titik baja galvanis sing stabil ora digayuh kanthi mesin siji, nanging kanthi sistem lengkap sing nggabungake paramèter, elektroda, lan kontrol kualitas.
Kesimpulan
Baja galvanis dianggep angel dilas amarga seng vaporizes awal, nyebar panas kanthi cepet, nyepetake jendhela formasi nugget, lan contaminates elektroda ing suhu dhuwur. Ciri-ciri kasebut nggawe cara welding tradisional sing kasar lan ora stabil.
Tukang las titik MFDCnggawe jendhela welding sing bisa dikontrol kanthi tepat liwat output frekuensi - dhuwur, arus DC sing stabil, lan regulasi energi sing akurat. Nalika digabungake karo kontrol parameter ilmiah, manajemen elektroda sing tepat, lan proses produksi standar, welding titik baja galvanis ngowahi saka sumber cacat utama dadi proses manufaktur sing bisa diukur kanthi stabil.