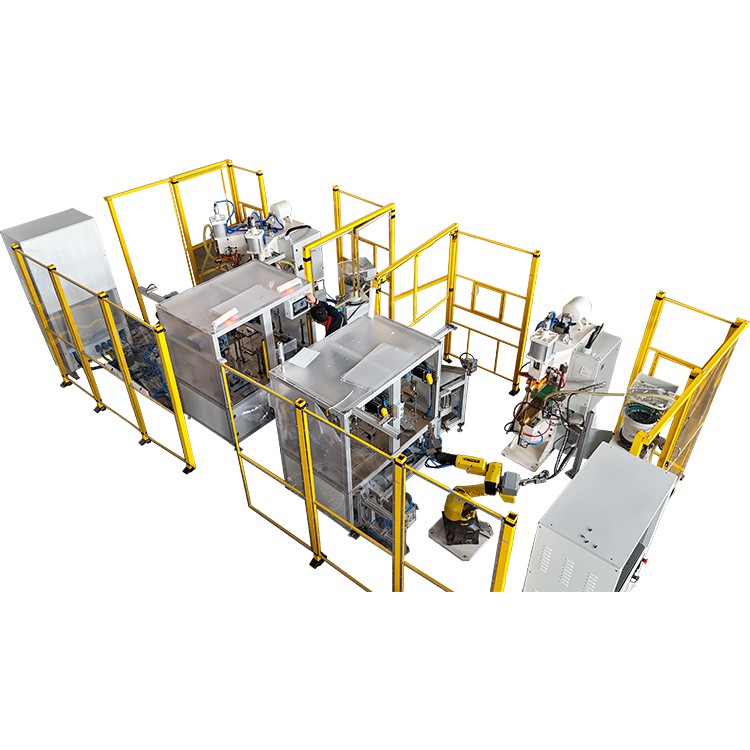
Tekanan ora mung setelan-ikudhasarkualitas ing mediumfrekuensi spot welding. Nalika welders MF majeng ngirim tliti, pasukan salah nimbulaké 70% saka cacat umum miturut data lapangan HAIFEI. Ngerteni tekanan iki-nexus kinerja misahake welding nyukupi saka asil luar biasa.
Napa Tekanan Dictates Integritas Las
Gaya elektroda nggawe jalur listrik. Tekanan sing ora cukup nambah resistensi kontak, nyebabake overheating lokal, pengusiran logam ("cipratan"), lan nugget lemah. Pasukan gedhe banget flattens workpieces, nyuda Kapadhetan saiki, lan nggawe welds kadhemen. Riset HAIFEI negesake tekanan optimal:
- Ngurangi resistensi kontak 40-60%
- Njamin 95% + konsistensi nugget
- Ngluwihi umur elektroda 3x

Kerangka Optimasi Tekanan HAIFEI
Kalibrasi kanthi cerdas:
- Baseline: Setel gaya ing 0,8-1,2 kN/mm² area pasuryan elektroda (contone, tip 5mm ≈ 150-250 kgf).
- Pangaturan Materi: +20% kanggo baja tahan karat, -15% kanggo paduan aluminium.
- Gunakake manometer digital kanggo ngawasi langsung.
Parameter sinkronisasi:
| Skenario | Imbuhan Tekanan | Tindakan Kompensasi |
|---|---|---|
| Kekandelan Material ↑ | +15-25% | Tambah wektu weld 10-20% |
| Expulsion Diamati | +10% LANGSUNG | Ngurangi saiki 5% |
| Elektroda Tempel | +8% & tips polesan | Ngurangi wektu ditahan 30-50% |
Otomatis & Validasi:
- Integrasi servo-sistem pneumatik karo gaya-kurva pamindahan. Posting -las, tumindak:
- Tes kulit (kanggo ukuran tipis)
- Cross sectioning - (validasi penetrasi nugget)
- Tes pahat (mriksa kohesi)
Hasil Buktikan
- Klien HAIFEI sing ngetrapake laporan protokol iki:
- 90% abang ing rework las
- 22% kaping siklus luwih cepet liwat arcing stabil
- Konsumsi elektroda dipotong 35%
Penguasaan tekanan ngowahi awaktukang las MFsaka alat kanggo instrumen presisi. Minangka insinyur HAIFEI nandheske:"Saiki sampurna mili mung liwat kontak sampurna."Mulai pemetaan paramèter tekanan sampeyan dina iki-prodhuksi tanpa cacat sabanjuré diwiwiti kanthi 0,1 kN daya sing dioptimalake.