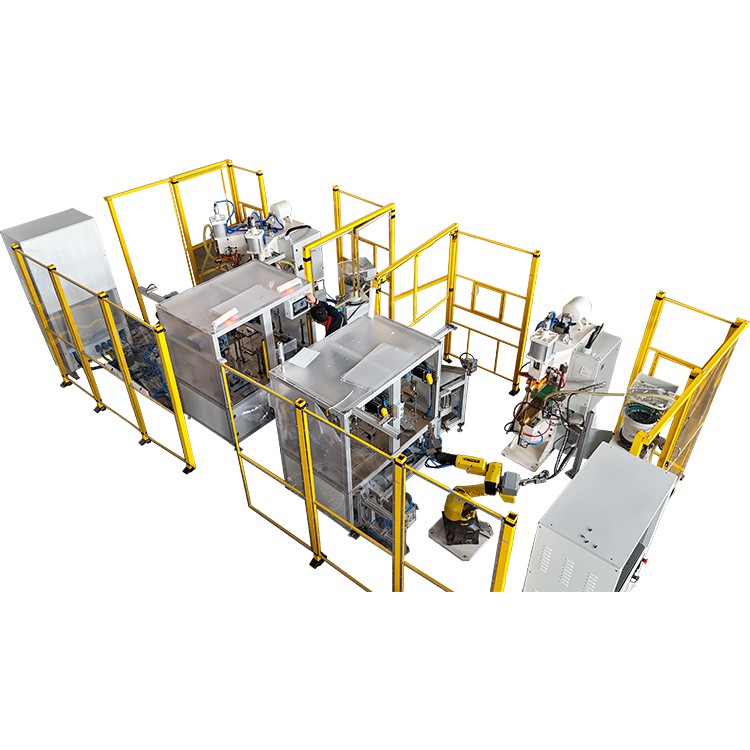
Pambuka
Ing industri manufaktur, welding minangka teknik pangolahan sing penting banget.Welder titik frekuensi mediumdigunakake ing macem-macem lapangan amarga efisiensi dhuwur, hemat energi, lan kualitas welding sing apik banget. Kanggo mesthekake proses las sing lancar lan-asil kualitas dhuwur, pre-preparat las iku penting. Artikel iki njlèntrèhaké kanthi rinci preparat sing perlu sadurunge nggunakake afrekuensi medium spot welderkanggo njamin kinerja peralatan sing optimal lan asil welding sing dikarepake.
Inspeksi Peralatan
- Kaping pisanan, operator kudu nindakake inspeksi lengkap saka welder titik frekuensi medium sadurunge miwiti. Iki kalebu mriksa sumber daya, sistem kontrol, trafo welding, lan penjepit welding, ing antarane komponen liyane. Priksa manawa peralatan kasebut ing kondisi apik tanpa cacat utawa masalah potensial. Pay manungsa waé khusus kanggo kabel daya kanggo konfirmasi padha utuh, mriksa karusakan apa wae kanggo jampel, lan verifikasi manawa kabeh sambungan aman.
- Priksa Pasokan Daya: Priksa manawa voltase daya stabil lan nyukupi syarat peralatan kanggo ngindhari karusakan utawa kualitas las sing kurang amarga fluktuasi voltase.
- Sistem Kontrol: Priksa panel kontrol, layar tampilan, lan komponen liyane kanggo mesthekake kabeh paramèter bisa diatur lan bisa dikunci.
- Welding Transformer: Priksa trafo welding kanggo masalah apa wae lan mesthekake jampel antarane gulungan utami lan sekunder utuh.
- Welding Tongs: Verifikasi pasukan clamping tongs welding lan mesthekake slider konduktif nggawe kontak sing tepat kanggo njamin konduksi saiki normal nalika welding.
Setelan Parameter
- Parameter pengelasan afrekuensi medium spot welderlangsung mengaruhi kualitas welding. Sadurunge welding, operator kudu nyetel paramèter cocok adhedhasar bahan welding lan syarat. Iki biasane kalebu arus las, tekanan elektroda, wektu welding, lan wektu istirahat.
- Welding Current: Setel saiki welding cocok adhedhasar kekandelan lan konduktivitas termal saka bahan. Arus sing dhuwur banget utawa sithik banget bisa nyebabake asil welding.
- Tekanan elektroda: Tekanan elektroda kudu moderat kanggo mesthekake yen bahan ditekan kanthi kenceng nalika ngelas, nambah resistensi kontak lan ngasilake panas sing cukup kanggo las.
- Welding Wektu: Duration saka welding langsung mengaruhi tatanan saka weld nugget. Wektu sing cendhak bisa nyebabake las sing ringkih, dene wektu sing suwe bisa nyebabake leleh bahan sing berlebihan.
- Wektu istirahat: Setelan wektu istirahat sing tepat bisa nyegah elektroda nempel lan njamin kesinambungan proses pengelasan.
Preparation Workpiece
- Sadurunge welding, preparat perlu kanggo workpieces, kalebu reresik lumahing, posisi, lan clamping.
- Reresik Lumahing: Mbusak lenga, teyeng, utawa rereged liyane saka permukaan benda kerja kanggo mesthekake area kontak sing resik lan -titik las sing berkualitas tinggi.
- Positioning lan Clamping: Akurat posisi workpieces miturut syarat welding lan nggunakake clamps kanggo ngamanake kuwat, nyegah gerakan utawa deformasi sak welding.
Test Welding lan pangaturan
- Sadurunge welding formal, operator kudu nindakake welds test. Test welding mbantu luwih verifikasi rationality setelan parameter lan nandheske kondisi peralatan.
- Test Welding: Nindakake sawetara welds test kanggo mirsani asil, mriksa kekuatan saka TCTerms welding, lan mesthekake katon welds punika marem.
- Pangaturan lan Optimasi: Nyetel-parameter welding adhedhasar asil tes kanggo entuk kualitas welding sing paling apik.
Kesimpulan
Pre-{0}}preparasi las kanggowelder titik frekuensi mediumpenting kanggo mesthekake -asil kualitas dhuwur. Liwat inspeksi peralatan sing komprehensif, setelan parameter sing cukup, nyiapake workpiece sing ketat, lan pangaturan welding test, efisiensi produksi bisa ditingkatake sacara signifikan, lan asil welding kualitas -tinggi bisa dijamin. Operator kudu ngetutake langkah-langkah kasebut sadurunge ngelas supaya ora ana masalah sing disebabake persiapan sing ora nyukupi lan njamin operasi sing efisien lan stabil saka tukang las titik frekuensi medium.