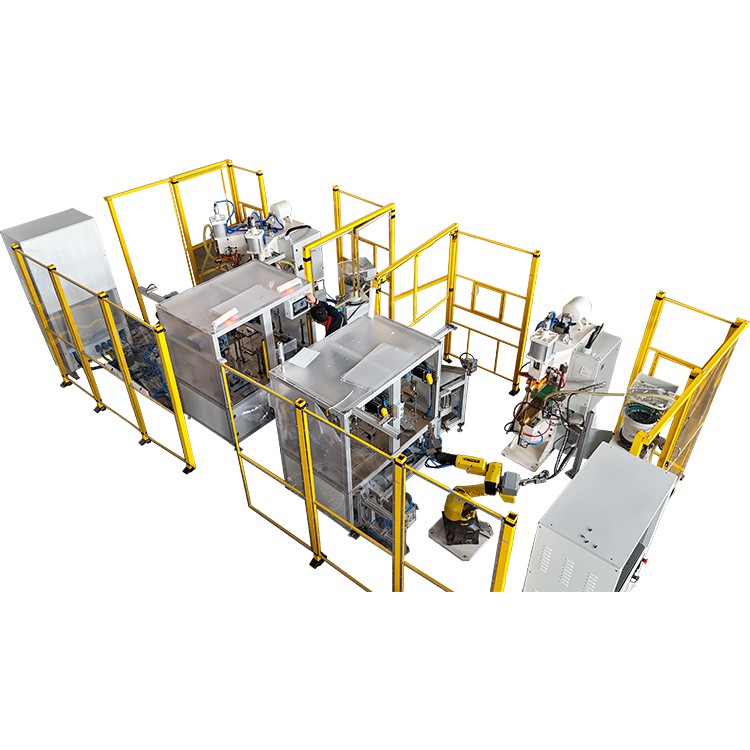
Ing bidang modul baterei kendaraan energi anyar, sistem panyimpenan energi fotovoltaik, lan transmisi daya voltase dhuwur ultra{0}}ultra,Pengelasan Difusi Polimer(asring diarani mung minangka Diffusion Welding ing konteks iki) wis dadi teknologi kritis kanggo nggayuh molekuler -ikatan tingkat ing tembaga lan aluminium foil fleksibel busbars. Proses iki nggunakake suhu lan tekanan sing dhuwur kanggo ningkatake difusi antar-atom, mbentuk sambungan kanthi resistensi listrik sing sithik banget lan kekuwatan mekanik sing dhuwur.


Nanging, "Lack of Fusion" (LOF)-yen antarmuka las ora cukup diikat-minangka kemacetan teknis umum kanggo akeh pabrikan. Cacat iki ora mung nambah resistensi lan generasi panas ing konektor nanging uga bisa nyebabake kegagalan ing geter, sing bisa nyebabake kacilakan sistem tenaga sing abot. Artikel iki nyedhiyakake-analisis jero babagan penyebab LOF lan nawakake strategi optimasi praktis sing diukur.
Ing -Analisis Kedalaman: Kenapa Las Difusi Sampeyan Nandhang "Kekurangan Fusion"?
Inti saka welding difusi gumantung ing energi termal lan tekanan mekanik kanggo nggawa rong permukaan ing jarak atraksi atom. Lack of Fusion biasane kedadeyan nalika "input energi" utawa "kontak fisik" sajrone proses las gagal nemoni ambang kritis.
1. Ketidakseimbangan Input Energi: "Link Weakest" Suhu lan Wektu
Suhu welding minangka pembalap utama kanggo difusi atom. Umumé, suhu welding difusi kudu disetel antarane 0,5 lan 0,8 kaping titik leleh absolut ($T_m$) saka bahan dasar (ing Kelvin). Yen suhu disetel banget kurang, energi kinetik atom ora cukup kanggo ngatasi alangan energi antarmuka.
Salajengipun, lag konduksi termal minangka panyebab utama LOF ing workpieces kandel. Contone, nalika welding busbar nglukis dumadi saka 100 lapisan saka foil tembaga 0.1mm, yen wektu welding cendhak banget, panas mung bisa nembus lapisan njaba. Iki nyebabake wilayah inti gagal tekan suhu sing dibutuhake, skenario klasik "overcooked njaba, undercooked inside".
2. Halangan Fisik: Tembok Film Oksida sing Kahuripan lan Presisi Mesin
Nalika welding difusi ing lingkungan udhara, nggunakake cara dadi panas unik, suppresses oksidasi abot, film oksida ana ing lumahing materi (kayata $Al_2O_3$ ing aluminium foil) duwe titik leleh banget dhuwur. Yen tekanan ora cukup kanggo ngremukake film iki ing suhu sing dhuwur, iku minangka penghalang insulasi, nyegah interpenetrasi molekul. Bebarengan, yen flatness saka lumahing sing bakal dilas kurang (kasar ngluwihi 0.1mm), area kontak nyata bakal nyata luwih cilik tinimbang area nominal, anjog menyang rongga mikroskopis ing non-wilayah kontak.
Solusi Praktis: Cara Ngoptimalake Lima -Langkah kanggo Ngilangi Cacat Welding
Kanggo ngatasi masalah LOF, perusahaan ora kudu ngandelake paramèter sing nambah buta, nanging nggawe sistem optimisasi loop -tertutup.
1. Kontrol Suhu Precise: Nggawe Material-Spesifik "Matriks Suhu"
Bahan sing beda duwe sensitivitas suhu sing beda banget. Nalika nyetel welder panyebaran, dianjurake kanggo ngetutake standar sing diukur kanggo optimasi bertahap:
| Skenario Aplikasi | Disaranake Temp. Range ($^\\circ$C) | Range Tekanan (MPa) | Logika Proses Utama |
| Aluminium Foil Flex Busbar (0.1mm x 50 lapisan) | 480 - 540 | 5 - 8 | Fokus ing kenaikan suhu kanthi cepet kanggo nyuda oksidasi. |
| Tembaga Foil Flex Busbar (0.1mm x 100 lapisan) | 550 - 620 | 10 - 15 | Mbutuhake tataran preheating kanggo mesthekake seng nembus inti. |
| Tembaga -Aluminium Dissimilar Joining | 500 - 580 | 8 - 12 | Kontrol wektu kanthi ketat kanggo nyegah pembentukan senyawa intermetal sing rapuh. |
2. Manajemen Tekanan: Prasyarat Fisik kanggo Kontak Molekuler
Tekanan ora mung digunakake kanggo ngawat-ngawati workpieces nanging, sing luwih penting, kanggo ngindhuksi deformasi plastik mikroskopis, njamin kontak intim ing antarane permukaan. Yen LOF lokal ana, paralelisme mati (jamur) kudu dicenthang. Disaranake nggunakake film sensitif tekanan -kanggo nguji distribusi tekanan, mesthekake yen fluktuasi tekanan pesawat lengkap-dikontrol ing $\\pm 10%$. Nambah tekanan kanggo 12-15 MPa bisa Ngartekno nambah LOF disebabake flatness lumahing ora cukup, nanging care kudu dijupuk kanggo nyegah extrusion deformasi gedhe banget ing sudhut workpiece.
3. Pemurnian lumahing: Proses Reresik Jero Ngluwihi Wiping Sederhana
Kanggo busbar panyimpenan energi -kebutuhan dhuwur, ngusap alkohol sing prasaja bisa uga ora cukup kanggo mbusak-lenga lan pelumas sing jero. Disaranake kanggo ngenalake proses pickling asam utawa reresik plasma kanggo mbusak lapisan oksida kanthi kekandelan ngluwihi 10nm. Data eksperimen nuduhake manawa benda kerja sing diresiki jero bisa nambah kekuwatan geser luwih saka 20% miturut parameter welding sing padha.
Pasinaon Kasus Sasaran: Aplikasi sing Dibedakake ing Industri Energi lan Tenaga Anyar
1. Busbar Fleksibel Aluminium Foil kanggo Baterei EV: -Tekanan Sedheng, Cepet-Strategi Las
Ing modul baterei EV, aluminium foil rentan banget kanggo oksidasi lan nduweni titik leleh sing sithik. Tombol kanggo ngatasi LOF yaiku kacepetan. Kanthi nambah kacepetan nanggepi daya saka welder, proses difusi rampung sadurunge film oksida thickens Ngartekno. Strategi tekanan ngisor (5-7 MPa) digabungake karo wektu sing cendhak banget (5-15 detik) biasane digunakake.
2. Dhuwur-Tembaga Busbar Daya Tegangan: Dhuwur-Tekanan, Konstan{3}}Strategi Suhu
Power busbars kandel lan dissipate panas cepet. Kunci kanggo ngatasi LOF yaiku penetrasi. Mode pemanasan rong tahap-disaranake: pisanan, preheat ing daya sing luwih murah nganti $300^\\circ$C lan tahan nganti 20 detik kanggo nyilikake prabédan suhu internal/eksternal. Banjur, kanthi cepet munggah menyang suhu welding, ditambah karo tekanan dhuwur 15 MPa sajrone wektu ditahan, kanggo mesthekake fusi lengkap saben lapisan foil tembaga.
Tuku lan Pilihan Saran: Cara Pilih Mesin Welding Difusi sing Bisa Dipercaya
Nalika milih utawa tuku mesin welding difusi, pangguna kudu fokus ing indikator teknis ing ngisor iki kanggo nyuda risiko LOF saka perspektif hardware:
- Ditutup-Pemantauan Loop Sistem Kontrol: Apa peralatan nduweni fitur-tekanan wektu nyata-monitor perpindahan? Kemampuan kanggo ngrekam jumlah komprèsi wektu nyata-sajeroning welding minangka indikator wigati kanggo ngevaluasi penetrasi las.
- Keseragaman Pemanasan: Takon babagan distribusi suhu kumparan induksi utawa piring pemanasan resistensi. Mesin -kualitas dhuwur kudu mesthekake bedane suhu ing permukaan kerja ing $\\pm 5^\\circ$C.
- Teknologi Non-Anti Oksidasi-Vakum: Priksa manawa peralatan kasebut menehi proteksi gas inert lokal utawa struktur anti-oksidasi bertekanan khusus. Iki penting kanggo ngrampungake masalah LOF ing welding aluminium ing lingkungan udara.
Kesimpulan
Ngrampungake Kekurangan Fusion ing welding difusi sejatine masalah keseimbangan suhu, tekanan, wektu, lan kualitas permukaan. Kanthi nggawe matriks suhu khusus material, ngoptimalake paralelisme, lan ngleksanakake purifikasi lumahing jero, perusahaan bisa kanthi efektif ngilangi bebaya las lan nambah daya saing produk ing pasar energi lan tenaga anyar. Nalika milih peralatan, prioritasake model kanthi ngawasi data lan -kemampuan kontrol suhu tliti dhuwur, amarga iki bakal nggawe dhasar sing kuat kanggo produksi otomatis sampeyan ing mangsa ngarep.