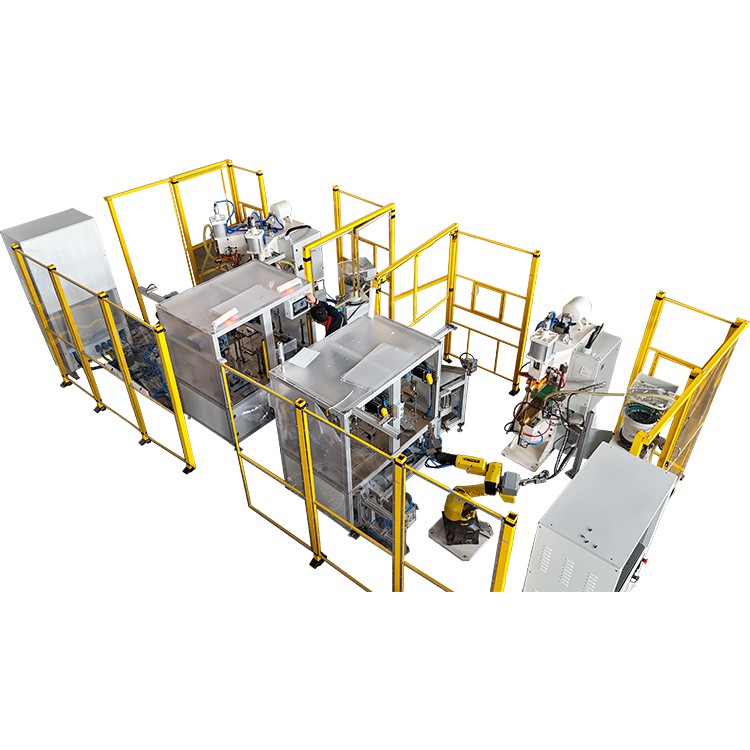
I. Sistem Keputusan Seleksi Peralatan
1. Assessment Properti Material (Dimensi Dasar)
Analisis Konduktivitas Listrik/Thermal:
Bahan konduktivitas dhuwur (tembaga / aluminium) mbutuhake model kanthi kapasitas kapasitor Luwih saka utawa padha karo 100kJ. Contone, welding 0.3mm tembaga foil mbutuhake 150kJwelder panyimpenan energi.
Ketebalan Kombinasi Matching:
| Total Range Kekandelan | Dianjurake Machine Energy | Range Tekanan Elektroda |
|---|---|---|
| 0,05-0,5 mm | 10-30 kJ | 50-200N |
| 0,5-2,0 mm | 30-80 kJ | 200-600N |
| 2.0-5.0mm | 80-150 kJ | 600-1200N |
Kasus:Perusahaan baterei energi anyar sing ngelas aluminium foil 0.1mm + 2mm terminal tembaga milih model 120kJ, entuk diameter nugget Φ1.0±0.05mm.
2. Pemodelan Permintaan Produksi (Dimensi Ekonomi)
Formula Pitungan Kapasitas:
Periode pengembalian investasi peralatan (sasi)=(Biaya peralatan + 3-biaya pangopènan taun) / (Pengurangan biaya saben titik las × Titik las rata-rata saben dina × 22 dina)
Optimalisasi Siklus Produksi:
Nalika jarak titik weld punika<3mm, a rotary electrode system is needed to increase welding speed to 120 spots/minute.
3. Penilaian Kapabilitas Supplier (Indikator Utama)
Parameter teknis inti:
Urip siklus bank kapasitor Luwih saka utawa padha karo 500.000 siklus
Wektu respon sistem tekanan Kurang saka utawa padha karo 3ms
Akurasi jam sistem kontrol 0.01ms
Verifikasi Kapabilitas Layanan:
Process database reserve >500 kombinasi materi
Ing -wektu respon debugging situs<48 hours
II. Prosedur Operasi Panggunaan Peralatan
1. Golden Aturan kanggo Setelan Parameter
Telung -Metode Debugging Tahap:
① Parameter Dasar: Hitung arus awal berdasarkan ketebalan material × 80A/mm²
② Fine-Tahap Tuning: Setel wektu discharge ±0,2ms liwat tes metalografi
③ Tahap Optimasi: Ngenalake pemantauan resistensi dinamis kanggo ngunci nilai tekanan sing optimal
Kombinasi Parameter Khas:
| Bahan | Tegangan (VDC) | Wektu (ms) | Tekanan (N) |
|---|---|---|---|
| 304 tahan karat | 450 | 4.5 | 350 |
| Aluminium 1060 Kab | 380 | 2.8 | 180 |
| Titanium TC4 | 550 | 6.2 | 500 |
2. Titik Kunci Pangopènan Saben
Jadwal Maintenance Elektroda:
| Bahan Welding | Klamben Interval | Standar Ganti |
|---|---|---|
| Tembaga/Aluminium | Saben 50 ewu titik | Diameter pasuryan kerja +15% |
| Baja tahan karat | Saben 80k titik | Ngurangi kekerasan HRB 10 |
Kapasitor Bank Health Monitoring:
Priksa saben wulan kanggo tingkat bosok kapasitansi (kudu<3%/year) Quarterly insulation resistance test (≥100MΩ)
3. Nyegah lan Kontrol Risiko Kualitas
Indikator Pemantauan Proses:
Tingkat fluktuasi resistensi dinamis<5%
Kontrol pita toleransi diameter nugget ± 8%
Panas-jembar zona sing kena pengaruh Kurang saka utawa padha karo 20% saka kekandelan materi
Penanganan Cacat Biasa:
| Tipe Cacat | Analisis sabab | Solusi |
|---|---|---|
| Las Dingin | Tekanan ora cukup / CR Dhuwur | Tambah pra{0}}tekanan 50-100N |
| Overburn | Energi / Wektu sing berlebihan | Ngurangi voltase 50-80VDC |
| Spatter | Penundaan respon tekanan | Priksa sirkuit udara 密封性 (seal) |
III. Path Nganyarke Intelligent
1. Konstruksi Sistem Kembar Digital
Nggawe model welding virtual ngemot 5000 set paramèter proses.
Sawise aplikasi dening perusahaan onderdil otomotif, wektu pangembangan proses anyar dikurangi saka 14 dina dadi 3 dina.
2. Sistem Optimasi Proses AI
Prediksi kombinasi parameter optimal liwat sinau jero, akurasi Luwih saka utawa padha karo 92%.
Produsen konektor entuk pangaturan parameter welding otomatis, nyuda tingkat cacat kanthi 76%.
3. IoT Remote Operasi lan Maintenance
Transmisi data status peralatan -nyata wektu (frekuensi sampling 1kHz).
Akurasi prediksi kegagalan komponen kunci Luwih saka utawa padha karo 85%.
IV. Strategi Kontrol Biaya
1. Model Biaya Siklus Urip Lengkap
Formula Pitungan:
LCC=Biaya tuku + (Konsumsi energi × 0,8 CNY/kWh) + (Konsumsi elektroda × rega unit) + Biaya pangopènan
Kasus tipikal:Perusahaan piranti omah milih model 80kJ, nyuda total biaya telung-taun nganti 42% dibandhingake karo peralatan tradisional.
2. Rencana Optimasi Konsumsi Energi
Gunakake piranti daya GaN kanggo nambah efisiensi konversi dadi 93%.
Ngleksanakake jadwal produksi rega listrik puncak -lembah, ngurangi biaya energi nganti 28%.
3. Inovasi Manajemen Spare Parts
Nggawe blumbang persediaan bareng kanggo komponen tombol (kapasitor / modul IGBT).
Tingkat turnover persediaan mundhak 300%, pendhudhukan dana suda 60%.
Kesimpulan
Ilmiah milih awelder panyimpenan energimbutuhake model keputusan "materi-telu dimensi" -ekonomi", fokus ing paramèter inti kayata akurasi output energi peralatan (±1%) lan kacepetan respon tekanan ( Kurang saka utawa padha karo 3ms). Panggunaan sing efisien mbutuhake mbangun-sistem manajemen loop tertutup kanggo debugging parameter, ngawasi proses, lan pangopènan sing cerdas. Data nuduhake yen nggunakake standar welders panyimpenan energi bisa nyetabilake tingkat pass welding ndhuwur 99,95% lan nambah efektifitas peralatan sakabèhé (OEE) kanggo 89%. Kanthi aplikasi jero kembar digital lan algoritma AI, generasi anyar sing cerdaswelders panyimpenan energibakal entuk kabisat-maju "parameter ngasilake dhewe,-kualitas dhewe, lan -diagnosa kesalahan dhewe." Disaranake perusahaan nggawe perpustakaan aset digital kanggo proses welding lan nandur modal 3-5% saka nilai peralatan saben taun ing dana transformasi cerdas kanggo terus-terusan entuk dividen teknologi. Ing latar mburi strategi karbon dual-, perusahaan sing nguwasani inti teknologi welding panyimpenan energi bakal entuk kauntungan premium 15%-25% ing lapangan manufaktur dhuwur.