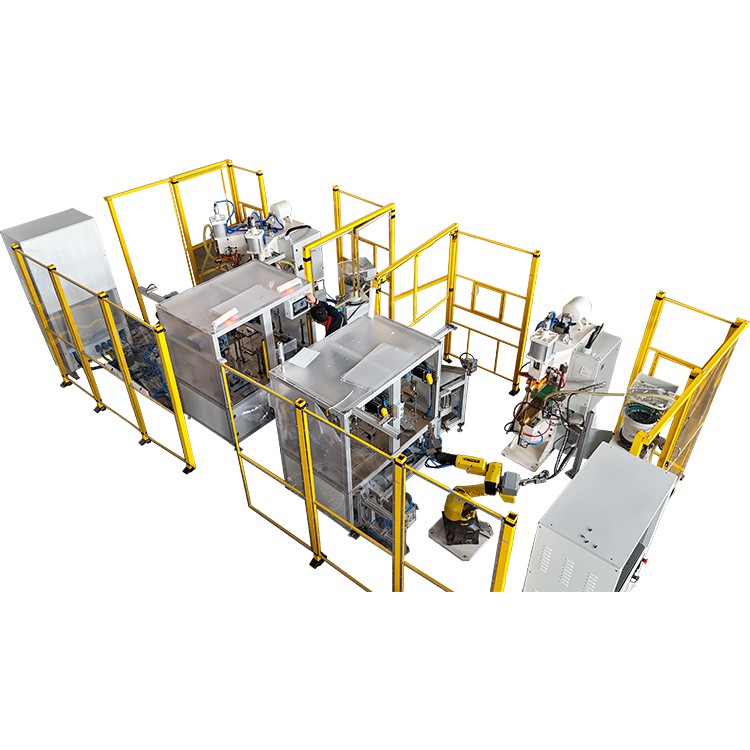
Ing aplikasi kayata sistem panyimpenan energi anyar, sambungan busbar daya, lan manufaktur konduktor fleksibel,mesin las difusi polimerwis dadi peralatan penting kanggo entuk sambungan logam sing bisa dipercaya. Boten kados las fusi tradisional, ingkang ngandelaken leleh bahan dasar, las difusi minangka proses gabung -padat ingkang suhu lan tekanan kerja sama kangge ningkataken difusi atom ing antarmuka, mbentuk ikatan metalurgi ingkang stabil.
Ing kahanan sing dioptimalake kanthi bener, sambungan las difusi -biasane bisa nggayuh 80% nganti 100% kekuatan bahan dasar, lan ing sawetara aplikasi paduan tembaga lan tembaga, kekuatan sambungan bisa nyedhaki bahan induk kasebut.
Nanging, ing lingkungan produksi nyata, sawetara manufaktur isih nemoni kekuwatan gabungan sing ora cukup sawise nggunakake teknologi pengelasan difusi. Gejala umum kalebu delaminasi antarmuka sajrone tes tensile, retak sendi lokal, utawa variasi kekuatan sing signifikan sajrone produksi batch. Masalah iki ora mung nyuda asil produksi nanging uga bisa nggawe risiko linuwih -jangka panjang. Ing dhuwur-aplikasi saiki kayata sistem panyimpenan energi, keandalan gabungan sing ora nyukupi pungkasane bisa nyebabake overheating, degradasi kinerja, utawa kegagalan keamanan.
Saka pengalaman teknik praktis, kekuatan welding difusi sing ora cukup jarang disebabake dening faktor siji. Luwih asring, asil saka kombinasi panyimpangan cilik ing pirang-pirang tahapan proses. Contone, paramèter sing rada ora cukup, persiapan permukaan sing ora lengkap, lan kontrol tekanan sing ora stabil bisa nyegah ikatan difusi sing tepat. Mula, nggawe kerangka pemecahan masalah sing sistematis penting, ora mung kanggo ngenali panyebab oyod kanthi cepet nanging uga kanggo ningkatake optimasi proses lan keputusan pemilihan peralatan.
Artikel iki nganalisa panyebab utama kekuwatan las difusi sing ora cukup lan nyedhiyakake strategi optimalisasi praktis adhedhasar-pengalaman produksi donya nyata.


Analisa Root Panyebab: Lima Faktor Utama sing ndadékaké Kekuwatan Welding sing ora cukup
Ing welding difusi, kekuatan gabungan dhasar gumantung saka tingkat difusi atom lan stabilitas lapisan difusi sing dibentuk ing antarmuka. Nalika suhu, meksa, wektu, lan kondisi lumahing sing bener dicocogaké, loro bahan mboko sithik mbentuk struktur kristal terus-terusan, mbisakake mechanical situs cedhak karo materi dhasar. Nanging, yen ana faktor kritis kasebut ana ing njaba kisaran optimal, proses difusi dadi ora lengkap, nyebabake kekuwatane suda utawa sendi sing ora bisa dipercaya.
Ing praktik, ngatasi masalah kudu ngetutake pendekatan terstruktur, mriksa limang faktor kunci ing ngisor iki tinimbang nyetel paramèter kanthi wuta.
1. Cocokake Parameter Welding sing ora cocog: Panyebab Langsung Pengurangan Kekuwatan
Ing antarane kabeh faktor sing mengaruhi, paramèter welding sing ora cocog minangka panyebab paling umum saka kekuatan welding difusi sing ora cukup. Efektivitas welding difusi gumantung marang mobilitas atom, sing mundhak kanthi signifikan kanthi suhu. Nalika suhu tekan kira-kira 0,5 nganti 0,8 saka suhu leleh materi (ing suhu absolut), difusi atom dadi cukup aktif kanggo mbentuk ikatan metalurgi ing tekanan sing ditrapake.
Yen suhu kurang banget, tingkat difusi mudhun kanthi signifikan. Malah kanthi wektu ditahan sing luwih dawa, lapisan difusi bisa uga tipis banget, nyebabake antarmuka sing katon kanthi jelas lan cenderung gagal ing sadawane bidang ikatan sajrone tes tarik. Kosok baline, yen suhu dhuwur banget, difusi nyepetake banget, nyebabake pembentukan senyawa intermetal sing rapuh. Jeksa Agung bisa ngetokake iki utamané umum ing tembaga-aluminium utawa nikel -kombinasi materi, ing ngendi fase rapuh nyuda daktilitas lan nambah kemungkinan patah ing beban.
Tekanan nduweni peran sing padha kritis. Tekanan sing tepat njalari deformasi plastik-mikro ing permukaan kontak, nggawe asperitas mikroskopis lan nambah area kontak sing nyata. Yen tekanan ora cukup, celah mikroskopis tetep ana ing antarane permukaan, nyegah difusi terus-terusan. Nanging, tekanan sing gedhe banget bisa nyebabake deformasi lokal utawa karusakan permukaan, sing mengaruhi kekuatan sendi sakabèhé.
Ing aplikasi praktis, kisaran parameter sing disaranake beda-beda miturut jinis materi. Contone, welding difusi busbar tembaga biasane mbutuhake suhu antarane 500 derajat lan 750 derajat lan tekanan ing kisaran 5-20 MPa. Welding tembaga-aluminium sing beda asring mbutuhake tekanan sing rada dhuwur lan wektu nyekel sing dioptimalake kanthi teliti kanggo njamin tatanan antarmuka sing stabil.
Mulane, yen kekuatan ora cukup diamati, iku penting kanggo maneh -evaluasi apa paramèter saiki bener cocog materi lan syarat struktural, tinimbang mung gumantung ing setelan sing digunakake sadurunge.
2. Preparation lumahing cupet: Faktor dhasar mengaruhi tatanan Bond
Kondisi permukaan nduweni peran dhasar ing kinerja welding difusi. Wiwit ikatan difusi mbutuhake kontak intim antarane permukaan ing tingkat mikroskopis, rereged kayata lapisan oksida, residu lenga, lan partikel alus bisa tumindak minangka penghalang fisik, nyegah difusi atom ing antarmuka.
Yen ana lapisan oksida sing kandel, difusi mung bisa kedadeyan ing wilayah sing terpencil nalika wilayah liyane tetep ora ana ikatan. Ing laku, iki asring nyebabake ikatan parsial ing sendi, ing ngendi sawetara bagean katon kuwat nalika liyane gagal prematur. Sajrone tes tensile, cacat kasebut biasane nyebabake pola fraktur sing ora teratur tinimbang gagal seragam.
Kekasaran permukaan minangka parameter penting liyane. Lumahing sing kakehan atos nggawe celah mikroskopis gedhe sing mbutuhake tekanan sing luwih dhuwur kanggo nutup, dene permukaan sing kebacut alus bisa nyuda jumlah titik kontak sing efektif. Rentang kekasaran permukaan Ra 0,8 nganti 1,6 μm biasane dianjurake, amarga ngimbangi area kontak lan prilaku deformasi.
Alur kerja persiapan permukaan standar biasane kalebu reresik mekanik, degreasing kimia, lan pangatusan sing dikontrol. Polishing mekanik mbusak lapisan oksida, reresik kimia ngilangake kontaminasi lenga, lan pangatusan nyegah kelembapan saka ngganggu ikatan. Ing -lingkungan produksi volume dhuwur, wektu tundha antarane reresik lan welding bisa nggawe lapisan oksida anyar, dadi penting kanggo ngontrol interval antarane langkah iki.
Pengalaman lapangan nuduhake yen kira-kira 30% nganti 40% kegagalan sing gegandhengan karo kekuatan -bisa dilacak maneh amarga persiapan permukaan sing ora nyukupi, nyorot pentinge sanajan katon gampang.
3. Instabilitas Peralatan: Kontributor Utama kanggo Variabilitas Kekuatan
Ing akeh lingkungan produksi, variasi gedhe ing kekuatan welding asring lantaran kanggo setelan parameter, nanging kahanan kang ora tetep peralatan asring sabab ndasari. Mesin welding difusi kudu njaga suhu lan sistem kontrol tekanan sing stabil. Sanajan paramèter wis diprogram kanthi bener, panyimpangan sajrone eksekusi bisa mengaruhi kualitas ikatan.
Contone, yen suhu sing diprogram yaiku 600 derajat nanging zona pemanasan sing nyata mung tekan 580 derajat amarga kesalahan kalibrasi, tingkat difusi bisa uga ora cukup. Prabédan iki bisa katon cilik sacara numerik nanging bisa nyebabake ikatan metalurgi, utamane nalika ngelas komponen tembaga sing kandel ing ngendi distribusi panas dadi luwih rumit.
Kajaba iku, fluktuasi tekanan bisa ngowahi kondisi kontak ing antarmuka. Tekanan sing ora konsisten nyebabake kekandelan lapisan difusi sing ora rata, sing nyebabake variasi kekuatan ing komponen sing dilas. Ing tes tensile, masalah iki biasane katon minangka nilai kekuatan sing ora konsisten ing batch produksi sing padha tinimbang gagal lengkap.
Parameter peralatan utama sing kudu dipantau kanthi rutin kalebu:
- Akurasi kontrol suhu ing ± 2 derajat nganti ± 5 derajat
- Fluktuasi tekanan ing ± 2%
- Distribusi pemanasan seragam ing wilayah welding
- Elektroda utawa kondisi nyandhang perkakas
Kalibrasi reguler lan pangopènan pencegahan penting kanggo njaga kinerja welding sing konsisten.
4. Desain Proses Welding sing ora bener: Bedane Struktur Mbutuhake Adaptasi Proses
Sanajan peralatan lan paramèter katon ditrima, desain proses welding dhewe isih bisa mbatesi kinerja. Kekandelan materi sing beda-beda lan konfigurasi struktur mbutuhake urutan welding sing cocog, lan nglamar proses seragam ing kabeh produk asring nyebabake asil sing ora optimal.
Contone, ing konektor fleksibel multilayer, ora ana tahap pra{0}}muat sing tepat bisa nyegah kontak awal sing seragam ing antarane lapisan, nyuda efisiensi difusi. Ing busbar tembaga sing kandel, pemanasan sing cepet banget bisa nyebabake gradien suhu ing antarane permukaan lan interior, nyebabake pembentukan lapisan difusi sing ora rata.
Welding materi sing ora padha menehi kerumitan tambahan. Ing ikatan tembaga-aluminium, difusi sing ora dikontrol bisa ngasilake lapisan intermetal sing kandel sing rapuh sacara mekanis. Lapisan kasebut cenderung retak ing tekanan mekanik, nyuda daya tahan sendi.
Mulane, desain proses kudu dioptimalake adhedhasar:
- Jinis materi
- Ketebalan komponen
- Konfigurasi gabungan
- Persyaratan siklus produksi
Mung kanthi ngimbangi faktor kasebut, lapisan difusi sing stabil lan dipercaya bisa digayuh kanthi konsisten.
5. Kualitas Bahan Baku Miskin: Sumber Watesan Kekuwatan sing Didhelikake
Kualitas material pungkasane nemtokake wates ndhuwur kekuatan sendi. Malah nalika paramèter welding dioptimalake, cacat kayata impurities, retak internal, utawa inklusi ing materi dhasar bisa weaken antarmuka iketan.
Contone, bahan tembaga kanthi kemurnian sing ora cukup utawa isi oksigen sing dhuwur bisa nyebabake cacat mikro -sajrone ikatan difusi. Ing aplikasi materi sing beda, ora ana interlayer sing cocog bisa nyepetake pembentukan senyawa intermetal sing rapuh, sing asring dadi situs wiwitan retak.
Nalika gagal kekuatan nyebar, bahan mentah kudu dievaluasi adhedhasar:
- Kemurnian materi
- Kondisi lumahing
- Ana cacat internal
- Kompatibilitas interlayer
Ngontrol kualitas bahan mentah njamin dhasar sing stabil kanggo ikatan difusi sing dipercaya.
Solusi Diangkah: Cara Praktis kanggo Ngapikake Kekuatan Welding
Sawise panyebab utama diidentifikasi, tumindak koreksi sing sistematis kudu ditindakake. Nyetel parameter siji arang ngrampungake masalah las sing rumit. Nanging, pendekatan terkoordinasi sing nglibatake proses, peralatan, lan perbaikan operasional dianjurake.
1. Ngoptimalake Parameter Welding Liwat Standardisasi
Ing -lingkungan produksi sing mapan, database parameter standar biasane digunakake kanggo njamin asil sing konsisten ing macem-macem produk.
Proses iki biasane melu nindakake las uji coba sing dikontrol, ngevaluasi asil kekuatan tarik utawa geser, lan ngrekam kombinasi parameter sing dioptimalake. Sawise diverifikasi, setelan kasebut diresmikake minangka prosedur standar lan ditrapake kanthi konsisten ing produksi.
Kanggo welding difusi busbar tembaga, paramèter sing dioptimalake kanthi bener asring nyebabake kekuatan sendi ngluwihi85% saka kekuatan materi dhasar, kanthi konsistensi batch sing luwih apik.
2. Nguatake Tata Cara Nyiapake Lumahing
Persiapan lumahing tetep dadi salah sawijining faktor sing paling kritis nanging asring disepelekake ing sukses pengelasan difusi.
Cara reresik gabungan mekanik lan kimia umume dianjurake. Polishing mekanik mbusak lapisan oksida, dene reresik kimia ngilangi residu minyak lan partikel sing apik. Sawise ngresiki, lumahing kudu tetep ora kena lan bebas saka kontaminasi sadurunge welding.
Ing jalur produksi otomatis, sistem reresik khusus bisa nambah efisiensi lan nyuda variabilitas, ndadékaké asil sing luwih konsisten.
3. Ngleksanakake Pangopènan Peralatan Nyegah
Sajrone wektu, sensor suhu, sistem tekanan, lan modul pemanas bisa uga ilang saka nilai sing dikalibrasi. Tanpa pangopènan biasa, panyimpangan iki bisa nglumpukake lan mboko sithik nyuda kualitas welding.
Jadwal pangopènan terstruktur dianjurake, kayata:
- Kalibrasi sistem suhu saben telung wulan
- Inspeksi sistem tekanan saben wulan
- Pemriksaan modul pemanasan sawise sawetara siklus sing ditemtokake
Pangopènan nyegah ora mung stabil kinerja welding nanging uga ngluwihi umur peralatan.
4. Ngoptimalake Proses Welding lan Techniques Auxiliary
Ing aplikasi materi sing beda, panggunaan bahan interlayer sing cocog bisa ningkatake stabilitas antarmuka kanthi signifikan. Bahan kayata nikel utawa perak umume digunakake kanggo nyuda pembentukan senyawa sing rapuh lan nambah kekuatan ikatan.
Kajaba iku, ngontrol oksidasi sajrone -welding suhu dhuwur-liwat atmosfer protèktif utawa lingkungan vakum-bisa nambah linuwih ikatan.
5. Standarisasi Prosedur Operasi kanggo Ngurangi Kesalahan Manungsa
Inkonsistensi operasional minangka sumber variasi kualitas sing kerep. Beda ing praktik penanganan, cara clamping, utawa wektu nyiapake bisa ngowahi kahanan antarmuka lan nyuda pengulangan.
Ngembangake prosedur operasi standar (SOP), nyediakake latihan operator, lan njaga rekaman las sing rinci minangka strategi sing efektif kanggo nyilikake-variabilitas sing disebabake dening manungsa.
Alur Kerja Pemecahan Masalah Praktis kanggo Insinyur Produksi
Nalika masalah kekuatan welding njedhul, tindakake urutan ngatasi masalah logis mbantu nyegah eksperimen rasah.
Pendekatan sing disaranake diwiwiti kanthi mriksa kebersihan permukaan lan kualitas persiapan. Yen kontaminasi dideteksi, -reresik kudu ditindakake. Sabanjure, setelan parameter kudu diverifikasi miturut syarat materi. Yen paramèter katon bener, kinerja peralatan kudu dievaluasi, fokus ing stabilitas suhu lan tekanan. Pungkasan, kualitas bahan mentah kudu dideleng.
Proses -by{1}}step iki ngidini insinyur ngenali panyebab oyod kanthi efisien lan nyilikake downtime.
Carane Pilihan Peralatan mengaruhi Reliability Kekuatan Welding
Akeh kasus, masalah kekuatan welding ora mung proses -nanging uga disambungake karo kemampuan peralatan. Mulane, pilihan peralatan kudu fokus ing kinerja teknis tinimbang biaya mung.
Presisi kontrol suhu minangka salah sawijining parameter sing paling kritis. Mesin sing bisa njaga akurasi suhu ing njero± 2 derajatnyedhiyakake kahanan difusi sing luwih stabil.
Stabilitas tekanan uga penting. Sistem kanthi fluktuasi tekanan ing ngisor iki±2%luwih cocog kanggo njaga kontak antarmuka seragam.
Kanggo komponen gedhe utawa multilayer, seragam pemanasan penting. Sistem pemanas multi{1}}zona bisa ningkatake distribusi suhu lan nyuda wilayah lemah sing dilokalisasi.
Peralatan modern kanthi fitur logging data lan traceability otomatis uga nambah manajemen produksi kanthi ngaktifake pelacakan kualitas sing rinci.
Kesimpulan
Kekuwatan welding difusi sing ora cukup jarang disebabake panyimpangan parameter siji. Nanging, biasane asil saka pengaruh gabungan bahan, peralatan, desain proses, lan praktik operasional. Mung kanthi nggayuh keselarasan sing tepat ing antarane unsur-unsur kasebut, bisa njamin stabilitas jangka panjang.
Kanggo manufaktur sing saiki ngoperasikake sistem welding difusi, nggawe database parameter standar, ningkatake alur kerja persiapan permukaan, lan njaga linuwih peralatan minangka cara sing paling efektif kanggo ningkatake kualitas produk. Kanggo perusahaan sing arep nandur modal ing peralatan anyar, milih mesin kanthi presisi suhu dhuwur lan kontrol tekanan sing stabil bakal nyuda risiko kegagalan-kekuatan sing signifikan.
Amarga welding difusi terus berkembang ing antarane panyimpenan energi, infrastruktur listrik, lan sektor manufaktur maju, njaga kekuatan welding sing konsisten bakal tetep dadi faktor kritis kanggo njamin linuwih produk lan kinerja jangka panjang - Optimasi proses sing terus-terusan lan praktik manajemen standar bakal dadi peran sing luwih penting kanggo nggayuh-asil manufaktur kualitas dhuwur.