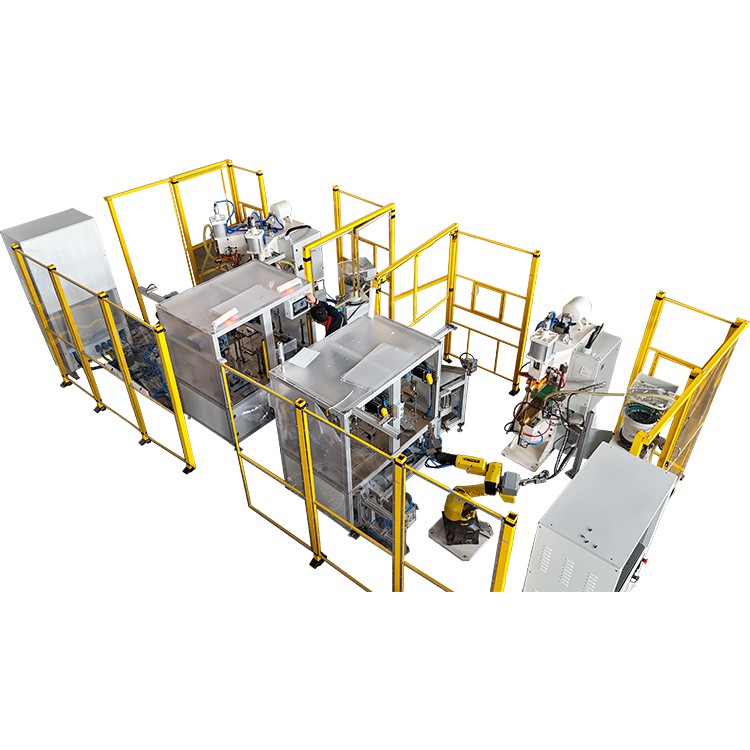
Welding titik multi{0}}lapisan umum ing lembaran logam otomotif, struktur hardware, komponen listrik, bagean energi anyar, lan manufaktur peralatan omah. Nalika nggunakake anMesin las titik MFDC, akeh pabrik ngalami masalah sing didhelikake: tandha weld katon normal ing permukaan, kanthi indentasi sing katon lan jejak welding, nanging sajrone tes tensile, kulit, utawa ngrusak, lapisan tengah bakal ngeculake.
Ing lantai produksi, iki asring diterangake minangka weld kadhemen, weld palsu, lack of fusi interlayer, utawa ikatan miskin antarane lapisan. Iku luwih angel kanggo nyekel tinimbang cacat lumahing ketok amarga bisa uga ora katon saka njaba. Masalah kasebut mung katon nalika ngrakit, dimuat, geter, utawa panggunaan jangka panjang -, sing bisa mengaruhi kekuwatan gabungan lan keamanan produk.
Tantangan ing welding multi{0}}layer sheet yaiku panas welding kudu ora mung mbentuk weld ing sheets njaba. Uga kudu tekan lan ikatan saben antarmuka ing tumpukan. Yen malah siji antarmuka internal gagal kanggo mbentuk nugget las tepat, linuwih saka kabeh peserta suda.

Kesalahan Paling Umum ing Multi-Lapisan Spot Welding: Permukaan sing Apik Ora Tegese Las Internal sing Apik
Indentasi permukaan bisa katon normal, dene lapisan tengah ora digabung
Ing rong-sheet spot welding, biasane ana siji lembar-kanggo-antarmuka lembar kanggo dikontrol. Ing telung-lapisan utawa papat-lapisan las, ana antarmuka liyane. Arus lan tekanan kudu ngliwati lembaran njaba lan isih tumindak efektif ing antarmuka internal. Yen lapisan utama ora nampa panas cukup, lumahing bisa nuduhake tandha weld nalika antarmuka internal tetep banget.
Mulane, welding titik multi{0}}ora kena dideleng mung saka tampilan. Werna weld normal lan indentasi normal ora mbuktekake yen saben lapisan wis disambungake kanthi bener.
Pengujian sing ngrusak mbukak masalah nyata
Yen las dibukak lan lapisan njaba nuduhake fusi sing cetha nalika lapisan tengah tetep warata, tanpa tandha tearing utawa turahan nugget sing katon, antarmuka internal ora bisa diikat kanthi bener.
Iki beboyo ing produksi massal amarga operator bisa uga ora bisa ndeteksi visual. Sajrone-persetujuan potongan pisanan, uji kupas, uji geser tarik, utawa inspeksi cross{2}} kudu digunakake tinimbang mung ngandelake tampilan las.
Napa Ikatan Interlayer sing Miskin Luwih Umum ing Lembar Multi{0}}Lapisan?
Nalika jumlah lapisan mundhak, panas luwih angel tekan antarmuka tengah
Panas welding titik kui nalika saiki liwat resistance kontak ing antarmuka sheet. Kanthi rong lembar, panas dikonsentrasi ing siji antarmuka. Kanthi pirang-pirang lembar, panas kudu disebarake ing sawetara antarmuka.
Yen saiki, wektu, lan tekanan ora cocog, panas bisa konsentrasi ing lapisan njaba utawa mung siji antarmuka, nalika antarmuka tengah ora cukup sekring. Akibaté, siji lapisan bisa digabung, nanging lapisan liyane tetep lemah.
Lenga, oksida, utawa celah ing antarane lapisan bisa gampang nyebabake ikatan sing lemah
Sawise pirang-pirang lembar ditumpuk, antarmuka njero angel dipriksa. Yen ana lenga stamping, -lenga anti karat, oksida, bledug, partikel logam, residu lapisan, burr, utawa celah ing antarane lapisan, area kontak nyata bakal suda.
Ing sawetara kasus, lumahing njaba katon resik, nanging lumahing kontak internal ora. Nalika elektroda meksa mudhun, tumpukan bisa katon clamped, nalika kesenjangan utawa kontaminasi isih tetep nang. Iki bisa nyebabake ikatan interlayer sing ora apik.
Welding multi{0}}luwih sensitif marang kondisi elektroda
Nalika pasuryan elektroda dadi worn, nggedhekake, misaligned, ono racune, utawa oxidized, owah-owahan distribusi saiki. Lasan loro{1}}lembar isih bisa lolos, nanging antarmuka internal ing tumpukan multi-lapisan luwih sensitif marang distribusi panas. Sawise owah-owahan kondisi elektroda, nugget weld internal bisa ngalih utawa dadi cilik.
Yen welds bisa ditampa ing wiwitan nanging ikatan sing ora apik katon sawise produksi terus-terusan, priksa pasuryan elektroda, pendinginan elektroda, lan alignment elektroda ndhuwur -isor dhisik.
Priksa Tandha Iki Pisanan ing Lantai Produksi
Indentation jero, nanging kekuatan weld isih kurang
Iki biasane tegese sheet njaba ditampa panas ketok utawa meksa, nanging antarmuka internal ora mbentuk las tepat. Saiki bisa uga ora tekan antarmuka tombol, utawa tekanan sing berlebihan bisa nyuda resistensi kontak lan nyuda produksi panas.
A indentation jero ora ateges weld kuwat. Ing las titik multi{1}}lapisan, kahanan sing paling mbingungake yaiku las sing katon kuwat ing permukaan nanging ora ana nugget sing tepat ing njero.
Ana spatter, nanging lapisan isih ngeculke sawise peeling
Spatter tegese proses welding ora stabil. Bisa uga amarga arus sing gedhe banget, tekanan sing ora cukup, kontaminasi permukaan, utawa kontak interlayer sing ora rata. Spatter ora ateges weld luwih kuwat. Bisa uga nuduhake yen siji wilayah lokal dadi panas banget nalika antarmuka liyane isih gagal.
Ing kasus iki, priksa karesikan lapisan lan pas- dhisik, banjur setel arus, wektu, lan tekanan.
Sawetara welds kuwat lan liyane banget ing setelan sing padha
Yen kualitas weld beda-beda gumantung banget ing paramèter padha, Jeksa Agung bisa ngetokake biasane ora mung "arus banget sethitik." Panyebab sing luwih umum kalebu lembaran sing ora stabil-munggah, perkakas sing longgar, nyandhang elektroda, variasi batch material, utawa muatan bagean sing ora konsisten dening operator.
Kanggo masalah jinis iki, priksa konsistensi proses sadurunge ngganti paramèter.
Priksa Pisanan: Apa Lembar Bener ing Kontak Cedhak?
Priksa lenga lan oksida ing antarane lapisan
Sadurunge welding, konfirmasi manawa permukaan kontak resik. Lenga stamping, -lenga anti karat, oksida, bledug, lan keripik logam kabeh bisa mengaruhi antarmuka welding. Kanthi lembaran multi{3}}lapisan, antarmuka tengah penting banget amarga lumahing njaba luwih gampang diresiki, dene lumahing njero didhelikake sawise ditumpuk.
Kanggo baja galvanis, lembaran dilapisi nikel-, lembaran dilapisi timah-, baja tahan karat, utawa baja -kekuatan dhuwur, kondisi lapisan lan permukaan uga kudu dianggep. Lumahing beda ngganti resistance kontak lan langsung mengaruhi distribusi panas.
Priksa manawa lembaran wis digulung, ora sejajar, utawa burred
Yen sheets wis warped, wis stamping springback, bolongan misalignment, utawa pinggiran burrs, kesenjangan bisa mbentuk antarane lapisan. Nalika elektroda meksa mudhun, mung bagean saka tumpukan bisa clamped, nalika antarmuka liyane tetep rada mbukak.
Sadurunge welding, sheets kudu flattened yen perlu, burrs katon kudu dibusak, lan locating pins, mandeg, utawa Jadwal darmabakti kudu digunakake kanggo njaga lapisan didadekake siji.
Aja nyana welder kanggo ndandani masalah perakitan
Yen lembaran ora dipasang kanthi bener, mung nambah arus utawa tekanan ora bakal ngatasi masalah kanthi andal. Arus sing luwih dhuwur bisa nyebabake spatter, kobongan-, utawa indentasi permukaan sing luwih jero. Tekanan sing luwih dhuwur bisa ngowahi bentuk lembaran njaba nalika kontak internal tetep ora stabil.
Kanggo las titik multi{0}}lapisan, pas{1}}munggah kudu didandani sadurunge ngoptimalake parameter.
Priksa Kapindho: Apa Kalor Tekan Lapisan Batin?
Yen saiki banget kurang, lapisan tengah kamungkinan kanggo mbentuk weld kadhemen
Multi{0}}lembar mbutuhake panas kanggo nggayuh antarmuka sing luwih jero. Yen saiki banget kurang, antarmuka tengah ora bisa mbentuk nugget weld cekap. Lapisan njaba bisa nuduhake tandha weld, nanging lapisan internal bisa gampang dipisahake nalika dipisahake.
Sajrone persiyapan, saiki bisa ditambah kanthi bertahap, nanging ora kanthi agresif. Sawise saben panyesuaian, uji kupas utawa inspeksi bagean -salib kudu digunakake kanggo konfirmasi manawa nugget wis dibentuk ing antarmuka target.
Yen wektu welding cendhak banget, panas bisa uga ora tekan lapisan njero
Nalika wektu welding cendhak banget, lapisan njaba bisa dadi panas, nanging antarmuka internal bisa uga ora tekan suhu iketan sadurunge siklus ends. Iki uga nyebabake ikatan lemah ing lapisan tengah.
Nanging, wektu sing luwih suwe ora mesthi luwih apik. Wektu sing berlebihan bisa nyebabake spatter, distorsi, indentasi jero, lan permukaan dadi peteng. Pendekatan sing luwih apik yaiku nyetel arus, wektu, lan tekanan bebarengan tinimbang nambah wektu piyambak.
Kombinasi lembaran tipis -tebal mbutuhake perhatian khusus kanggo posisi nugget
Yen tumpukan kalebu sheet kandel lan lancip, utawa bahan beda, nugget weld bisa pindhah menyang sisih siji. Siji antarmuka bisa uga ikatan kanthi apik nalika liyane tetep lemah.
Jinis struktur iki kudu diverifikasi kanthi inspeksi cross{0}} utawa tes destruktif kanggo ngonfirmasi fusi ing saben antarmuka, ora mung kanthi kekuatan tarik sakabèhé.
Priksa Katelu: Apa Elektroda lan Perkakas Stabil?
Pasuryan elektroda sing luwih gedhe nyuda konsentrasi panas
Sawise nggunakake dawa, pasuryan elektroda dadi luwih gedhe, flatter, utawa kontaminasi karo logam adhered. A pasuryan luwih gedhe nyuda Kapadhetan saiki, kang lowers panas generasi lan ndadekake antarmuka internal liyane kamungkinan kanggo mbentuk welds kadhemen.
Jadwal ganti elektroda biasa kudu digunakake ing produksi. Aja ngenteni nganti welds dadi ringkih, amarga batch bagean risak bisa uga wis diprodhuksi ing wektu iku.
Elektroda misaligned bisa mindhah nugget weld
Yen elektroda ndhuwur lan ngisor ora didadekake siji, loro path saiki lan shift distribusi meksa. Ing multi{1}}lembar lapisan, iki bisa nggawe siji lapisan dadi panas banget nalika lapisan liyane tetep ringkih.
Penyelarasan elektroda kudu dadi item pamriksa dhasar sajrone persiyapan las titik multi{0}}lapisan. Ing sawetara kasus, mbenerake keselarasan elektroda luwih efektif tinimbang nambah parameter welding kanthi wuta.
Perkakas sing ora stabil ndadekake saben las tumindak kanthi beda
Sawise lembaran ditumpuk, perkakas sing longgar bisa ngidini gerakan cilik nalika ngelas. Iki bisa uga ora dadi masalah ing las rong-lembar sing prasaja, nanging ing tumpukan multi-lapisan, owah-owahan ing kontak interlayer bisa ngganti kualitas las.
Perlengkapan kasebut kudu ditemokake kanthi akurat, jepit kanthi aman, lan ngidini muat lan unloading sing konsisten. Kanggo produksi batch, kesalahan{1}}posisi bukti disaranake supaya ora ana lapisan, bagean sing dibalik, utawa salah.
Aja Gunakake Parameter Standar Langsung kanggo Bahan Campuran
Bahan sing dilapisi ngganti resistensi kontak
Lembaran galvanis, dilapisi nikel -, lan dilapisi timah - nduweni prilaku lumahing sing beda-beda, mula distribusi panas owah-owahan nalika ngelas. Lapisan uga bisa nyebabake spatter, porositas, utawa kontaminasi elektroda.
Nalika materi iki digunakake ing multi{0}}lapisan titik welding, paramèter biasane kudu dikonfirmasi maneh. Pulsa prapanas utawa proses multi-pulsa bisa uga dianggep nambah kontak interlayer yen perlu.
Baja tahan karat, baja -kekuatan dhuwur, lan baja ringan nyebarake panas kanthi beda
Bahan sing beda duwe resistensi listrik, konduktivitas termal, lan kekandelan sing beda. Kalor ora bakal disebarake kanthi merata ing tumpukan. Sawetara bahan luwih gampang panas, dene sing liyane narik panas luwih cepet. Yen standar loro -parameter baja lembaran digunakake, ikatan antar lapisan bisa dadi ora stabil.
Kanggo kombinasi kasebut, welding sampel kudu ditindakake dhisik, lan paramèter kudu diatur adhedhasar asil tes sing ngrusak.
Lapisan luwih akeh tegese jendhela proses sing luwih sempit
Kanggo telung-lapisan, patang{1}}lapisan, utawa luwih dhuwur-lapisan spot welding, jendhela proses biasane luwih sempit tinimbang kanggo rong{3}}lembar welding. Yen saiki rada kurang, lapisan njero bisa mbentuk weld kadhemen. Yen saiki rada dhuwur banget, lapisan njaba bisa spatter utawa nuduhake indentasi sing gedhe banget. Yen tekanan banget sithik, kontak interlayer dadi ora stabil. Yen tekanan dhuwur banget, produksi panas bisa uga ora cukup.
Mulane welding multi{0}}lembar kudu tansah divalidasi liwat uji coba welding tinimbang mung ngandelake pengalaman.
Kepiye Sampeyan Bisa Ngonfirmasi Yen Las Multi{0}}Lapisan Kuwat?
Aja mung gumantung ing welding katon
Wed katon mung mriksa dhasar. Masalah sing paling umum ing las titik multi{1}} yaiku las katon normal ing njaba nalika antarmuka internal lemah. Inspeksi visual bisa ngenali spatter, indentasi sing berlebihan, ngobong -, lan ngimbangi las, nanging ora bisa ngonfirmasi kanthi lengkap pembentukan nugget internal.
Tes kulit kanthi cepet nuduhake masalah interlayer
Tes kulit mbantu nuduhake lapisan sing ora diikat kanthi bener. Yen lapisan tengah mbukak kanthi gampang, utawa yen ora ana jejak nugget sing jelas sawise gagal, ikatan internal ora cukup.
Pengujian kulit disaranake nalika-kawitan disetujoni lan sawise owah-owahan parameter, tinimbang mung ngandelake tampilan.
Pemeriksaa bagean -ngatonake posisi nugget
Kanggo las sing penting, pamriksan bagean - luwih dipercaya. Iku nuduhake apa nugget weld tekan antarmuka target, apa ukuran nugget cukup, lan apa ana shift nugget, porosity, utawa lack of fusi.
Kanggo otomotif, safety -related, utawa bagean sambungan listrik, cross{1}}verifikasi bagean migunani banget.
Pengujian terus-terusan luwih cedhak karo produksi massal nyata
Siji sampel sing apik ora mbuktekake manawa produksi massal stabil. Las batch cilik terus-terusan lan mbandhingake kekuatan las, penampilan, spatter, kenaikan suhu elektroda, lan mode gagal saka bagean pisanan menyang bagean sabanjure.
Yen welds mboko sithik dadi ora pati roso sajrone produksi terus, mriksa nyandhang elektroda, cooling, sirkuit saiki, lan stabilitas perkakas.
Saran Praktis Nalika Tuku Mesin Spot Welding
Aja katon mung ing saiki maksimum
Ing las titik multi{0}}lapisan, arus sing luwih dhuwur ora mesthi luwih apik. Sing luwih penting yaiku output saiki sing stabil, pangaturan parameter sing apik, lan kinerja sing konsisten sajrone produksi terus-terusan.
Mesin welding titik MFDC migunani amarga nyedhiyakake kontrol saiki sing stabil, sing cocog kanggo aplikasi welding sheet sing mbutuhake pengulangan. Sanajan mangkono, keputusan pungkasan kudu adhedhasar asil pengelasan sampel nyata.
Sistem tekanan kudu stabil lan bisa dikontrol
Lembar multi-perlu tekanan kanggo njepit saben lapisan, nanging tekanan sing kakehan lan sithik bisa nyebabake masalah. Nalika milih peralatan, priksa kisaran pangaturan tekanan, bisa diulang, lan stabilitas sistem gaya.
Yen tekanan fluktuasi, nugget weld internal uga bakal fluktuasi.
cooling elektroda lan sirkuit konduktif ngirim ora digatèkaké
Sajrone produksi terus-terusan, suhu elektroda lan kondisi sirkuit mengaruhi stabilitas las. Pendinginan sing ora apik, elektroda sing overheated, utawa sambungan konduktif sing longgar bisa nyebabake owah-owahan kualitas las ing setelan sing padha.
Nalika tuku peralatan, konfirmasi manawa pendinginan elektroda, busbar konduktif, output trafo, lan sistem kontrol cocog kanggo produksi terus-terusan.
Welding sampel nyata perlu
Material sheet multi{0}}, count lapisan, kekandelan, lapisan, lan posisi las kabeh bisa ngganti asil. Sadurunge tuku, nyedhiyani sheets nyata lan syarat testing kanggo supplier kanggo welding nyoba. Gunakake uji coba kupas, geser tarik, utawa -melintang kanggo verifikasi ikatan internal.
Lembar data mesin mung ora bisa ngandhani apa mesin kasebut cocog kanggo produk sampeyan.
FAQ
P: Apa mesin las titik MFDC cocok kanggo las lembaran multi{0}}?
A: Nggih. Mesin las titik MFDC nyedhiyakake output arus sing stabil lan cocok kanggo lembaran multi{1}}lapisan, lembaran logam otomotif, struktur hardware, lan komponen listrik. Nanging, paramèter, elektroda, tekanan, lan perkakas kudu dicocogake karo count lapisan, materi, lan kekandelan.
Q: Apa lumahing katon gandheng, nanging lapisan tengah banget?
A: A tandha weld ing lapisan njaba ora mbuktekaken sing antarmuka utama wis kawangun nugget tepat. Panas bisa klempakan cedhak lumahing, nalika antarmuka tengah ora sekring cukup.
P: Apa aku kudu nambah arus langsung nalika ikatan interlayer kurang?
A: Ora langsung. Pisanan priksa kebersihan interlayer, sheet fit -up, kondisi elektroda, lan tekanan. Banjur setel mode saiki, wektu, lan pulsa kanthi bertahap.
P: Kepiye carane bisa ngonfirmasi manawa saben lapisan dilas kanthi bener?
A: Gunakake uji kupas, uji geser tarik, uji ngrusak, utawa inspeksi cross{0}}. Pemriksaan visual mung ora bisa ngonfirmasi ikatan internal kanthi lengkap.
Q: Bisa nyandhang elektroda mengaruhi iketan ing lapisan tengah?
A: Nggih. Elektroda nyandhang ngganti area kontak lan Kapadhetan saiki, kang mengaruhi distribusi panas. Antarmuka internal ing lembaran multi-lapisan luwih sensitif marang owah-owahan panas, mula elektroda kudu disandangi lan diganti kanthi rutin.
Kesimpulan
AnMesin las titik MFDCbisa digunakake kanggo multi-sheet{1}}nganti-sheet welding, nanging proses iki gampang disalahake. Las bisa katon normal ing lumahing nalika lapisan internal ora bener kaiket.
Kanggo nyuda ikatan interlayer sing ora apik, aja mung nambah arus. Kaping pisanan, priksa manawa lapisan kasebut resik lan dipasang kanthi rapet. Banjur priksa manawa panas lan tekanan ditransfer kanthi konsisten menyang saben antarmuka. Kondisi elektroda, posisi perkakas, lan stabilitas batch material uga kudu dikontrol.
Kanggo produksi massal, uji kupas, uji geser tarik, utawa inspeksi cross{0}}seksi kudu digunakake sajrone-persetujuan pisanan lan sawise owah-owahan parameter. Mung kanthi konfirmasi lokasi nugget lan ikatan interlayer sampeyan bisa ngerti apa saikimesin spot weldinglan setelan parameter cocok kanggo produksi.