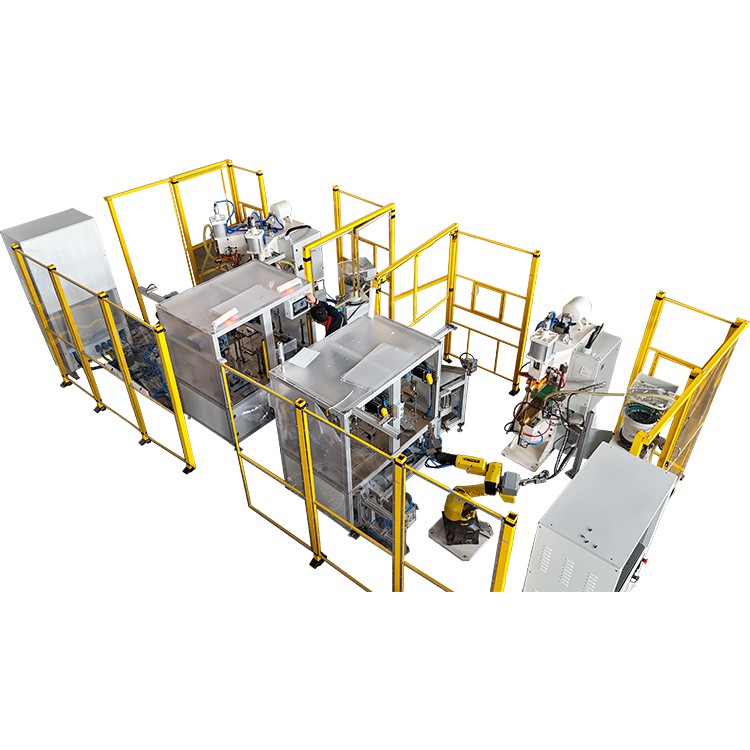
Ing manufaktur industri modern, Projection Welding (PW), varian sing efisien saka Resistance Welding, akeh digunakake kanggo nggabungake komponen otomotif, peralatan omah, lan produk elektronik, utamane kanggo ngelas kacang, stud, utawa proyeksi sing wis digawe -marang lembaran logam. Sukses proyeksi welding kritis ditemtokake dening ukuran lan wangun Proyeksi.


Artikel iki nyedhiyakake-analisa jero babagan papat syarat inti kanggo dimensi proyeksi ing aplikasi spot welding, menehi pandhuan praktis kanggo nggayuh-las proyeksi kualitas dhuwur adhedhasar data lan standar industri sing otoritatif.
1. "Rasio Emas" saka Dhuwur Proyeksi kanggo Kekandelan Material
Dhuwur proyeksi minangka parameter kritis kanggo njamin konsentrasi panas lan pembentukan nugget las. Iki dudu nilai tetep nanging ana hubungane karo kekandelan bahan sing dilas.
Requirement inti: Balance dinamis dhuwur
Pengalaman industri lan standar nuduhake manawa dhuwur proyeksi kudu njaga keseimbangan dinamis kanthi kekandelan materi total:
- Aturan Jempol: Dhuwur proyeksi umume dianjurake antarane 1,2 lan 1,5 kaping kekandelan saka sheet tipis.
- Tujuan: Kanggo mesthekake yen proyeksi ambruk jumbuh ing pasukan elektroda, konsentrasi saiki lan panas ing antarmuka kontak antarane proyeksi lan sheet, mangkono mbentuk nugget las stabil.
| Akibat saka Dhuwur Proyeksi sing Ora Sah | Mekanisme Dampak | Hasil Welding |
| Dhuwur ora cukup | Area kontak gedhe banget, Kapadhetan saiki kasebar | Panas sing ora cukup, ukuran nugget cilik, kekuwatan sendi sing ora cukup (las dingin / fusi sing ora cukup) |
| Dhuwur banget | Proyeksi ambruk banget cepet, pengusiran logam abot (spatter) | Rawan ngobong-lembaran tipis, elektroda nempel, tampilan las sing ora apik |
Referensi Standar Wewenang
Kanggo aplikasi welding proyeksi sing paling umum-welding nuts and studs-standar internasional kayata ISO 5821 nemtokake syarat rinci kanggo wangun lan dimensi proyeksi kanggo njamin linuwih lan konsistensi sajrone proses welding. Produsen biasane ngrancang lan mrodhuksi proyeksi sing wis digawe -selaras karo standar kasebut.
2. Diameter Proyeksi "Seni Pencocokan" lan Gaya Elektroda
Diameter proyeksi langsung nemtokake area kontak awal, sing uga mengaruhi Kapadhetan saiki lan gaya elektroda sing dibutuhake.
Requirement inti: Kontrol Precise Kapadhetan Saiki
Prinsip welding proyeksi yaiku ngasilake panas kanthi nggunakake resistensi kontak sing dhuwur ing titik proyeksi. Dhiameter sing luwih gedhe tegese area kontak awal sing luwih gedhe lan kapadhetan arus sing luwih murah. Kanggo nggayuh suhu leleh, arus sing luwih dhuwur utawa luwih gedhe dibutuhake kanggo nyepetake ambruk proyeksi kasebut.
- Matching Force: Dhiameter proyeksi sing luwih gedhe mbutuhake gaya elektroda sing luwih gedhe (tekanan). Contone, nalika ngelas kekandelan tartamtu saka baja karbon, proyeksi diameteripun 5 mm mbutuhake gaya elektroda nganti 73.500 Newtons (kira-kira . 7.5 metrik ton) kanggo njamin ambruk seragam ing pengaruh arus.
- Pasukan sing ora nyukupi: Bisa nyebabake proyeksi lebur nanging ora ambruk ing arus, nyebabake pembentukan nugget sing ora lengkap lan kekuwatan sing ora cukup.
- Kekuwatan gedhe banget: Bisa flatten proyeksi sadurunge aplikasi saiki, ngurangi resistance kontak, asil ing generasi panas ora cukup, utawa ngrusak lumahing workpiece.
Bentenipun Saiki Antarane Proyeksi lan Spot Welding
Wigati dicathet yen saiki sing dibutuhake kanggo saben titik las ing las proyeksi biasane kurang saka sing dibutuhake kanggo las titik siji. Iki amarga welding proyeksi konsentrasi saiki ing proyeksi pra-kawangun, nambah Kapadhetan saiki lan ngidini suhu leleh kanggo nggayuh karo total saiki luwih murah.
3. Geometri lan "Balance of Multi{1}}Spot Welding"
Geometri proyeksi (contone, hemispherical, conical, utawa annular) penting banget kanggo konsentrasi saiki lan keseimbangan multi-spot welding.
Syarat Inti: Regularitas lan Konsistensi Bentuk
- Geometri Reguler: Nggunakake geometri biasa (kayata hemispherical utawa conical) ngoptimalake konsentrasi saiki, mesthekake panas digawe seragam ing tengah proyeksi.
- Tantangan Multi-Spot Welding: Ing aplikasi sing macem-macem proyeksi dilas bebarengan (contone, multi{3}}kacang las proyeksi), tantangan paling gedhe yaiku mesthekake yen kabeh proyeksi tekan suhu leleh lan ambruk seragam ing wektu sing padha. Yen salah siji proyeksi ambruk prematur, bisa nyebabake shunting saiki, nyebabake fusi sing ora cukup ing titik liyane.
Solusi Modern: Dhuwur-Peralatan Kaku lan Kontrol Loop-Tertutup
- Kanggo ngatasi tantangan multi-spot welding, tukang las titik modern kudu nduweni fitur:
High Rigidity and Follow up -up: Welder kudu nduweni kaku sing cukup kanggo nahan tekanan dhuwur lan nduweni kemampuan Follow{1}}up sing apik, supaya elektroda bisa cepet nglacak proyeksi nalika ambruk, terus-terusan ngetrapake tekanan kanggo nyegah pengusiran.
- -Sistem Kontrol Loop Tertutup: Peralatan modern dilengkapi sistem kontrol-loop tertutup sing ngawasi sinyal kayata voltase, arus, lan pamindahan elektroda kanthi nyata-wektu. Sistem iki kanthi dinamis nyetel paramèter welding kanggo mesthekake tingkat dhuwur saka cocog antarane pasukan, saiki, lan wektu, entuk fusi sinkron liwat macem-macem proyeksi.
4. Pangopènan Elektroda lan -Konsistensi Dimensi Jangka Panjang
Malah kanthi desain proyeksi sing sampurna, nyandhang elektroda bisa langsung kompromi konsistensi dimensi saka las proyeksi, sing mengaruhi kualitas las.
Requirement inti: Njaga Stabil Electrode Contact lumahing
Wear Impact: Elektroda worn ngganti area lumahing kontak karo workpiece, anjog menyang tepak Kapadhetan saiki, kang mbutuhake saiki luwih kanggo entuk panas padha.
- Klamben Biasa: Inspeksi elektroda rutin lan prosedur klamben kudu ditindakake kanggo njaga permukaan lan geometri ujung elektroda. Iki mesthekake yen Kapadhetan saiki tetep pancet kanggo saben las.
- Sistem Pendinginan: Sistem pendinginan penting kanggo urip elektroda. Aliran banyu pendinginan sing nyukupi (contone, tingkat aliran $\\ge 60$ liter/menit) kanthi efektif mbusak panas welding, nyuda softening lan nyandhang materi elektroda, saéngga ndawakake umur elektroda lan njamin konsistensi dimensi proyeksi.
Pedoman Implementasi lan Jaminan Mutu
Kanggo entuk asil pengelasan proyeksi sing optimal, pabrikan kudu netepi pedoman implementasine lan langkah-langkah jaminan kualitas:
| Pedoman Implementasi | Pengukuran Penjaminan Mutu |
| Nggawe Database Parameter | Nggawe database divalidasi dimensi lan paramèter kanggo bahan tartamtu lan jinis proyeksi. |
| Pangopènan Sistematis | Ngleksanakake ngawasi terus elektroda klamben biasa lan kinerja sistem cooling. |
| Pelatihan Operator | Priksa manawa operator ngerti prinsip desain proyeksi, logika pangaturan parameter, lan syarat kontrol kualitas. |

Kesimpulan
Persyaratan dimensi kanggo proyeksi ingspot weldingaplikasi minangka sistem kompleks sing nglibatake geometri, ilmu material, lan prinsip listrik. Iki nuntut manawa pabrikan ora mung ngandelake desain proyeksi sing tepat nanging uga ing peralatan -kaku dhuwur, sistem kontrol loop tertutup-pinter, lan tata cara pangopènan sing sistematis.
Kanthi tepat ngontrol dhuwur proyeksi, diameter, geometri, lan pangopènan elektroda, perusahaan bisa ningkatake kualitas, stabilitas, lan efisiensi produksi welding proyeksi kanthi signifikan, njamin sambungan sing dipercaya lan awet ing macem-macem aplikasi manufaktur.