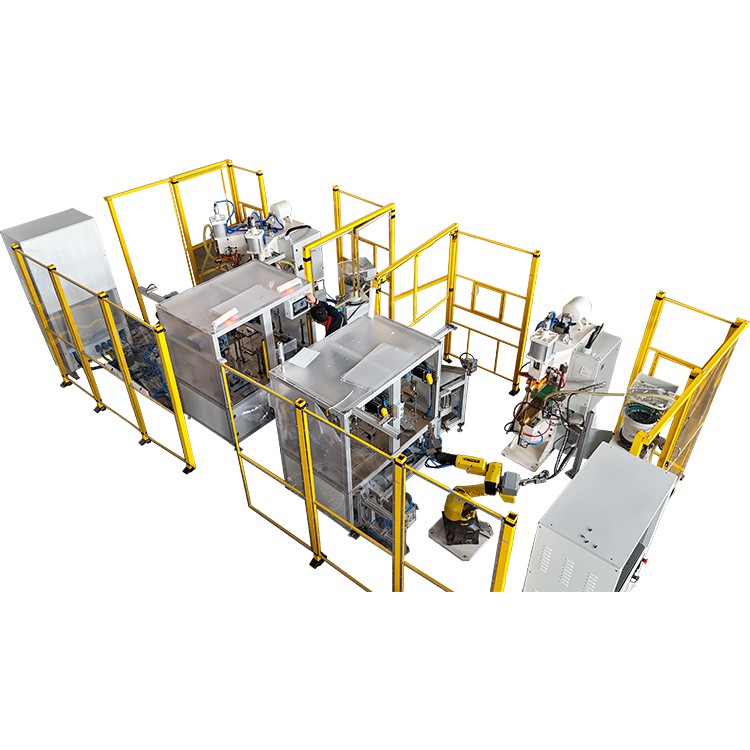
A mesin las resistancenggabungake bagean logam kanthi ngliwati arus listrik sing dikontrol liwat sambungan nalika elektroda ngetrapake gaya. Resistance listrik ngasilake panas klempakan ing antarmuka kontak, lan pasukan Applied mbantu mbentuk lan consolidate las. Gumantung ing desain gabungan lan elektroda, peralatan bisa nindakake titik, proyeksi, jahitan utawa welding bokong, biasane tanpa kabel pangisi.
Proses iki akeh digunakake ing produksi industri amarga siklus welding bisa bola ing setelan kontrol. Nanging, milih mesin kanthi kapasitas trafo piyambak asring nyebabake asil sing ora apik. Bahan, lapisan, kekandelan, desain gabungan, akses elektroda, kriteria penerimaan las lan output produksi kabeh kudu dideleng bebarengan.


Apa Resistance Welding?
Resistance welding minangka klompok proses gabung sing nggunakake resistensi listrik kanggo ngasilake panas ing utawa cedhak antarmuka antarane bagean logam. Workpieces dianakaké bebarengan dening elektroda utawa Clamps nalika saiki mili liwat sirkuit welding.
Hubungan dhasar kasebut umume dituduhake minangka:
- Q=I²Rt
ngendi:
- Qyaiku panas sing diasilake.
- Iyaiku arus welding.
- Ryaiku resistensi listrik ing sirkuit lan ing antarmuka kontak.
- tiku wektu aliran -saiki.
Persamaan kasebut mbantu nerangake kenapa arus las duwe pengaruh sing kuat kanggo ngasilake panas, nanging dudu formula setelan mesin- sing lengkap. Owah-owahan resistensi sajrone las, lan asil pungkasan uga kena pengaruh gaya elektroda, area kontak, konduktivitas material, lapisan permukaan, pas -munggah, pendinginan lan kondisi elektroda.
Umume proses welding resistensi konvensional ora mbutuhake kawat las, fluks utawa gas pelindung. Iki ora ateges saben logam konduktif gampang dilas. Tembaga lan aluminium, contone, nindakake panas lan listrik kanthi cepet, mula sambungan, elektroda, sumber daya lan jadwal welding mbutuhake aplikasi-evaluasi khusus.
Kepiye Cara Mesin Las Resistance?
Siklus welding khas kalebu posisi, squeezing, aliran saiki, nyekeli lan release. Saben tataran duwe efek langsung ing konsistensi weld.
1. Workpieces Diposisikan
Bagian kasebut diselehake ing antarane elektroda utawa ing piranti khusus. Posisi sing apik ndadekake lokasi las, tumpang tindih lan kondisi kontak bisa diulang. Yen lembaran -rakit logam duwe longkangan gedhe utawa obah sajrone siklus, nambah arus las bisa ndhelikake masalah sementara nanging ora bakal mbenerake kondisi sambungan.
2. Elektroda Aplikasi Daya
Elektroda nutup lan clamp workpieces sadurunge saiki Applied. Interval iki diarani wektu squeeze. Gaya sing dibutuhake gumantung saka materi, ketebalan, area sendi, geometri proyeksi lan proses pengelasan.
Kekuwatan sing ora cukup bisa nyumbang kanggo arcing utawa expulsion. Pasukan sing gedhe banget bisa nyuda resistensi kontak utawa ngowahi bentuk proyeksi sadurunge panas sing cukup. Mulane saiki lan pasukan kudu disetel minangka jadwal welding cocog.
3. Saiki Liwat Joint
Kontroler ngirim arus liwat elektroda lan benda kerja kanggo wektu sing ditemtokake. Kalor berkembang ing ngendi resistensi listrik dikonsentrasi. Ing welding titik, iki biasane mbentuk nugget weld lokal antarane sheets tumpang tindih. Ing welding proyeksi, proyeksi sing dibentuk konsentrasi arus lan gaya ing titik sing dipilih.
4. Wangun Weld Ing Kalor lan Tekanan
Gabungan sing digawe panas ana ing gaya elektroda. Tingkat saiki, wektu las lan pasukan kudu nggawe gabungan swara tanpa spatter gedhe banget, indentation lumahing utawa karusakan kanggo lapisan workpiece.
5. Joint Dianakaké Sadurunge Release
Sawise saiki mandheg, elektroda tetep ditutup kanggo wektu sing cendhak. Gabungan dadi adhem lan gabung ing tekanan sadurunge benda kerja dibebasake. Ngeculake banget awal bisa mengaruhi peserta, utamané nalika bagean utawa peralatan bisa mindhah nalika las isih panas.
Bagéan Utama saka Mesin Welding Resistance Industri
Pigura mesin mung siji bagéan saka sistem welding. Persiyapan produksi sing dipercaya biasane kalebu:
- Sumber daya las lan trafo:nyedhiyakake arus sing dibutuhake miturut jadwal welding sing dipilih.
- Kontrol las:ngatur saiki, wektu las, wektu remet, wektu ditahan lan multi{0}}urutan pulsa yen dibutuhake.
- Sistem gaya:aplikasi gaya elektroda dening silinder pneumatik, servo actuator, sistem hydraulic utawa mekanisme cocok liyane.
- Elektroda lan wadhah:tumindak saiki, aplikasi pasukan lan netepake area kontak ing lokasi weld.
- Perkakas utawa piranti:nemokake workpiece lan ndhukung loading repeatable.
- Sirkuit pendinginan:mbusak panas saka trafo, elektroda lan komponen banyu -kadhemen liyane.
- Sistem keamanan:bisa uga kalebu guarding, interlocks, gorden cahya, loro-kontrol tangan lan mandeg darurat, gumantung saka struktur mesin.
- Peralatan otomatisasi:bisa kalebu feeder, robot, Unit transfer, deteksi bagean, ngawasi proses lan unloading otomatis.
Nalika mbandhingake kutipan, para panuku kudu mriksa konfigurasi lengkap tinimbang mbandhingake mung rating kVA.
Jinis-jinis Mesin Welding Resistance
Wangun gabungan biasane minangka faktor pisanan sing digunakake kanggo nyuda jinis mesin.
| Jinis Mesin | Carane weld kawangun | Bahan kerja khas | Nalika nimbang iku |
| Mesin las titik | Elektroda sing nentang nggawe nugget weld sing kapisah | Lembar-kurung logam, terminal, kontak lan tutup | Déwan mbutuhake titik las individu ing bagean sing tumpang tindih |
| Mesin las proyeksi | A proyeksi kawangun concentrates saiki lan pasukan | Kacang, baut, stud lan proyeksi cap | Siji utawa sawetara las proyeksi sing bisa diulang dibutuhake |
| Mesin las jahitan | Elektroda roda puteran mbentuk nugget weld tumpang tindih | Tangki bahan bakar, wadhah, bagean silinder lan pipa sing dipilih | Sambungan mbutuhake jahitan sing terus-terusan utawa tahan bocor -. |
| Mesin las bokong | Bagéan dijepit lan digabung ing pucuké | Kawat, rod, dering lan profil sing dipilih | Bagian kasebut mbutuhake sambungan -kanggo-ujung |
| Sistem welding resistance otomatis | A proses welding digabungake karo penanganan darmabakti lan kontrol | Rakitan industri{0}}volume dhuwur | Loading, posisi, welding, mriksa utawa unloading kudu otomatis |
Titik, proyeksi, jahitan lan welding bokong nggambarake carane sambungan digawe. AC, MFDC lan kapasitor discharge njlèntrèhaké pendekatan beda kanggo ngirim lan ngontrol energi welding. Tetep loro klasifikasi iki kapisah ndadekake comparison peralatan luwih cetha.
Carane Pilih Mesin Welding Resistance
Spesifikasi mesin sing paling migunani diwiwiti karo benda kerja. Sadurunge njaluk kutipan, gunakake titik-titik ing ngisor iki.
Konfirmasi Bahan lan Lapisan Lumahing
Dhaptar materi saben bagean ing sendi, kalebu plating utawa lapisan. -Baja karbon rendah, baja tahan karat, baja galvanis, baja -kekuatan dhuwur, tembaga lan aluminium tumindak beda sajrone ngelas tahan.
Kondisi permukaan uga penting. Minyak, oksida, plating sing ora konsisten lan kontaminasi bisa ngganti resistensi kontak lan nyepetake umur elektroda. Yen bagean produksi dilapisi, tes sampel kudu nggunakake lapisan sing padha tinimbang bahan pengganti sing ora dilapisi.
Nyedhiyakake Kekandelan Saben Lapisan
Aja nyedhiyakake mung kekandelan gabungan. Gabungan sing digawe saka rong lembar sing padha tumindak beda karo gabungan kanthi rasio kekandelan gedhe. Supplier mbutuhake kekandelan lan materi saben lapisan, uga urutan tumpukan sing dituju.
Netepake Lokasi Gabungan lan Las
Temtokake manawa produk mbutuhake titik individu, las proyeksi, jahitan terus-terusan utawa sambungan -kanggo{1}}ujung. Gambar kudu nuduhake lokasi las, tumpang tindih, proyeksi, tikungan sing cedhak lan wilayah sing diwatesi.
Priksa Akses Elektroda
Elektroda las kudu tekan sambungan tanpa tabrakan karo benda kerja utawa peralatan. tank gedhe, bagean terlampir lan saluran jero mbutuhake tangan khusus, elektrods nutup kerugian, mandrels internal utawa urutan welding redesigned.
Setel Persyaratan Kualitas sing Bisa Diukur
"Welding kuwat" ora standar acceptance lengkap. Gumantung ing prodhuk, syarat kasebut bisa dituduhake minangka:
- Peel, geser utawa kekuatan tarik
- Nut push -metu utawa nilai torsi
- Weld nugget diameter utawa cross{0}}asil bagean
- Indentasi permukaan maksimal sing diidini
- Resistance listrik sawise welding
- Tes bocor udara utawa banyu
- Toleransi dimensi sawise welding
Cara tes kudu disepakati sadurunge mesin digawe.
Ngitung Requirement Produksi
Nyatakake output sing dibutuhake saben jam utawa shift, jumlah welds ing saben bagean lan campuran produk sing dikarepake. Uga nerangake manawa loading manual, dibantu utawa otomatis.
Kanggo proyek-volume dhuwur, wektu siklus kalebu luwih saka wektu aliran-saiki. Bagean loading, posisi, konfirmasi safety, gerakan elektroda, weld sequencing, pengawasan lan unloading kabeh kontribusi kanggo tingkat produksi nyata.
Atur Test Welding Sample
Tes sampel nggunakake -materi perwakilan produksi minangka salah sawijining langkah sing paling migunani sadurunge pesen. Tes kasebut bisa mbantu verifikasi weldability, tampilan permukaan, akses elektroda lan metode tes sing diusulake. Uga menehi tukang mesin basis sing luwih apik kanggo milih sumber daya, trafo, sistem pasukan, elektroda lan noto cooling.
Masalah Welding Umum lan Apa sing Dipriksa Pisanan
Cacat las arang ditanggulangi kanthi ngganti siji setelan tanpa mriksa bagean lan kondisi mesin.
| Masalah | Kemungkinan sabab | Priksa pisanan |
|---|---|---|
| Welding sing lemah utawa ora konsisten | Input panas sing sithik, kurang pas, -munggah, elektrods aus, posisi sing ora stabil utawa variasi materi | Priksa bagean lan elektroda, verifikasi keselarasan, banjur deleng cathetan saiki lan wektu |
| Expulsion logam utawa spatter abot | Panas banget, kekuwatan sing ora cukup, jurang antarane bagean utawa wektu sing salah | Priksa bagean pas -munggah, gaya elektroda, wektu squeeze lan jadwal welding |
| Tandha elektroda jero | Panas banget utawa pasukan, pasuryan elektroda cilik utawa materi alus | Priksa geometri elektroda, gaya lan input panas |
| Elektroda nempel | Pemanasan permukaan sing berlebihan, pickup lapisan, kondisi elektroda sing ora cocog utawa pendinginan sing ora apik | Busana utawa ngganti elektroda lan mriksa aliran cooling lan kondisi lumahing |
| Posisi welding beda-beda | Perlengkapan sing lemah, masalah toleransi bagean utawa variasi loading operator | Priksa locator, clamps, sensor lan cara loading |
| Peralatan overheat | Aliran banyu sing diwatesi, pendinginan sing kurang utawa siklus tugas sing berlebihan | Priksa suhu banyu, aliran, selang lan siklus produksi nyata |
Owah-owahan parameter kudu direkam. Yen sawetara setelan diganti bebarengan, dadi angel kanggo ngenali apa sing nambah utawa ngrusak proses kasebut.
FAQ
Q: Apa welding resistance mbutuhake kabel pangisi?
A: Titik konvensional, proyeksi lan las jahitan biasane ora mbutuhake kabel pangisi. Gabungan kasebut dibentuk liwat arus sing dikontrol, resistensi listrik, wektu las lan kekuwatan.
P: Apa spot welding padha karo resistance welding?
A: Ora. Spot welding iku salah siji jinis resistance welding. Resistance welding uga kalebu proyeksi, jahitan, bokong lan proses welding lampu kilat.
P: Logam apa sing bisa digabung karo mesin las resistensi?
A: -baja karbon rendah, baja tahan karat, baja dilapisi lan logam non{1}}ferrous sing dipilih bisa dilas kanthi resistensi. Weldability nyata gumantung ing konduktivitas, sifat termal, lapisan, kekandelan, desain peserta lan jendhela proses kasedhiya.
Q: Apa tembaga lan aluminium bisa dilas?
A: Sawetara komponen tembaga lan aluminium bisa dilas resistance, nanging konduktivitas listrik lan termal sing dhuwur ndadekake pangembangan proses luwih nuntut. Kombinasi bahan sing pas, kekandelan, kondisi permukaan lan desain gabungan kudu diuji sadurunge pilihan peralatan.
P: Apa sing nemtokake kapasitas mesin sing dibutuhake?
A: kekandelan Material mung siji input. Arus las, gaya elektroda, area sendi, ambane tenggorokan, siklus tugas, perkakas, pendinginan lan output produksi kabeh mengaruhi konfigurasi mesin sing dibutuhake.
P: Kepiye kualitas las resistensi dicenthang?
A: Cara inspeksi kudu cocog karo fungsi produk. Cara umum kalebu uji kupas, geser, tarik utawa torsi, inspeksi cross{1}}, pangukuran resistensi listrik, pangukuran dimensi lan uji bocor.