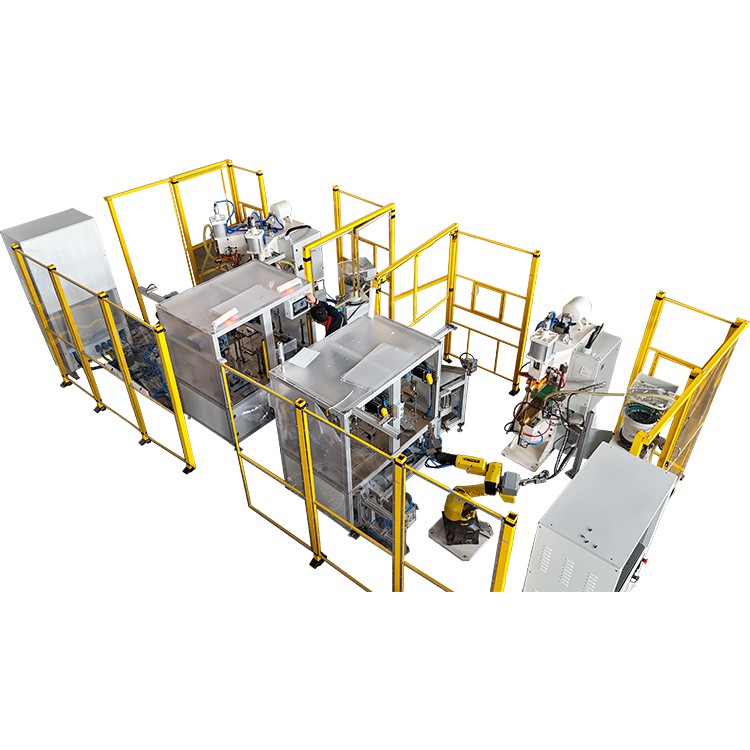
Ing saben operasi welding titik, tip elektroda minangka bagean kritis ing ngendi kabeh energi welding dikirim. Sajrone wektu, suhu, tekanan, lan transfer materi sing dhuwur nyebabake ujung elektroda dadi deformasi, bunder, utawa dadi kontaminasi. Ing manufaktur modern-utamane kanthi nyebarakemesin spot welding-kahanan elektroda dadi luwih penting.
Klamben elektroda biasa minangka salah sawijining cara sing paling gampang nanging paling efektif kanggo njaga kualitas las sing stabil lan nyuda biaya produksi.


Akibat saka Electrode Wear
Nalika ujung elektroda dadi rusak, salah wangun, utawa ora rata, sawetara masalah katon:
- Distribusi saiki sing ora rata
- Tambah spatter lan lumahing Burns
- Nuggets weld sing lemah utawa ora konsisten
- Degradasi elektroda kanthi cepet
- Biaya produksi luwih dhuwur lan ngasilake -first pass luwih murah
Ing pirang-pirang pabrik sing nggunakake sistem welding titik MFDC, skipping pangopènan elektroda asring nyebabake kualitas las sing ora stabil. Sawetara manufaktur nglaporake penurunan tingkat pass produk 20% nalika klamben elektroda diabaikan.
Telung Alasan Utama Apa Sandhangan Reguler Perlu
Njaga Flatness lumahing kanggo Aliran Saiki Stabil
A tip elektroda worn utawa pitted nimbulaké resistance electrical beda-beda ing titik beda. Iki konsentrasi saiki ing titik dhuwur, nyebabake overheating, spatter, utawa pembentukan nugget ora cukup.
Klamben biasa mulihake Gamelan, lumahing kontak simetris, mesthekake aliran malah saiki lan kualitas las konsisten.
Ngluwihi Elektroda Umur lan Ngurangi Frekuensi Panggantos
Klamben rutin mbusak mung lapisan permukaan sing rusak, nyegah nyandhang gedhe banget.
Data industri nuduhake yen kanthi pangopènan sing tepat, manufaktur sing nggunakake welder titik MFDC bisa ngluwihi umur elektrodanganti 30%, nyuda downtime lan biaya panggantos.
Ngapikake Kualitas Weld Nugget lan Nyilikake Spatter
A elektroda disandangi mlaku ngirim meksa kontak stabil lan Kapadhetan saiki.
Iki ngasilake:
- Lumahing las resik
- Nugget las seragam
- Minimal spatter
- Konsistensi produk sing luwih dhuwur
Welders MFDC duwe kemampuan kontrol sing tepat, nanging mung tekan kinerja lengkap nalika elektroda tetep ing kondisi optimal.
Praktek paling apik kanggo Klamben Elektroda
Metode sing Disaranake
- Gunakake alat ganti elektroda profesional kanggo asil sing paling akurat lan simetris
- Sandpaper alus (400–600 grit) bisa digunakake kanggo klamben manual darurat
- Copot oksida permukaan, pit, lan materi sing ditempelake sawise klamben
Dianjurake Electrode Tip Dimensi
Sawise klamben, diameter pasuryan elektroda biasane kudu 3-5 kaping kekandelan saka materi sing dilas.
Rasio iki diakoni sacara umum minangka parameter kunci kanggo nggayuh las sing stabil,{0}}kualitas dhuwur.
Pedoman Praktis kanggo Pangguna Spot Welding MFDC
- Nggawe jadwal klamben elektroda rutin
- Priksa kondisi elektroda saben 50-100 welds
- Rekam siklus klamben, umur elektroda, lan owah-owahan kualitas las
- Nglatih operator babagan tata cara klamben sing bener
- Monitor ukuran nugget weld, tingkat spatter, lan kekuatan weld sawise klamben
MFDCMesin Spot Welding Kabdirancang kanggo efficiency dhuwur lan tliti. Pangopènan elektroda sing tepat mbisakake peralatan kasebut bisa ngasilake kinerja maksimal.
Industri-Data lan Keuntungan Kinerja
Perbaikan kinerja ing ngisor iki umume dilapurake nalika pabrik ngleksanakake strategi klamben-elektroda sing konsisten:
| Indikator Kinerja | Dandan khas |
| umur elektroda | ↑ 30% |
| Tingkat lulus produk | ↑ 15%–25% |
| Pengurangan spatter | ↓ 40%–60% |
| Variasi kekuatan las | ↓ 20%–30% |
| Tingkat scrap & rework | ↓ 10%–20% |
Asil nyata gumantung saka volume produksi, bahan, lan jinis elektroda, nanging mupangat kasebut akeh divalidasi ing industri welding.
Praktek Pangopènan paling apik
- Busana elektroda adhedhasar volume produksi lan jinis materi
- Gunakake alat ganti tliti sing dirancang kanggo elektroda las titik
- Priksa simetri, flatness, lan kondisi permukaan sawise saben klamben
- Lacak urip elektroda lan hubungake interval klamben karo data kualitas
- Deleng paramèter welding kanthi rutin kanggo cocog karo kahanan elektroda

Kesimpulan
Klamben elektroda reguler minangka praktik pangopènan-efektif lan larang sing bisa ningkatake kualitas las, stabilitas proses, lan efisiensi produksi kanthi dramatis. Kanggo manufaktur nggunakake MFDCmesin spot welding, njaga elektroda ing kondisi optimal iku penting kanggo nggunakake kanthi lengkap -kontrol tliti lan efisiensi energi peralatan.
Kanthi ngetrapake jadwal ganti klambi sing konsisten lan ngawasi data kualitas, pabrik bisa nambah umur elektroda kanthi signifikan, nyuda spatter, nyetabilake pembentukan nugget, lan entuk nilai ekonomi jangka panjang -luwih dhuwur.