


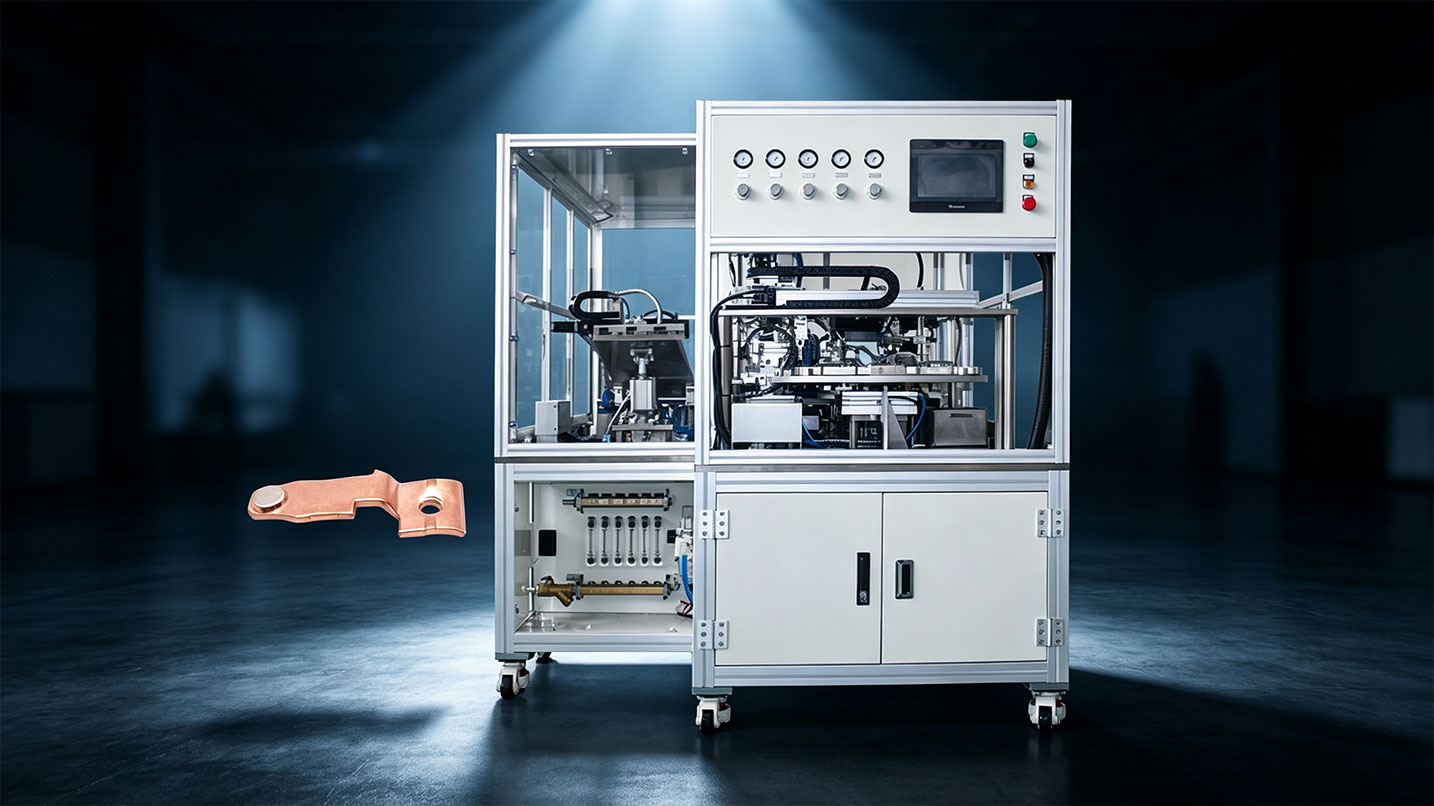
HAIFEI ngembangake ikikontak perak mesin welding otomatiskanggo pabrikan relay, kontaktor, saklar listrik lan komponen listrik voltase sithik -liyane.
Sistem nggabungke dipakani otomatis, posisi, resistance titik welding, mbentuk lan unloading. Alat khusus lan parameter welding sing dikontrol mbantu ngatasi pamindahan kontak, ikatan sing ora lengkap, karusakan permukaan lan produksi sing ora konsisten.
Apa Apa Mesin Welding Kontak Perak Iki?
Mesin kanthi otomatis posisi lan ngelas kontak paduan -perak menyang operator utawa komponen kontak sing ditemtokake. Iki dirancang kanggo kontak listrik cilik sing angel diselarasake kanthi tangan.
Sistem sing dikembangake kanggo proyek iki kalebu:
- Feed komponen otomatis
- Orientasi kontak lan posisi
- Resistance spot welding
- Posting -welding forming
- Unloading otomatis
- panyimpenan resep welding
- Ngrekam parameter proses
Konfigurasi nyata kudu diatur miturut paduan perak, dimensi kontak, materi operator, desain gabungan lan tingkat produksi sing dibutuhake.
Kirim Gambar Kontak Perak Panjenengan
Ringkesan Proyek
| Item Proyek | Informasi Kasus |
| prabotan | Silver Kontak Welding Machine otomatis |
| Metode welding | Kontrol titik welding resistance |
| industri pelanggan | Manufaktur komponen listrik{0}}tegangan rendah |
| Produk khas | Kontak perak, kontak perak komposit lan rakitan kontak switch |
| Mungkasi aplikasi | Kontaktor, relay, switch industri lan piranti switching sing gegandhengan |
| Masalah utama | Posisi ora stabil lan konsistensi welding |
| Ruang lingkup otomatisasi | Feeding, posisi, welding, mbentuk lan unloading |
| Pangembangan proses | Sample welding karo specifications kontak beda |
| Ganti ganti | Resep sing disimpen kanggo model kontak sing kompatibel |
Ora ana saiki welding tetep, pasukan elektroda utawa siklus produksi nyatakake ing kaca iki amarga nilai iki gumantung ing kontak nyata lan struktur operator customer kang.
Latar mburi Pelanggan
Pelanggan nggawe kontak perak, kontak perak komposit lan rakitan saklar listrik kanggo kontaktor, relay lan switch kontrol industri.
Kontak perak minangka komponen-arus cilik. Lokasi, kondisi ikatan lan permukaan kontak bisa mengaruhi cara perakitan listrik rampung nggawe lan ngilangi sirkuit kasebut. Proses ana pelanggan gumantung banget ing posisi manual lan peralatan welding titik dhasar, nggawe konsistensi produksi gumantung ing pengalaman operator.
Proyèk mbutuhake luwih saka ngganti sumber daya welding. Pakan, orientasi, posisi, welding lan penanganan kudu dianggep minangka salah sawijining proses produksi.
Masalah karo Proses Welding Asli
Posisi Kontak Variasi Sajrone Loading Manual
Kontak padha cilik, lan loading manual ora nyedhiyani referensi posisi seragam. Iki bisa nyebabake kontak nutup, celah pas sing ora rata utawa beda antarane komponen sing wis rampung.
01
Welding Panas Iku angel kanggo Control
Output energi sing ora stabil bisa nyebabake ireng permukaan, kobong lokal, indentasi sing berlebihan utawa ngrusak permukaan kontak. Panas sing kakehan uga bisa mangaruhi kondisi lapisan paduan -perak.
02
Sawetara Joints Ora Full Bonded
A weld bisa katon ditrima saka njaba nalika gabungan internal tetep pepak. Ing layanan, gabungan sing ora konsisten bisa nyebabake resistensi kontak sing ora stabil utawa pemanasan lokal.
03
Rampung Parts Varied Antarane Operators lan Batch
Loading manual, posisi lan welding mbutuhake sawetara tumindak kapisah. Beda ing pengalaman operator mengaruhi lokasi, katon lan konsistensi kontak rampung.
04
Data Welding Ora Bisa Dilacak
Proses sadurunge ora nyedhiyakake manajemen resep utawa rekaman parameter sing efektif. Nalika las ora normal ditemokake, angel kanggo mriksa kahanan produksi sing cocog.
05
Apa sing Dibutuhake Pelanggan?
Pelanggan kasebut nemtokake limang syarat utama kanggo peralatan anyar.
| 1 | proses welding needed input panas kontrol kanggo nyuda kobong, deformasi lan karusakan lumahing rasah. |
| 2 | energi las lan tekanan elektroda sing dibutuhake kanggo tetep stabil sajrone produksi bola-bali. Sambungan kasebut kudu digabungake kanthi bener miturut syarat penerimaan listrik lan mekanik pelanggan. |
| 3 | mesin needed mekanisme posisi otomatis karo referensi loading konsisten kanggo ngurangi kontak nutup kerugian lan fitting ora rata. |
| 4 | dipakani, posisi, welding, mbentuk lan unloading perlu Integrasi menyang urutan produksi otomatis kanggo ngurangi penanganan manual. |
| 5 | sistem kontrol needed kanggo nyimpen resep-resep kanggo specifications kontak kompatibel lan nahan data proses cocog kanggo review produksi. |
Solusi HAIFEI
HAIFEI ngembangake sistem welding resistensi otomatis khusus ing sekitar komponen kontak perak pelanggan tinimbang ngganti tukang las titik -tujuan umum tanpa verifikasi proses.
Sample Welding Sadurunge Konfigurasi Mesin
Tim teknik nindakake uji coba las nggunakake kontak perak lan rakitan kontak paku keling perak kanthi ukuran, ketebalan lan spesifikasi paduan sing beda.
Tes kasebut digunakake kanggo ngevaluasi input panas sing dibutuhake, tekanan las, kahanan kontak elektroda lan susunan peralatan. Tujuane kanggo nggawe proses sing bisa ditindakake sadurunge ngrampungake desain mesin.
Peralatan Welding Resistance khusus
Mesin las otomatis kontak perak sing dipilih ngetrapake panas resistensi lokal ing sendi. Siklus welding dikontrol kanggo mbentuk gabungan nalika mbatesi paparan panas sing ora perlu ing sekitar kontak.
Jendhela welding sing bener isih gumantung ing:
- Komposisi paduan -perak
- Kekandelan lan diameter kontak
- Bahan pembawa lan kekandelan
- Lapisan lumahing
- Area gabungan
- geometri elektroda
- Performa listrik lan mekanik sing dibutuhake
Parameter sing ditetepake kanggo siji spesifikasi kontak ora kudu disalin langsung menyang materi utawa struktur gabungan liyane tanpa tes.
Aplikasi-Peralatan Positioning Spesifik
HAIFEI ngrancang piranti khusus babagan kontak lan geometri operator pelanggan.
Perlengkapan kasebut nggawe referensi loading sing bisa diulang, nahan bagean ing posisi lan ngontrol kondisi pas sadurunge welding. Iki nyuda pengaruh alignment manual lan mbantu njaga kontak ing lokasi sing ditemtokake sajrone siklus welding.
Urutan Produksi Otomatis Integrasi
Mesin kasebut ndadekake sawetara operasi dadi siji urutan sing dikontrol:
Feeding komponen → orientasi → posisi → welding → mbentuk → unloading
Deteksi bagean lan interlocks proses bisa dikonfigurasi miturut proyek kasebut. Tujuane kanggo nyegah siklus welding wiwit nalika komponen ilang utawa salah posisi.
Resep lan Manajemen Proses
Model kontak sing kompatibel bisa nggunakake resep proses sing disimpen sawise saben spesifikasi diuji lan disetujoni.
Manajemen resep nyuda entri parameter manual sing bola-bali sajrone owah-owahan. Gumantung ing konfigurasi sarujuk, cathetan produksi bisa kalebu paramèter welding, count weld, weker lan informasi identifikasi produk.
Kepiye Solusi Ngatasi Masalah Asli?
| Masalah Asli | Solusi HAIFEI |
| Kontak offset nalika mbukak manual | Perlengkapan posisi khusus lan keselarasan otomatis |
| Ora rata pas antarane kontak lan operator | Referensi loading kontrol lan nyekeli bagean |
| Lumahing kobong utawa ireng | Input panas lokal lan parameter welding sing diuji |
| Ikatan sing ora lengkap utawa ora konsisten | Kontrol energi welding, tekanan lan wektu proses |
| Beda kualitas antarane operator | Urutan produksi otomatis kanthi intervensi manual sing suda |
| Ganti model sing angel | Resep sing disimpen kanggo spesifikasi kontak sing diuji |
| Ora ana cathetan proses | Parameter lan produksi -manajemen data nalika ditemtokake |
FAQ
P: Apa mesin las otomatis kontak perak?
A: Iki minangka aplikasi-sistem welding resistensi khusus sing digunakake kanggo posisi lan ngelas kontak perak-paduan menyang operator utawa komponen switching. Versi otomatis bisa nggabungake feed, alignment, welding, mbentuk lan unloading.
P: Produk apa sing nggunakake kontak perak sing dilas?
A: Kontak perak sing dilas biasane digunakake ing relay, kontaktor, saklar listrik, komponen kontrol industri lan piranti liyane sing nggawe utawa ngilangi sirkuit listrik.
Q: Kenapa welding kontak perak angel?
A: Kontak perak cilik lan sensitif marang posisi lan input panas. Alignment sing salah bisa nyebabake kontak offset, dene energi las sing berlebihan utawa ora stabil bisa nyebabake kobong, deformasi utawa sendi sing ora konsisten.
P: Apa siji mesin bisa ngelas ukuran kontak perak sing beda-beda?
A: Bisa uga nalika sawetara kontak kompatibel karo kapasitas mesin lan sistem pakan. Model sing beda bisa uga mbutuhake perkakas sing bisa diganti, elektroda lan resep welding sing disetujoni.
P: Apa mesin bisa ngelas campuran perak sing beda?
A: Paduan salaka sing beda-beda bisa dievaluasi, nanging paramèter sing padha ora bisa ditrapake kanggo saben campuran. Komposisi material, kekandelan, bahan pembawa lan struktur gabungan kudu diuji.
P: Kepiye cara mesin nyuda misalignment kontak?
A: Mesin nggunakake arah pakan sing ditetepake, mekanisme posisi lan peralatan khusus. Deteksi bagean uga bisa ditambahake kanggo konfirmasi manawa kontak lan operator ana sadurunge welding.