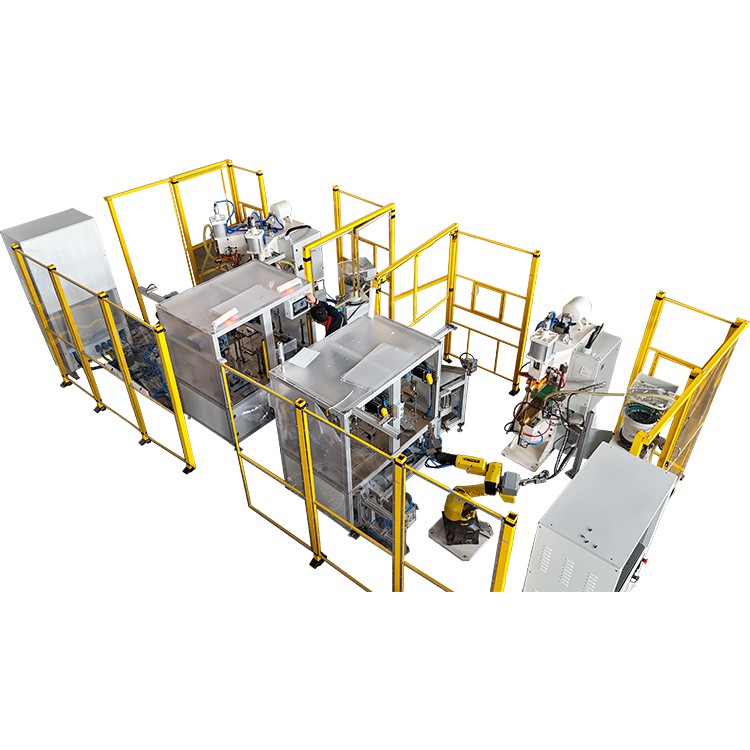
Napa Welding Kawat Tembaga Mbutuhake Pilihan Elektroda Khusus
Tembaga nduweni konduktivitas listrik lan termal sing dhuwur banget. Nalika iki migunani ing aplikasi listrik, iki nggawe tantangan ing welding titik:
- Konduktivitas dhuwur + boros panas kanthi cepet: Energi cepet nyebar adoh saka titik weld, nggawe angel kanggo entuk fusi tepat.
- Masalah oksidasi lan adhesi: Tembaga gampang ngoksidasi ing suhu dhuwur lan manut elektroda, nyebabake nyandhang luwih cepet lan kualitas las ora stabil.
- Tekanan mekanik lan termal sing dhuwur: Sajrone spot welding, elektroda kudu tahan tekanan, impact saiki, lan siklus panas bola-bali.
Mula, bahan elektroda kudu nyedhiyakake konduktivitas dhuwur, daya tahan, tahan panas, lan kinerja anti-adhesi kanggo njamin efisiensi las, kekuatan las, lan umur peralatan.


Mesin Spot Welding kanggo Tembaga - MFDC & Kapasitor Discharge Welders
Ing manufaktur modern, rong jinis peralatan sing umum digunakake kanggo welding kawat tembaga:
Nyedhiyakake output saiki sing stabil lan bisa dikontrol. Cocog kanggo aplikasi sing mbutuhake kualitas las sing konsisten.
Ngeculake arus dhuwur ing wektu sing cendhak, becik kanggo kabel tembaga tipis lan produksi otomatis kanthi kacepetan -dhuwur.
Preduli saka jinis mesin, pilihan elektroda kudu cocog karo materi lan aplikasi.
Bahan Elektroda lan Skenario Aplikasi
| Bahan Elektroda | Fitur Utama | Dianjurake Dianggo / Tembaga Kekandelan | Setelan Mesin sing Disaranake |
| Tembaga Murni (T2 / TU1) | Konduktivitas listrik & termal sing apik banget | Kabel tembaga tipis (1-2 mm) | Pulsa cendhak 0,1–0,3 s, tekanan kurang kira-kira . 0.3 MPa |
| Kromium Zirkonium Tembaga (C18150) | Konduktivitas dhuwur (~ 85% IACS), nambah kekuatan & resistensi nyandhang | Tembaga -sedang (3–6 mm) | Frekuensi dhuwur -arus 1–5 kHz, perlu pendinginan aktif |
| Tembaga Tungsten (CuW70 / CuW80) | resistance panas pinunjul, njaga wangun ing Greater saka utawa witjaksono kanggo 1000 derajat | Komponen tembaga kandel ( Luwih saka utawa padha karo 5 mm) | Arus dhuwur 60-80 kA, gaya elektroda sing luwih dhuwur |
| Tembaga Dispersi Oksida (OD{0}}Cu) | Superior anti-adhesion & wear resistance | Welding presisi, wangun kompleks, produksi stabil | Welding multi{0}}pulsa, kontrol termal sing ditingkatake |
Cathetan: 100% IACS=konduktivitas tembaga murni. C18150 nawakake 85% IACS nanging daya tahan sing luwih dhuwur lan stabilitas termal.
Carane Ngoptimalake Setelan Spot Welder Panjenengan
Pangaturan parameter sing bener penting kanggo entuk kualitas las sing stabil:
1. Saiki lan Welding Wektu
- Kabel tembaga tipis: Gunakake pulsa cendhak (0,1–0,3 s) kanggo nyuda boros panas.
- Bagean tembaga medium / kandel: Nambah arus, nambah wektu las, utawa gunakake multi-urutan pulsa.
2. Tekanan Elektroda
- Kabel tipis: approx.0,3 MPa
- Bagian tembaga tebal:0,5 MPa utawa luwih
3. Cooling Requirements
- njagaLuwih saka utawa padha karo 60 L / minaliran pendinginan kanggo elektroda C18150, CuW, lan OD{1}}Cu.
- Nyegah overheating, deformasi, lan nyandhang cepet.
4. Pangopènan rutin
- Ganti elektrods nalika diameteripun tip sudo deningLuwih saka utawa padha karo 20%.
- Resik lumahing elektroda kerep kanggo mbusak oksidasi lan celengan tembaga.
- Gunakake pemantauan PLC kanggo stabilitas saiki, tekanan, lan pendinginan.
Kepiye Materi Elektroda Ngaruhi Kualitas lan Urip Peralatan
- Konduktivitas dhuwur → transfer energi sing luwih apik
- Ketahanan nyandhang → umur elektroda luwih dawa lan luwih sithik panggantos
- Tahan panas → formasi nugget weld konsisten
- Anti-adhesi → luwih sithik rereged lan kualitas las sing stabil
Milih elektroda sing tepat bakal nyuda variasi, nambah konsistensi welding, lan nyuda biaya produksi.
Pandhuan Pamilihan Elektroda Cepet
- Kabel tembaga tipis (1–2 mm) → Tembaga Murni
- Tembaga kekandelan-sedheng (3–6 mm) → C18150
- Bagean tembaga kandel ( Luwih saka utawa padha karo 5 mm) → CuW70 / CuW80
- Aplikasi presisi utawa anti-adhesi → OD-Cu
Kesalahan umum sing kudu dihindari
- "Konduktivitas sing luwih dhuwur mesthi luwih apik."
Tembaga murni tumindak apik nanging cepet nyandhang-ora cocog kanggo las siklus-dhuwur.
- "Elektroda ora perlu pangopènan."
Nyandhang elektroda, oksidasi, lan deformasi ora bisa dihindari.
- "Salah parameter cocog karo kabeh welds tembaga."
Saben kekandelan lan aplikasi mbutuhake paramèter welding selaras.

Kesimpulan
Ing welding kabel tembaga titik, milih elektroda tengen iku kritis.
Liwat pilihan materi sing tepat, kontrol parameter sing akurat, lan pangopènan sing konsisten, manufaktur bisa ningkatake stabilitas welding, nyuda nyandhang elektroda, lan ningkatake kinerja peralatan.
Milih elektroda sing tepat njamin mesin las titik sampeyan bisa dipercaya lan konsisten welds ing kabeh aplikasi tembaga.