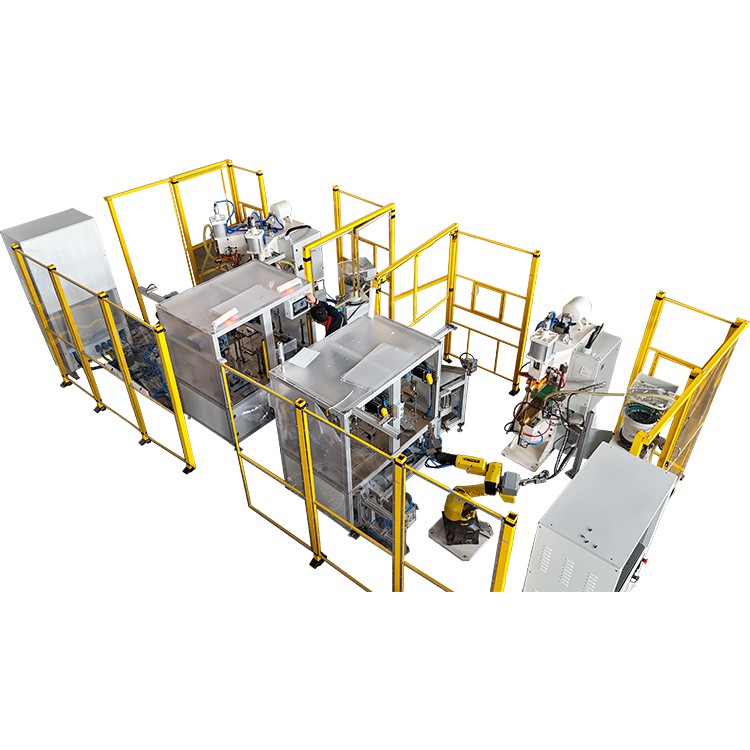
Ing manufaktur industri modern, ingmesin spot weldingwis dadi alat penting kanggo pabrikan stainless steel amarga efisiensi, bisa diulang, lan kontrol panas sing tepat. Nanging, karakteristik unik stainless steel-titik leleh dhuwur, konduktivitas termal dhuwur, lan cenderung kuwat kanggo ngoksidasi-mbutuhake nggunakake bahan elektroda sing tepat kanggo entuk las sing stabil,{3}}kualitas dhuwur.
Pasinaon nuduhake yen wis rampung70% saka cacat welding stainless steel langsung related kanggo pilihan elektroda salah utawa pangopènan ora cukup, kang highlights carane pilihan elektroda kritis kanggo kinerja welding.


Pandhuan iki nerangake carane bahan elektroda beda nindakake ing stainless steel, carane cocog karo mesin welding titik, lan carane ngoptimalake paramèter lan rutin pangopènan kanggo nggedhekake kualitas welding lan urip elektroda.
Apa Materi Elektroda Penting
Elektroda nduweni peran penting babagan carane panas lan arus dikirim nalika welding titik. Milih bahan elektroda sing tepat nambah:
- Kekuwatan nugget las kanthi 15-40%
- Konsistensi welding nganti 30%
- Ngurangi spatter kanthi 25-60%
- Umur elektroda 2-5 kaping
Elektroda sing cocog-apik menehi mesin las titik sampeyan bisa ngasilake las sing resik, kuwat, lan bisa bola-bali, sanajan kanthi biji baja tahan karat sing tantangan.
Telung Bahan Elektroda Umum kanggo Stainless Steel lan Aplikasi Ideal
1.
Elektroda Tembaga Standar (Paling apik kanggo baja tahan karat tipis)
Elektroda tembaga standar digunakake kanggo bahan saka0,2–1,0 mming kekandelan.
Keuntungan utama:
- Konduktivitas listrik dhuwur (efisiensi 80-90%)
- Boros panas banget sing nyegah kobong permukaan
- Kurang risiko indentasi utawa deformasi ing workpieces tipis
- Affordable lan gampang kanggo mesin
Paling apik kanggo:
- Tabung stainless steel tipis
- Kitchenware lan komponen cahya
- Filter bolong lan rakitan gandheng cilik
Cathetan:Tembaga iku alus lan cepet rusak, mula kudu nganggo klambi biasa.
2.
Kromium Zirkonium Tembaga (CuCrZr): Paling apik kanggo baja tahan karat paduan 304/316 lan dhuwur-
Kanggo baja tahan karat -kromium dhuwur lan{1}}nikel dhuwur kayata304 lan 316, welding dadi luwih nuntut. Tembaga zirkonium kromium nyedhiyakake daya tahan sing luwih dhuwur.
Karakteristik kinerja:
- 3-5 × resistensi sing luwih dhuwur kanggo erosi busur amarga zirkonium
- Nangani kisaran saiki sing luwih dhuwur (300–500 A)
- Kekerasan suhu -dhuwur banget
- Resistance oksidasi unggul kanggo welding terus-terusan
- 2-3 × urip layanan luwih dawa dibandhingake elektroda tembaga standar
Paling apik kanggo:
- 1–3 mm baja tahan karat -sedang
- Komponen struktur kanthi syarat kekuatan sing luwih dhuwur
- Lingkungan produksi sing terus-terusan
3.
Tungsten-Elektroda Molibdenum: Solusi kanggo baja tahan karat-berat lan kandel
Nalika welding stainless steel luwih kenthel saka5 mm, panas banget dhuwur klempakan ing titik welding. Tungsten-elektroda molibdenum bisa njaga stabilitas ing kahanan sing ekstrim.
Napa penting kanggo bagean sing kandel:
- Titik leleh tungsten tekan3410 derajat, nyegah deformasi elektroda
- Molybdenum nambah resistance kejut termal
- Kinerja stabil nalika dipasangake karo -arus frekuensi dhuwur (1–5 kHz)
- Banget kanggo seng nembus jero lan workpieces gedhe
Paling apik kanggo:
- Plat baja tahan karat sing abot
- Castings gedhe
- Welding struktural karo syarat seng nembus dhuwur
Optimasi Parameter: Cocog karo Setelan Tengen kanggo Saben Elektroda
Malah karo bahan elektroda sing paling apik, kualitas welding gumantung banget apa mesin welding titik sampeyan wis dikonfigurasi kanthi bener.
Rekomendasi kisaran parameter industri:
| Aplikasi | Tekanan Elektroda | Welding Wektu | saiki | Cathetan |
|---|---|---|---|---|
| Baja tahan karat tipis (kurang saka utawa padha karo 1 mm) | 0,3 MPa | 3–10 ms |
Standar | Ngindhari lekukan permukaan |
| Ketebalan medium (1-3 mm) | 0,4–0,5 MPa | 10–20 ms |
Arus sing luwih dhuwur | Nyegah nugget sing ringkih utawa cilik |
| Bagian sing kandel (luwih saka utawa padha karo 5 mm) | Luwih saka utawa padha karo 0,5 MPa | 15–30 ms |
Dhuwur -frekuensi | Priksa manawa penetrasi cukup |
Essentials Maintenance: ndawakake urip elektroda lan Stabilitas Welding
Elektroda sing-dirawat kanthi apik bisa tahan nganti 200% luwih suwe lan menehi kinerja welding sing luwih stabil.
Tugas pangopènan utama kalebu:
- Priksa nyandhang elektroda kanthi rutin; ngganti nalika diameteripun tip sudo dening20%
- Busana (reshape) elektroda adhedhasar kekandelan materi lan geometri
- Njaga suhu coolant ing5-30 derajat
- Nyegah overheating supaya elektroda softening
- Nggawe dokumentasi kanggo nglacak kinerja elektroda lan umur
Carane Milih Elektroda Tengen Cepet
- Baja tahan karat tipis → Elektroda tembaga standar
- Baja tahan karat 304/316 → Tembaga zirkonium kromium
- Piring kandel / struktur abot → Tungsten-molybdenum
Kanggo mesthekake kinerja paling apik, gabungke materi elektroda tengen karo:
- Cathetan parameter sing konsisten
- Rutin pangopènan preventif
- Manajemen sistem pendinginan sing tepat
- Pelatihan operator babagan prilaku elektroda

Kesimpulan
Nalika welding stainless steel karo amesin spot welding, pilihan elektroda mung penting minangka konfigurasi mesin. Kanthi milih materi elektroda sing bener, nyetel paramèter welding kanthi ilmiah, lan ngleksanakake tata cara pangopènan sing sistematis, manufaktur bisa nambah kualitas welding kanthi signifikan, nyuda biaya operasional, lan ngluwihi umur elektroda lan peralatan.
Apa sampeyan ngelas lembaran baja tahan karat sing tipis utawa komponen struktural sing abot, milih elektroda sing bener-digabungake karo setelan lan praktik pangopènan sing bener-njamin-kapercayan jangka panjang, produktivitas sing luwih dhuwur, lan kinerja welding sing konsisten ing lingkungan manufaktur sing nuntut.